L'inspection par imagerie infrarouge des flacons de produits de santé garantit la conformité des scellés
Dans l’emballage à haut débit, les opercules en aluminium sont souvent vérifiés trop tard, une fois que la manutention en aval a déjà ajouté des coûts et de la complexité. L’inspection par imagerie infrarouge des flacons de produits de santé comble cette lacune en intégrant la vérification de la qualité de l’opercule directement en ligne, immédiatement après le scellage électromagnétique (par induction). Grâce à l’imagerie thermique infrarouge sans contact, elle évalue la répartition de la chaleur sur la surface de chaque bouchon, signale les schémas anormaux indiquant des défauts de scellage et relie les résultats au rejet en aval par un suivi adaptatif.

Pourquoi l’inspection en ligne des opercules est importante à 300 flacons par minute
Avec les bouteilles en PET/PE utilisant des opercules en aluminium, le scellage est réalisé par chauffage électromagnétique qui fait fondre le film thermoscellable. Le moment suivant le scellage est également celui où les preuves thermiques du processus sont les plus visibles. Le système d'inspection par imagerie infrarouge pour bouteilles de produits de santé est conçu pour utiliser efficacement cette brève fenêtre — capturant la distribution de chaleur sur la surface du bouchon issue de l'étape de scellage et la transformant en une décision d'inspection sans contact avec le produit.
Ce système fonctionne comme une solution d'inspection entièrement automatisée pour la qualité des opercules en aluminium sur les bouchons de bouteilles en PET/PE, atteignant un débit maximal de plus de 300 bouteilles par minute et intégrant un suivi adaptatif des produits pour soutenir le fonctionnement des lignes à haute vitesse.
Comment l'imagerie thermique infrarouge indique la qualité du scellage
La méthode d'inspection repose sur la physique du scellage :
Cette distribution de chaleur capturée reflète directement le degré de compression entre le joint et le bouchon de la bouteille, ce qui reflète indirectement la qualité de l'étanchéité. Lorsqu'un défaut d'étanchéité se produit, la distribution de chaleur devient anormale.

Pour les équipes de production, les relations entre les causes courantes de processus et les indications thermiques peuvent être résumées :
| Cause du défaut | Type de défaut | Indication de distribution de chaleur |
|---|---|---|
| Problèmes de film en aluminium | Manquant, endommagé, inversé | Répartition de la chaleur incomplète |
| Problèmes de machine de capsulage | Bouchon desserré, bouchon de travers | Conduction thermique insuffisante, température basse |
| Problèmes d'étanchéité électromagnétique | Faux joint, sur-joint | Température trop élevée ou trop basse |
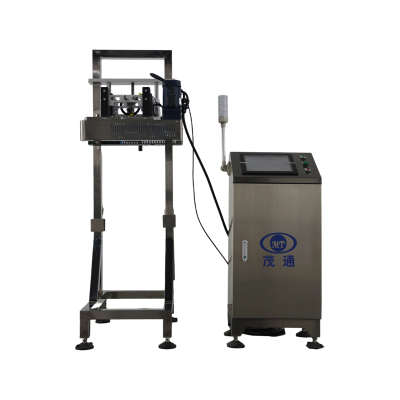
En fin de compte, cela fait du système d’inspection par imagerie infrarouge des flacons de produits de santé une étape d’inspection en ligne sans contact, intrinsèquement liée au processus de scellage précédent.
Traitement, suivi et rejet en une seule séquence
Une inspection rapide n’apporte de la valeur que lorsqu’elle reste synchronisée avec le flux de produits. Ce système combine la capture d’images thermiques avec l’analyse logicielle et des fonctions d’intégration de ligne pour un fonctionnement stable à grande vitesse.
Le système d’inspection par imagerie infrarouge des flacons de produits de santé présente plusieurs capacités clés, telles que :
Performance et plage d’application
| Article | Spécification |
|---|---|
| Vitesse d'inspection maximale | Plus de 300 bouteilles/minute |
| Taux de détection | ≥99,99 % |
| Taux de faux rejets | ≤0,03 % |
| Diamètre de bouchon applicable | 20–200 mm |
| Diamètre de bouteille applicable | 25–250 mm |
| Hauteur de bouteille | ≤500 mm |
Emplacement d'installation et exigences du site
L'inspection reposant sur le motif thermique de la scellage par induction, son positionnement précis sur le convoyeur est fondamental, et non simplement facultatif.
L'emplacement d'installation est spécifié en aval de la scelleuse électromagnétique sur une section droite du convoyeur de 1,5 à 2 m.
Les exigences de préparation du site comprennent :
Structure de l'équipement
Sécurité opérationnelle pour les environnements de production réels
Les protocoles de sécurité sont les plus efficaces lorsqu'ils sont intégrés à la fois à la mise en service et aux opérations de routine. Les précautions d'exploitation pour l'inspection par imagerie infrarouge des flacons de produits de santé mettent l'accent sur un personnel formé, le maintien des capots de protection en place et l'évitement d'interactions dangereuses avec les mécanismes de rejet et les capteurs.
Exigences de sécurité essentielles
Confirmations avant la mise en service
Avant l’intégration, vérifier que les tailles des bouteilles et des bouchons se situent dans les plages indiquées, que la ligne peut fournir le tronçon de convoyeur droit spécifié après le scelleur électromagnétique, et que l’alimentation électrique, la mise à la terre et l’air comprimé répondent aux exigences énoncées. Pour en savoir plus sur les spécificités du produit et les options de configuration, veuillez consulter la page officielle dédiée à l’inspection par imagerie infrarouge des bouteilles de produits de santé.