Stabiliser l’inspection des joints avant que le mouvement du convoyeur ne nuise à l’imagerie
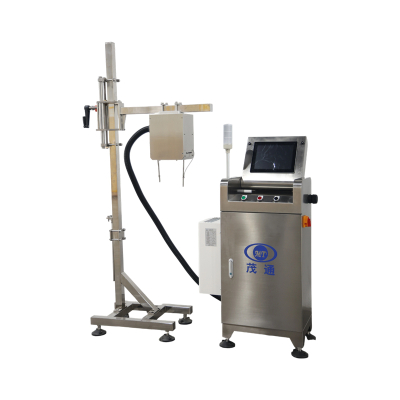
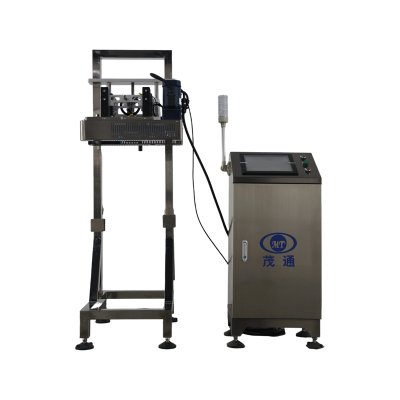
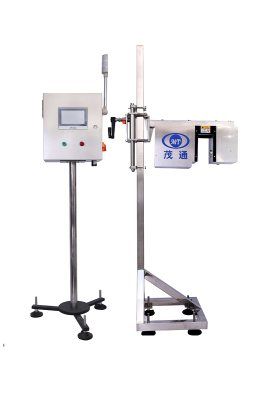
Le contrôle qualité automatisé est essentiel dans les chaînes de production modernes, et notre machine d'inspection visuelle des scellés est à la pointe de cette technologie. Cet équipement sophistiqué repose sur une capture d'image précise et stable pour vérifier l'intégrité des scellés. Sa caméra haute résolution et une lentille spécialisée à 360 degrés pour les parois latérales travaillent de concert pour photographier la zone de scellage de chaque contenant. Le système localise avec précision le bouchon de la bouteille, établit une région de détection circulaire le long du bord de la paroi latérale et compare minutieusement les variations de niveaux de gris par rapport à un seuil prédéfini. Si la valeur de gris dépasse ce seuil, le produit est rapidement identifié et rejeté comme défectueux, garantissant ainsi que seuls les articles de haute qualité poursuivent leur chemin.
Pour que ce processus complexe produise des résultats fiables de manière constante, la section de convoyeur menant à la zone d’inspection et la traversant doit maintenir des conditions spécifiques et contrôlées. Chaque contenant doit être présenté clairement, de manière stable et avec un espacement précis. Ces détails apparemment mineurs sont, en réalité, fondamentaux pour l’exactitude et l’efficacité globales de la machine d’inspection visuelle des opercules.

Pourquoi la configuration du convoyeur est importante pour l’imagerie visuelle des opercules
La machine d'inspection visuelle des scellés fonctionne selon le principe de l'inspection en ligne sans contact, ce qui signifie que la qualité du résultat de l'inspection est directement liée à la régularité et à la clarté avec lesquelles chaque bouteille ou canette est présentée à la caméra. Une zone de visualisation du goulot de la bouteille propre et dégagée est essentielle, car elle permet à l'objectif haute résolution de capturer la paroi latérale du scellé sans interférence. De plus, un mouvement stable et régulier des conteneurs garantit que le système peut maintenir une zone de détection circulaire fiable dans l'image capturée.
Étant donné que la machine identifie les imperfections d’étanchéité grâce à de subtiles variations de niveaux de gris, des facteurs externes tels que des gouttelettes d’eau, des vibrations excessives ou une présentation instable des contenants peuvent gravement compromettre le processus d’inspection par caméra. De telles perturbations peuvent introduire du bruit dans l’image, entraînant des faux positifs (bons produits rejetés) ou des faux négatifs (produits défectueux acceptés). L’objectif ultime d’une préparation méticuleuse du convoyeur est simple : garantir que la zone du goulot de la bouteille est dégagée, que le contenant reste parfaitement stable et que l’espacement spécifié entre les bouteilles est maintenu avec précision lorsque les produits passent par le point d’inspection de notre machine d’inspection visuelle de l’étanchéité.
Conditions requises du convoyeur pour des performances optimales
La section d’installation de notre machine d’inspection visuelle des scellages est conçue avec des exigences spécifiques de convoyeur afin de garantir des performances optimales. Elle impose un convoyeur à chaîne à une seule rangée d’une longueur précise de 1,8 mètre. De plus, le convoyeur à chaîne d’inspection ne doit pas présenter une pente supérieure à 20°, et les contenants doivent être espacés de manière constante de 3 à 5 mm. Ces paramètres ne sont pas de simples suggestions ; ils font partie intégrante des exigences d’installation de cet équipement avancé d’inspection des scellages, influençant directement sa capacité à détecter avec précision les défauts.
Ces valeurs précises contribuent à la stabilité et à la prévisibilité de la ligne de production dans la zone d’inspection. Tout écart par rapport à ces conditions peut entraîner une imagerie incohérente, une précision de détection réduite et, en fin de compte, compromettre l’efficacité globale de la machine d’inspection visuelle des scellages dans le maintien des normes de qualité des produits.
| Élément d'installation | Condition requise |
|---|---|
| Structure du convoyeur | Convoyeur à chaîne à rangée unique |
| Longueur du convoyeur | 1,8 m |
| Pente du convoyeur | Ne pas dépasser 20° |
| Espacement des bouteilles | 3–5 mm |
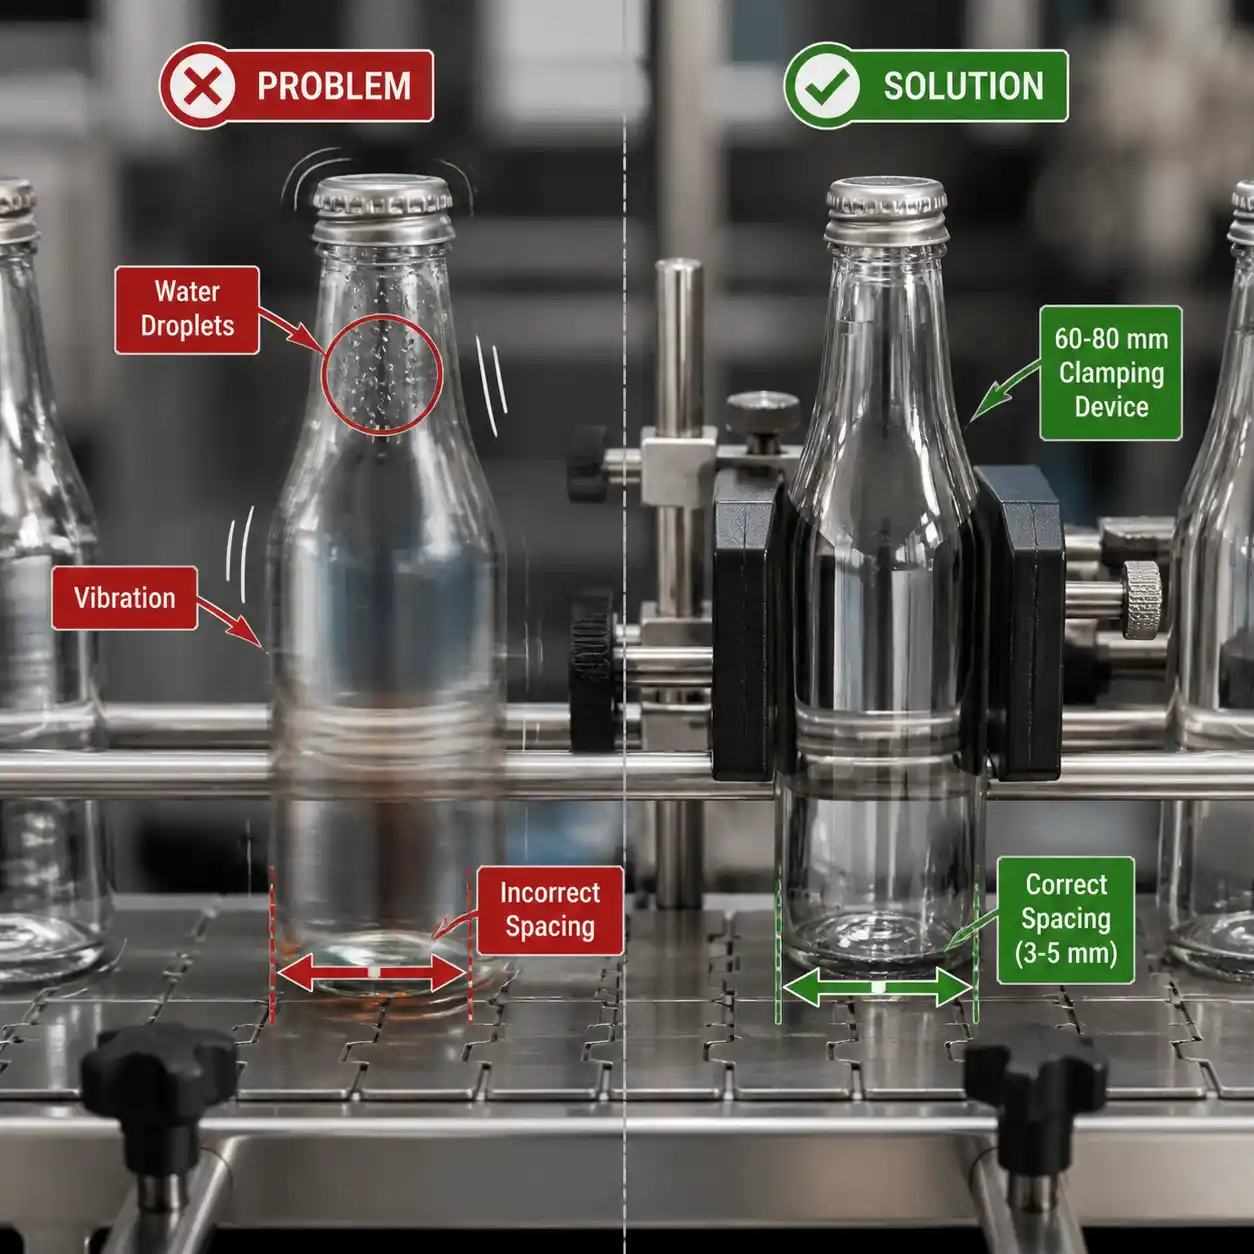
| Zone du goulot | Clair, stable, sans vibrations ni gouttelettes d'eau |
| Correction des vibrations | Ajouter un dispositif de serrage de 60 à 80 mm en cas de vibrations |
En pratique, ces exigences fonctionnent ensemble plutôt qu'indépendamment. La longueur de la chaîne offre une distance de transition suffisante avant la prise d'image, l'espacement réduit les interférences entre produits et la limite de pente contribue à maintenir une orientation reproductible de la bouteille. Combinées à une bonne maintenance autour du point d'inspection, elles créent un environnement optique plus stable pour l'évaluation des joints par niveaux de gris et aident à réduire les rejets inutiles à la vitesse de production.
Garder la zone du goulot dégagée
La zone du goulot se trouve directement dans le champ d’inspection de la caméra, ce qui rend sa clarté primordiale. Lors de la préparation de la ligne et en fonctionnement continu, cette zone critique doit rester totalement exempte de gouttelettes d’eau, de poussière ou de toute autre obstruction. Même une présence mineure d’eau ou de débris autour du goulot peut affecter considérablement la vue de la caméra sur la zone de scellage, ce qui peut influencer le processus d’évaluation en niveaux de gris. Cela peut entraîner des lectures inexactes et nuire à la fiabilité de notre machine d’inspection visuelle du scellage.
Pour les opérateurs et les intégrateurs de ligne, cela signifie que le point d’inspection doit être traité comme un environnement d’inspection optique spécialisé, et non comme une simple zone de transfert de convoyeur. Maintenir une ligne de visée sèche et dégagée autour des goulots est essentiel pour que notre machine d’inspection visuelle du scellage puisse utiliser efficacement sa caméra haute résolution et son objectif à 360 degrés, garantissant que la région de scellage de la paroi latérale est capturée précisément comme prévu pour une détection précise des défauts.
Contrôler les vibrations avant la mise en service
Les vibrations au niveau du goulot sont un autre défi d’installation critique qui peut gravement nuire aux performances d’une machine d’inspection visuelle de scellage. Si une vibration est observée à l’emplacement de l’installation d’inspection, un dispositif de serrage de 60 à 80 mm doit être ajouté. Cette mesure de serrage est spécialement conçue pour stabiliser le contenant au moment exact où les images sont capturées, empêchant tout mouvement indésirable.
Cette stabilisation est particulièrement importante car le principe de la machine d'inspection consiste d'abord à localiser précisément le bouchon de la bouteille, puis à établir une zone de détection circulaire précise. Si le goulot de la bouteille bouge ne serait-ce que légèrement lors de la capture d'image, la vue d'inspection peut devenir instable, entraînant des images floues ou des zones de détection décalées. De telles incohérences impactent directement la précision du seuillage en niveaux de gris et la précision globale de la machine d'inspection visuelle d'étanchéité. Un dispositif de serrage correctement positionné garantit une présentation plus stable, préservant ainsi l'intégrité du principe d'inspection.
Plongée approfondie dans le principe d'inspection
Le cœur de notre machine d'inspection visuelle d'étanchéité réside dans son principe d'inspection sophistiqué. Elle utilise une caméra haute résolution intégrée à un objectif latéral unique à 360 degrés. Cette combinaison permet une photographie complète de toute la paroi latérale de la zone d'étanchéité, garantissant qu'aucune partie du joint n'est manquée.
Liste de contrôle pratique avant démarrage
Pour garantir un fonctionnement optimal et une efficacité maximale de votre machine d’inspection visuelle des opercules, il est vivement recommandé de vérifier la ligne à l’aide de cette liste de contrôle simple avant de lancer la production dans le poste d’inspection :
Lorsque ces conditions sont méticuleusement remplies, notre machine d'inspection visuelle des scellés peut effectuer de manière fiable son inspection en ligne sans contact à 360 degrés et rejeter avec précision les produits défectueux selon le seuil de niveaux de gris configuré. Avec des vitesses d'inspection atteignant jusqu'à 72 000 canettes/heure, le maintien d'une présentation mécanique stable et de conditions environnementales précises reste primordial pour un fonctionnement rapide et précis.