Éviter les dommages de transport lors de l'expédition d'une machine de détection de fuites par compression de bouteilles en PE
Une machine de détection de fuites par compression de bouteilles en PE est généralement intégrée directement dans un convoyeur de production, où la stabilité mécanique et la constance des conditions d’échantillonnage sont essentielles. Depuis l’expédition jusqu’à la mise en service, de petites erreurs de manutention — notamment en ce qui concerne les contraintes exercées sur les capteurs, l’exposition à l’humidité ou l’alignement du convoyeur — peuvent se manifester ultérieurement par des lectures instables ou des rejets évitables. Ce guide regroupe les exigences de manutention et les conditions d’installation en ligne publiées pour la machine de détection de fuites par compression de bouteilles en PE, en mettant l’accent sur la protection des capteurs, le maintien de l’alignement du châssis et des convoyeurs, ainsi que la vérification des utilités et de l’environnement avant le démarrage.

Emballage de transport protégeant les capteurs et la structure
Lors du transport, la machine de détection de fuites par compression de bouteilles en PE doit être sécurisée et emballée, en veillant particulièrement à éviter que le capteur ne soit soumis à une pression ou à une tension. Ce point unique est critique : une force externe appliquée sur les composants liés au capteur pendant l’expédition peut affecter les performances d’inspection ultérieures une fois la machine de détection de fuites par compression de bouteilles en PE installée sur la ligne.
L’extérieur de l’équipement doit être enveloppé d’un matériau résistant à l’humidité et aux chocs afin de prévenir les rayures, les bosses et l’humidité. En pratique, l’objectif de l’emballage est simple : protéger les surfaces, empêcher la machine de se déplacer et éviter que toute charge ne se transmette aux ensembles de capteurs.
Les exigences clés d’emballage et d’expédition comprennent :

Déchargement et stockage maintenant l’état de préparation
Le déchargement ne se limite pas à « sortir l’équipement d’un camion ». Lors du déchargement d’une machine de détection de fuites par compression de bouteilles en PE, utilisez un équipement de levage spécialisé et assurez-vous que l’équipement est solidement arrimé pour éviter tout glissement ou dommage par impact. La manutention doit poursuivre le même principe que celui appliqué à l’emballage : ne pas introduire de contrainte mécanique inutile sur les capteurs.
Avant l’installation, les conditions de stockage doivent rester dans l’environnement de fonctionnement spécifié :
| Paramètre environnemental | Exigence |
|---|---|
| Température de fonctionnement | 0–50 °C |
| Humidité relative | 10 %–80 % |
Une étape pratique avant le positionnement de la machine de détection de fuites par compression de bouteilles en PE consiste en une inspection externe des dommages liés au transport, ainsi qu’une vérification de l’état des capteurs (dommages visibles ou signes de contrainte mécanique externe).
Emplacement d’installation et alignement de la ligne
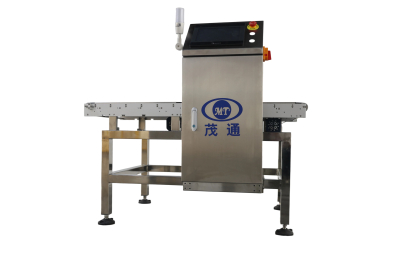
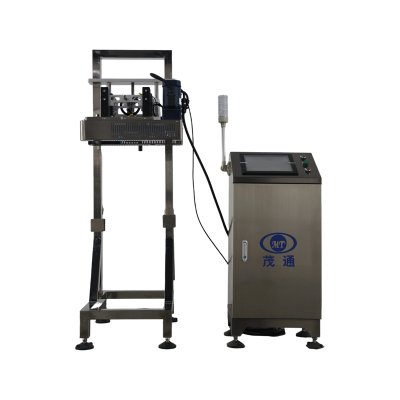
Un transport stable à travers la zone d’inspection dépend d’un placement correct. La machine de détection de fuites par compression de bouteilles en PE doit être installée horizontalement, avec son convoyeur de serrage parallèle au convoyeur de production.
Les conditions d’installation publiées pour la machine de détection de fuites par compression de bouteilles en PE spécifient une section de convoyeur droite et des contrôles d’alignement clairs :
Pour les acheteurs qui souhaitent trouver au même endroit la description produit consolidée et les paramètres du fabricant, consultez la fiche officielle de la machine de détection de fuites par compression de bouteilles PE.
Comment la machine de détection de fuites par compression de bouteilles PE évalue les fuites
Le principe de détection publié pour la machine de détection de fuites par compression de bouteilles PE repose sur la détection par compression par courroie. Un mécanisme de guidage à l’avant pré-comprime la bouteille afin de créer une pression interne ; les fuites provoquent une libération de pression. Deux capteurs mesurent les caractéristiques de pression à différents emplacements :
La séquence de contrôle décrite comprend : un capteur de positionnement détectant l’arrivée du produit et enregistrant l’ID et le signal d’encodeur, un capteur de force mesurant la pression instantanée contre la bande, les données de pression envoyées à une carte de traitement du signal, les résultats affichés sur l’interface homme-machine et l’unité de commande, et un dispositif d’éjection retirant les produits non conformes lorsqu’un signal de rejet est émis.
La description du produit indique également un suivi adaptatif de la vitesse, où la machine de détection de fuite par compression de bouteilles PE suit la vitesse de la ligne et s’arrête lorsque la ligne s’arrête afin d’aider à prévenir le blocage ou l’endommagement des bouteilles.
Spécifications à confirmer avant la mise en service
Les paramètres suivants sont publiés pour la machine de détection de fuite par compression de bouteilles PE et doivent être vérifiés par rapport aux utilités du site et aux conditions de la ligne lors de la mise en service :
| Élément | Spécification publiée |
|---|---|
| Vitesse d’inspection maximale | Supérieure à 600 bouteilles/minute |
| Plage de détection | 0,08–0,5 MPa |
| Précision de détection | Meilleure que 0,02 MPa |
| Taux de rejet | ≥99,99 % |
| Taux de faux rejets | ≤0,03 % |
| Alimentation électrique | CA monophasé 220 V |
| Fréquence | 50 Hz |
| Puissance totale | 250 W |
| Air comprimé | 4–8 bar |
| Section droite du convoyeur | 1,5–2 m |
| Température de fonctionnement | 0–50 °C |
| Humidité relative | 10 %–80 % |
Maintenir la stabilité de la précision d’inspection et un faible taux de rejets erronés
Les notes publiées pour la machine de détection de fuites par compression des bouteilles en PE mettent en évidence des facteurs d’exploitation pouvant influencer les résultats d’inspection. Une vibration verticale excessive de la chaîne du convoyeur peut affecter la précision. Des variations rapides de température et une épaisseur de paroi de bouteille inégale peuvent également influencer les résultats et contribuer à des rejets erronés.
Pour maintenir des conditions plus constantes, la recommandation publiée est d’inspecter les produits après refroidissement, ou d’utiliser un convoyeur à une seule voie où la température des produits est uniforme.