Installez correctement la machine de détection de fuites pour bouteilles en PP
Une machine de détection de fuites pour bouteilles en PP est généralement intégrée à une ligne d’emballage afin d’évaluer la qualité d’étanchéité des films d’aluminium sur les bouchons de bouteilles en PET/PE. En pratique, des résultats fiables dépendent moins d’un « réglage ultérieur » que de l’installation de la machine de détection de fuites pour bouteilles en PP à la bonne position, puis de la vérification de l’alimentation électrique, de la mise à la terre et des conditions d’air comprimé avant le démarrage.

Une machine de détection de fuites pour bouteilles en PP est généralement intégrée à une ligne d’emballage afin d’évaluer la qualité d’étanchéité des films d’aluminium sur les bouchons de bouteilles en PET/PE. En pratique, des résultats fiables dépendent moins d’un « réglage ultérieur » que de l’installation de la machine de détection de fuites pour bouteilles en PP à la bonne position, puis de la vérification de l’alimentation électrique, de la mise à la terre et des conditions d’air comprimé avant le démarrage.
Comment la machine de détection de fuites pour bouteilles en PP évalue la qualité d’étanchéité du film d’aluminium
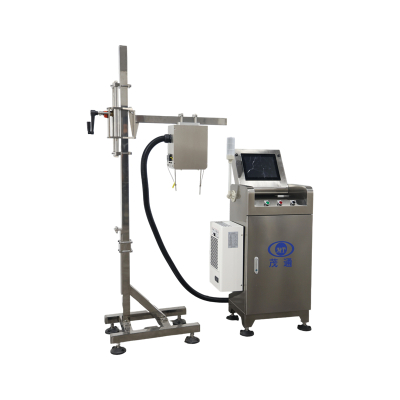
Le principe d'inspection décrit pour la machine de détection de fuites de bouteilles en PP repose sur le schéma thermique créé après le chauffage électromagnétique de la feuille d'aluminium. Après le scellage, la chaleur se transfère au bouchon par conduction. Une caméra thermique infrarouge capture la distribution de chaleur à la surface du bouchon, et la distribution capturée sert à refléter le degré de compression entre le joint et le bouchon de la bouteille, indiquant indirectement la qualité du scellage. Lorsqu'un défaut se produit, la distribution de chaleur devient anormale.

Une méthode courante pour interpréter les résultats consiste à relier les sources de défauts à leurs signatures thermiques :
| Causes des défauts | Type de défaut | Caractéristique de distribution de chaleur |
|---|---|---|
| Problèmes de film en aluminium | Manquant, endommagé, inversé | Répartition de la chaleur incomplète |
| Problèmes de machine de capsulage | Bouchon desserré, bouchon de travers | Conduction thermique insuffisante, température basse |
| Problèmes de la machine de scellage électromagnétique | Faux joint, sur-joint | Température trop élevée ou trop basse |
La même description de produit mentionne également les méthodes logicielles de traitement d’image Maotong, un algorithme unique de traitement numérique du signal DSP, et fait référence à l’apprentissage profond comme technologie centrale développée par une R&D de long terme.
Où placer la machine de détection de fuites pour bouteilles en PP sur le convoyeur
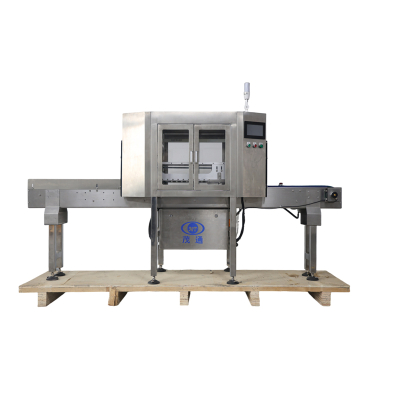
Pour les tests les plus fiables, les instructions d’installation de la machine de détection de fuites pour bouteilles en PP précisent de la placer après la scelleuse électromagnétique et de la monter sur un trajet de convoyeur rectiligne de 1,5 à 2 mètres de long.
Ce placement est important car l’inspection repose sur le motif thermique après scellage : une installation trop proche, sur une courbe ou dans une section de transport instable peut réduire la cohérence de l’image thermique capturée à vitesse élevée.
Espace, structure et conditions environnementales
Avant l’intégration mécanique, confirmez que l’espace d’installation et l’environnement de base correspondent aux conditions indiquées pour la machine de détection de fuites pour bouteilles en PP :
| Article | Exigence |
|---|---|
| Dimensions hors tout | 600 mm × 500 mm × 1700 mm |
| Poids | Environ 50 kg |
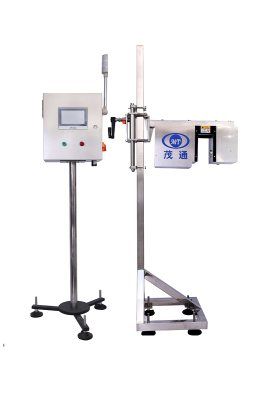
| Structure du châssis | Acier inoxydable 304, monté sur un convoyeur à bande |
| Température | 0°C à 50°C |
| Humidité relative | 10 % à 80 % |
Connexions d’alimentation électrique, de mise à la terre et d’air comprimé
La stabilité de la mise en service d’une machine de détection de fuites pour bouteilles en PP dépend d’un contrôle discipliné avant le raccordement. Les notes d’installation insistent sur l’inspection des câbles et la mise à la terre avant le raccordement de l’alimentation électrique, car les composants électroniques sont sensibles à l’électricité statique.
Exigences électriques
La machine de détection de fuites pour bouteilles en PP présente les exigences électriques suivantes :
Avant de raccorder l’alimentation électrique, vérifiez que tous les câbles ne présentent pas de jeu et contrôlez le fil de mise à la terre du boîtier de commande du bâti. Lors du raccordement d’appareils externes, maintenez d’abord l’appareil principal et l’appareil externe hors tension, puis mettez sous tension après le raccordement.
Exigences en matière d’air comprimé
L’air comprimé est nécessaire au fonctionnement, avec la pression spécifiée :
Comme pour les connexions électriques, confirmez que la conduite d'air comprimé est correctement raccordée et dans la plage de pression indiquée avant de faire fonctionner la machine de détection de fuites de bouteilles en PP.
Paramètres de performance que les acheteurs vérifient généralement lors de l'intégration de la ligne
Pour l'approvisionnement et l'adaptation à la ligne, la description du produit fournit les paramètres suivants pour la machine de détection de fuites de bouteilles en PP :
| Paramètre | Spécification |
|---|---|
| Vitesse d'inspection maximale | > 300 bouteilles/minute |
| Diamètre de bouchon applicable | 20–200 mm |
| Diamètre de bouteille applicable | 25–250 mm |
| Hauteur de bouteille | ≤ 500 mm |
| Taux de détection | ≥ 99,99 % |
| Taux de faux rejets | ≤ 0,03 % |
Les fonctions supplémentaires répertoriées incluent le suivi adaptatif des produits, le rejet rapide et précis des produits défectueux, l'utilisation d'une interface homme-machine, une alarme lumineuse en cas d'impact, un menu en langue chinoise, une assistance à distance 24 heures sur 24, ainsi que le rejet continu et l'arrêt.
Pour les détails de la page produit, consultez la Machine de détection de fuites pour bouteilles en PP, ou parcourez la catégorie plus large à Inspection par imagerie infrarouge.
Notes de manutention, de déchargement et de stockage pour prévenir les dommages lors de l’installation
Les notes d’installation de l’équipement incluent des conseils pratiques de manutention. Pendant le transport, l’équipement doit être sécurisé et emballé, et le capteur doit être protégé contre la pression ou la tension. Des matériaux résistants à l’humidité et aux chocs sont recommandés, et la charge doit être sécurisée sur le véhicule de transport. Pour le déchargement, un équipement de chargement spécialisé est recommandé, ainsi qu’un montage sécurisé.
Liste de contrôle pour une exploitation sûre en production quotidienne
Les précautions d’exploitation sûre de la Machine de détection de fuites pour bouteilles en PP portent principalement sur la protection des pièces mobiles et la prévention des dommages électriques :
Avant la mise sous tension
Pendant le fonctionnement
Pendant la maintenance