Rendre les contrôles d'étanchéité des opercules en aluminium fiables grâce à la machine de détection de fuites pour bouteilles en PP
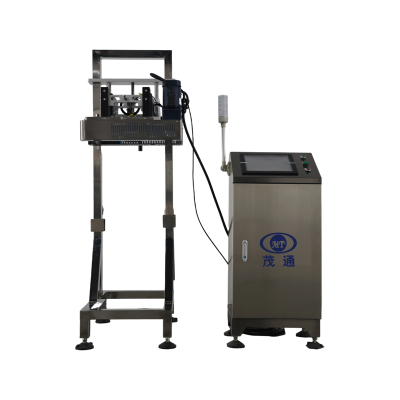
Les problèmes d’étanchéité des opercules en aluminium peuvent être difficiles à confirmer une fois qu’un bouchon est en place—surtout lorsque les défauts se trouvent sous la fermeture et défilent trop vite pour un échantillonnage manuel. La machine de détection de fuites pour bouteilles en PP est positionnée pour ce point de contrôle précis : elle est décrite comme un système d’inspection en ligne entièrement automatisé destiné à évaluer la qualité de l’opercule en film d’aluminium sur les bouchons de bouteilles en PET/PE, en utilisant une inspection sans contact sur un convoyeur.

Ce que la machine de détection de fuites pour bouteilles en PP est conçue pour inspecter
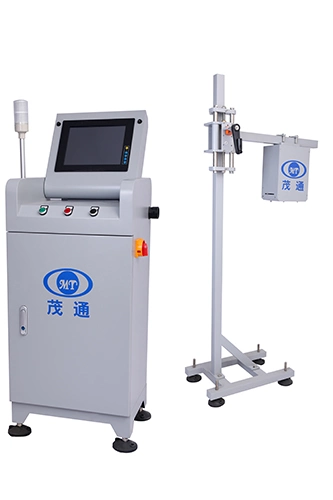
La machine de détection de fuites pour bouteilles en PP est présentée comme une station d’inspection automatisée dédiée aux films d’aluminium sur les bouchons de bouteilles en PET/PE. Au lieu d’ouvrir les bouchons ou d’effectuer des contrôles par contact, elle est conçue pour fonctionner en ligne et évaluer les conditions liées à l’étanchéité pendant que les bouteilles continuent de défiler.
Pour les acheteurs qui comparent des options en ligne, la valeur essentielle d’une machine de détection de fuites pour flacons en PP réside dans la constance : chaque flacon peut être inspecté en temps réel, plutôt que de dépendre d’un échantillonnage périodique.
Pour consulter en un seul endroit la description produit et les notes de configuration du fabricant, voir la page officielle de la machine de détection de fuites pour flacons en PP.
Comment fonctionne l’inspection par imagerie thermique après le scellage par induction
Le principe d’inspection décrit pour la machine de détection de fuites pour flacons en PP repose sur ce qui se produit immédiatement après le scellage par induction électromagnétique :
Cette répartition de la chaleur est décrite comme reflétant la condition de compression entre le joint et la capsule de la bouteille, ce qui reflète indirectement la qualité de l’étanchéité. Les images thermiques obtenues sont ensuite analysées à l’aide des méthodes du logiciel de traitement d’image Maotong afin de détecter les défauts.

La même page produit mentionne également la « technologie acoustique » et la détection « par choc » en ligne et sans contact parmi les fonctionnalités de la machine. Les équipes d’approvisionnement confirment généralement auprès du fournisseur comment la configuration spécifique est appliquée sur leur ligne, mais l’objectif d’inspection annoncé reste la qualité de l’étanchéité de la feuille d’aluminium sur les bouteilles PET/PE capsulées.
Types de défauts mentionnés dans la description du produit
La cartographie des défauts sur la page de la machine de détection de fuites pour bouteilles en PP regroupe les problèmes par cause probable et par comportement de répartition de la chaleur qui en résulte :
| Causes des défauts | Type de défaut | Répartition de la chaleur |
|---|---|---|
| Problèmes de film en aluminium | Manquant, endommagé, inversé | Répartition de la chaleur incomplète |
| Problèmes de machine de capsulage | Bouchon desserré, bouchon de travers | Conduction thermique insuffisante, température basse |
| Problèmes de la machine de scellage électromagnétique | Faux joint, sur-joint | Température trop élevée ou trop basse |
Débit et principaux paramètres de fonctionnement que les acheteurs vérifient en premier
Pour les lignes d’emballage rapides, la machine de détection de fuites pour bouteilles en PP est spécifiée avec les performances et plages de fonctionnement suivantes :
| Article | Valeur |
|---|---|
| Vitesse d'inspection maximale | > 300 bouteilles/minute |
| Taux de détection | ≥99,99 % |
| Taux de faux rejets | ≤0,03 % |
| Diamètre de bouchon applicable | 20–200 mm |
| Diamètre de bouteille applicable | 25–250 mm |
| Hauteur de bouteille | ≤500 mm |
| Connexion électrique | Monophasé AC 220 V, 50 Hz |
| Puissance totale | 250W |
| Air comprimé | 4–8 bar |
| Environnement de travail | 0 °C–50 °C ; 10 %–80 % HR |
| Dimensions hors tout | 600 mm × 500 mm × 1700 mm |
| Poids | Environ 50 kg |
| Structure du châssis | Acier inoxydable 304 |
Outre les chiffres ci-dessus, la description de la machine de détection de fuites pour bouteilles en PP met en avant : un suivi adaptatif du produit, un rejet à grande vitesse des produits défectueux, une commande par interface homme-machine, une alarme lumineuse en cas d’impact, un menu en langue chinoise, l’algorithme unique de traitement numérique du signal DSP de Maotong, une assistance à distance 24 heures sur 24, ainsi qu’un rejet continu et un arrêt.
Notes de placement et d’intégration pour une inspection en ligne stable
L’emplacement de la station sur le convoyeur influence la capture du profil thermique dans la fenêtre temporelle prévue. La position d’installation recommandée pour la machine de détection de fuites pour bouteilles en PP se situe sur un trajet rectiligne, de 1,5 à 2 mètres après la soudeuse électromagnétique.
Les notes d’installation incluent également des contrôles pratiques de mise en service que les ingénieurs de ligne intègrent généralement aux procédures FAT/SAT :
Points de sécurité d’exploitation utilisés sur les lignes de production continues
Les précautions de sécurité d’exploitation indiquées pour la machine de détection de fuites de bouteilles PP visent à prévenir tout mouvement involontaire ou tout dommage aux composants pendant la production :
Lorsque cette approche d’inspection est souvent étendue dans la même catégorie
Dans la même catégorie de produits, une annonce étroitement liée est Inspection par imagerie infrarouge de flacons de produits de santé, également présentée comme un système en ligne, sans contact, fondé sur l’imagerie thermique, avec une vitesse d’inspection maximale de plus de 300 flacons par minute.
Pour les équipes d’approvisionnement qui constituent une présélection, aligner la machine de détection de fuites sur bouteilles en PP avec votre gamme de bouchons, les dimensions des bouteilles, la longueur de convoyeur droit disponible après la scelleuse et les utilités (électricité et air comprimé) est généralement le moyen le plus rapide de confirmer l’adéquation à la ligne.