
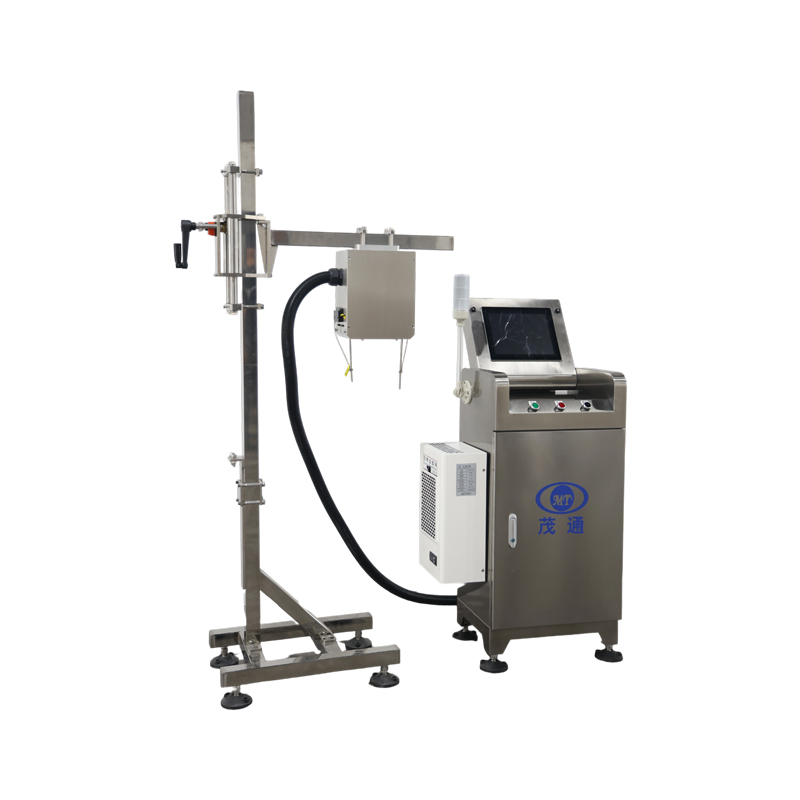
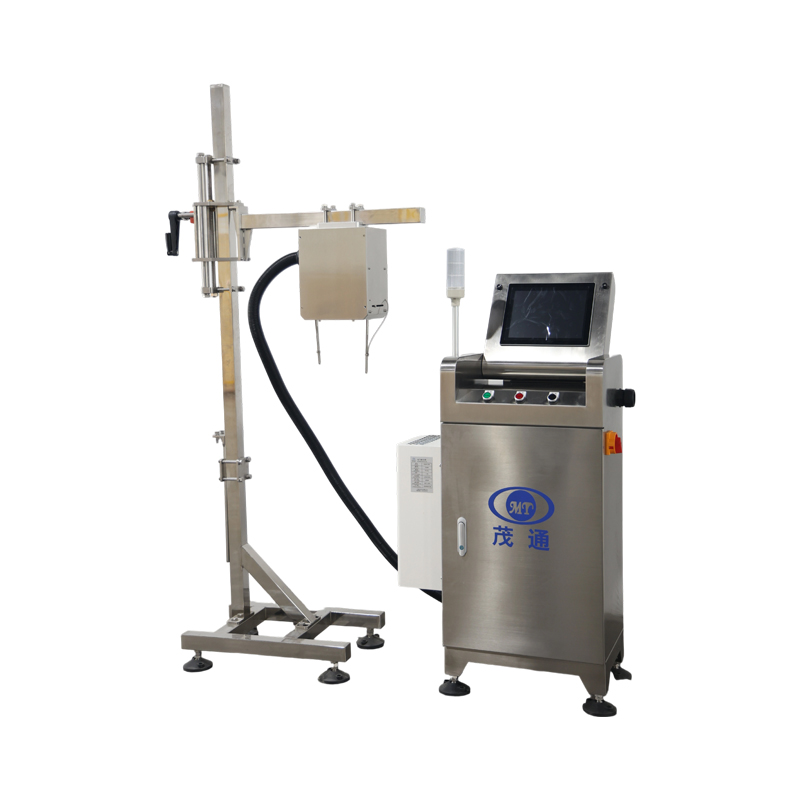
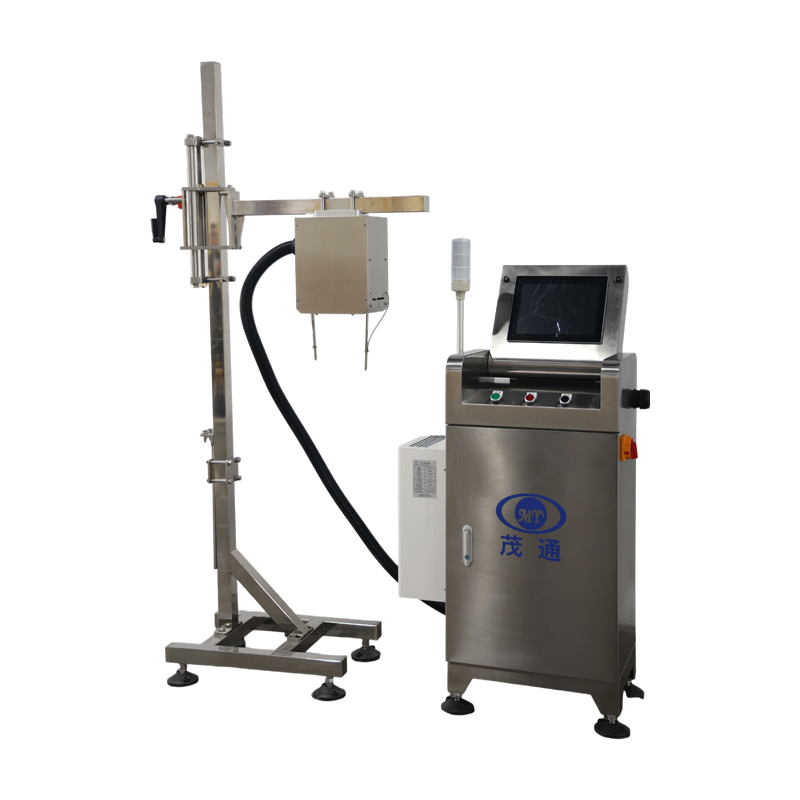
Système d'inspection des codes
1. Module multiple, détection sans angle mort
2. Système logiciel de détection développé en interne, détection stable, traitement rapide, vitesse de détection maximale jusqu'à 1200 canettes/min
3. Algorithme de traitement d'image développé en interne permettant d'identifier précisément le code, identification de haute précision
I. Présentation de l'équipement
1. Demande d'équipement :
Inspection en ligne de la qualité d'impression jet d'encre sur les fonds de boîtes sur une ligne de production de boîtes, rejet automatique des produits présentant un défaut d'impression sur le fond.
2. Caractéristiques de l'équipement :
1). Sans contact, inspection en ligne, inoffensive pour le corps de la boîte.
2). Vitesse d'inspection élevée, jusqu'à 72 000 boîtes/heure.
3). Capable de reconnaître les caractères de l'année, du mois et du jour, les informations fixes (tels que les codes d'usine TN, HB, GM, HG, « Qualifié », les codes anti-contrefaçon et autres fonctions de correction d'erreurs), et d'ajuster automatiquement le système de date sans intervention manuelle.
4). Interface homme-machine flexible avec des paramètres d'accès utilisateur à plusieurs niveaux.
5). Formation pratique et rapide aux caractères de codage.
6). La méthode de comptage utilise un codeur installé sur le moteur synchrone de la chaîne de convoyage. Une fois le numéro de la boîte défectueuse enregistré, la précision du rejet n'est pas affectée par les arrêts de ligne ou les changements de vitesse.
7).La machine d'inspection est équipée d'une climatisation de qualité industrielle pour éviter les pannes système et les alarmes d'anomalie système causées par un fonctionnement prolongé en été.
8).Fonctions personnalisables en fonction des conditions de production réelles du client.
9).Stocke automatiquement les photos des produits défectueux avec un codage quotidien, avec une durée de stockage personnalisable.
10).Utilisant le dernier logiciel du système d'inspection de Maotong, il filtre l'impact du logo Yangyuan et des rayures sur les fonds de canettes sur la détection du codage, réduisant ainsi les faux rejets.
11).Fonction de rejet continu et d'arrêt
12).Télécommande 24 heures sur 24
13).Inspection du codage à 360° sans angles morts
14).Détection sans délai de l'impression jet d'encre pour éviter les faux rejets causés par des canettes frottées contre la ligne, des canettes coincées, des canettes bloquées, des canettes placées manuellement, etc.

II. Fonctions de détection
1. Présence de l'impression jet d'encre (impression sur le couvercle, absence d'impression jet d'encre, canette inversée)
2. Impression jet d'encre floue (les caractères individuels sont flous et ne peuvent pas être identifiés à l'œil nu)
3. Erreurs d'impression jet d'encre (année, mois et jour incorrects, code d'usine incorrect, code anti-contrefaçon incorrect)
4. Caractères manquants (détection précise des caractères manquants dépassant 20 %)
5. Reconnaissance de caractères (interprétation des informations d'impression jet d'encre)
6. Écart de position (hors de la plage définie)
7. Codes en double (détection de plusieurs codes)
Remarque : Notre avantage technique réside dans la capacité à détecter les erreurs d'impression jet d'encre et les caractères individuels. La fonction de détection des « erreurs d'impression jet d'encre » est simple à vérifier. Des canettes produites aujourd'hui peuvent être placées sur la même ligne de production un autre jour pour voir si l'équipement d'inspection peut les rejeter.
3. Emplacement d'installation
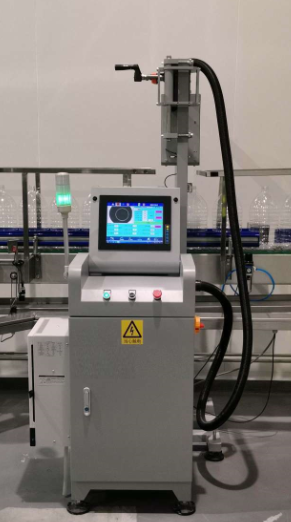
4. Principe de détection
Une caméra numérique Gigabit Ethernet prend des photos depuis le dessus, analyse numériquement les images capturées et rejette les canettes non conformes.
Les boîtes passent devant un capteur de positionnement qui détecte leur arrivée. L'unité de commande enregistre le numéro d'identification de la boîte et le signal actuel du codeur. Le capteur de positionnement déclenche la caméra numérique pour capturer l'image du codage actuel de la boîte et la transmet au processeur d'images via le réseau. Le processeur d'images traite et analyse l'image reçue et transmet les résultats à la fois à l'interface homme-machine pour un affichage dynamique et à l'unité de commande. En recevant le signal de non-conformité, l'unité de commande notifie l'éjecteur pour retirer les boîtes non conformes portant le numéro d'identification correspondant en ligne.
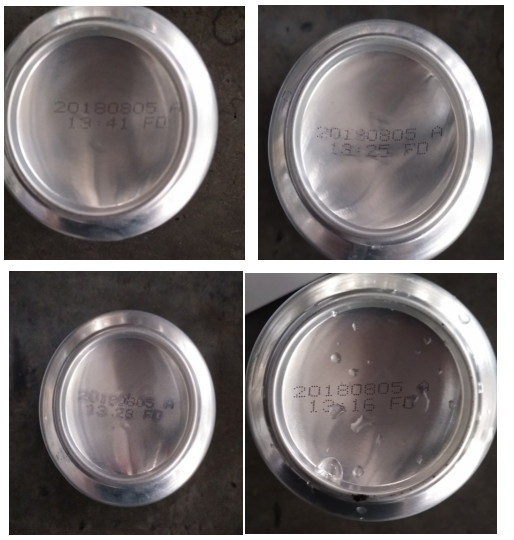
Photos de certains fonds de réservoir qui ne répondaient pas aux normes :
V. Détails de la configuration de l'équipement et précision de l'inspection
(I) Description détaillée de l'équipement
A. Paramètres techniques
Nom de l'équipement : Imprimante à jet d'encre
Modèle : Système d'inspection de code
Vitesse de production applicable (max) : 72 000 bouteilles/heure (au-delà de 72 000 BPH, le rejet est asservi)
Zone d'inspection : imprimante à jet d'encre
Méthode de rejet : rejet précis en ligne des canettes défectueuses détectées par l'unité d'inspection
Indice de protection : IP65
B. Applications principales :
Largement utilisé dans les lignes de production de canettes de boissons, pour inspecter les impressions à jet d'encre sur diverses canettes et les rejeter automatiquement.
C. Caractéristiques techniques :
1. Réduit les coûts de personnel et de production.
2. Améliore l'efficacité de production et la qualité des produits.
3. Les résultats de test de la machine d'inspection à jet d'encre répondent aux normes techniques pertinentes du fabricant.
D. Précision de détection :
numéro de série
|
Articles d'inspection |
Conditions de test et précision
|
Taux de rejet
|
Taux de faux déclenchement
|
1 |
Inspection de l'impression jet d'encre |
-- |
-- |
< = 0,03 % |
1.1 |
Pas d'impression jet d'encre (imprimé sur la couverture, impression jet d'encre manquante, peut être inversé) |
-- |
>99,99% |
|
1.2 |
Impression jet d'encre manquante |
Caractère unique > 20 %
|
>99,8 % |
|
1.3 |
Impression jet d'encre floue |
L’œil humain ne peut pas reconnaître les caractères imprimés à jet d’encre
|
>99,93 % |
|
1.4 |
Impression jet d'encre incorrecte |
Date de production erronée, code d’usine erroné, code de sécurité erroné, déformation (allongement ou raccourcissement)
|
>99,99% |
|
1.5 |
Décalage de position |
Au-delà de la zone d'expansion
|
>99,99% |
|
1.6 |
Impression jet d'encre en double |
Impression de plusieurs codes dans la zone de code
|
>99,99% |

Remarque : le taux de rejet pour l’élément de test « Aucun codage » dans le tableau indique que pour 10 000 canettes testées, une peut ne pas être rejetée. Il s’agit de données expérimentales théoriques, et il en va de même pour les autres éléments de test. Les éléments de test ci-dessus sont testés en temps réel pour chaque canette, et pas seulement lors des changements d’équipe.



