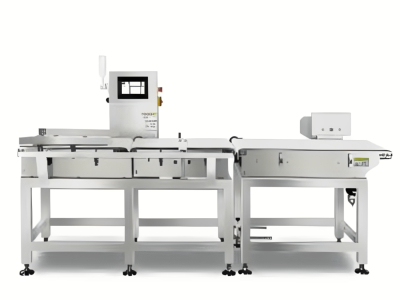
Pourquoi la machine de détection de fuites pour bouteilles en PP assure la cohérence des opercules à induction
L’induction de scellage est largement utilisée pour protéger l’intégrité des produits, mais vérifier le scellage en aluminium sur chaque flacon — sans ralentir la production — peut s’avérer difficile. Les contrôles manuels nécessitent généralement d’ouvrir les bouchons, ce qui est gourmand en main-d’œuvre, subjectif et mal adapté aux lignes continues à grande vitesse. En réponse, de nombreuses opérations d’emballage évaluent des options d’inspection sans contact capables de contrôler chaque unité et d’éliminer automatiquement les défauts.

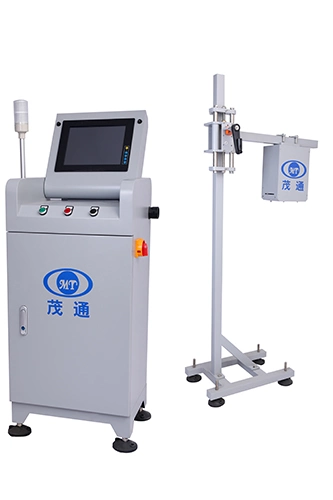
Ce que la machine de détection de fuites pour bouteilles en PP est conçue pour inspecter
La machine de détection de fuites pour flacons en PP est décrite comme un système d’inspection entièrement automatique destiné à contrôler la qualité des scellages en film d’aluminium (papier d’aluminium) sur les bouchons de flacons en PET/PE. Elle est positionnée pour une inspection en ligne, sans contact, et est spécifiée pour une vitesse d’inspection maximale supérieure à 300 flacons par minute.
Pour les acheteurs qui comparent les approches d’inspection, l’inspection visuelle traditionnelle après ouverture du bouchon peut être simple, mais elle prend du temps et reste subjective. Les options modernes incluent couramment des solutions de vision industrielle par caméra et l’imagerie thermique infrarouge, toutes deux visant un débit plus élevé et des règles de décision plus constantes.
Objectifs de précision de détection que les acheteurs vérifient généralement en premier
Lors de la spécification de la machine de détection de fuites pour bouteilles PP, deux chiffres de performance sont essentiels :
En termes pratiques d’approvisionnement, le taux de détection indique avec quelle fiabilité la machine de détection de fuites pour bouteilles PP signale les scellages anormaux, tandis que le taux de fausses rejets reflète la fréquence à laquelle des produits acceptables peuvent être rejetés inutilement. Pour une ligne fonctionnant à cadence élevée, il est important de maîtriser les faux rejets, car cela affecte le rendement, la reprise et la manutention en aval.
La machine de détection de fuites pour bouteilles en PP est également proposée avec un suivi adaptatif des produits et un rejet rapide et précis des produits défectueux, ces performances étant généralement évaluées parallèlement aux deux indicateurs de précision lors des tests de réception.
Comment l’imagerie thermique infrarouge est utilisée après le scellage par induction
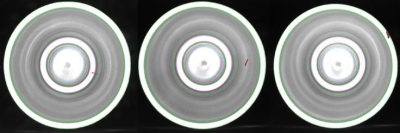
La machine de détection de fuites pour bouteilles en PP fonctionne en évaluant les caractéristiques thermiques qui apparaissent après le scellage par induction électromagnétique :
Un point clé du principe d’inspection énoncé est que la distribution de chaleur capturée reflète directement le degré de compression entre le joint et la capsule de la bouteille, ce qui reflète indirectement la qualité de l’étanchéité. La machine de détection de fuites pour bouteilles en PP combine ensuite l’image thermique avec des méthodes de traitement d’image pour détecter différentes conditions de défaut.
Interpréter les causes des défauts à partir des motifs de distribution thermique
La machine de détection de fuites pour bouteilles en PP relie les causes des défauts à des comportements de distribution thermique reconnaissables :
•Problèmes de machine de scellage électromagnétique (faux scellage, surscellage) : conditions où la température est trop élevée ou trop basse.

Pour les équipes de production, cette correspondance aide à orienter le dépannage vers la source la plus probable—le placement ou l’état du film, l’alignement du capsulage ou un contact lié au couple, ou les réglages de scellage par induction—tandis que la machine de détection de fuites pour bouteilles PP continue le contrôle en ligne.
Conditions d’installation et d’exploitation qui influent sur la stabilité
Le placement fait partie de l’obtention de résultats stables. La machine de détection de fuites pour bouteilles PP est spécifiée pour être installée après la scelleuse électromagnétique, de préférence sur une section droite du convoyeur de 1,5 à 2 mètres.
Les principaux paramètres d’exploitation et de service indiqués pour la machine de détection de fuites pour bouteilles PP comprennent :
Comme le rejet nécessite de l’air comprimé, les acheteurs vérifient souvent la qualité de l’air et la stabilité de la pression lors de la mise en service. Lorsqu’une assurance qualité plus large de l’emballage est nécessaire, certaines lignes associent l’inspection des joints à d’autres systèmes d’inspection par vision ou à des contrôles des contenants en aval afin de former une barrière plus complète contre les défauts.
Ce qu’il faut confirmer lors de l’approvisionnement et de l’intégration de la ligne
Avant de finaliser une décision d’achat, il est courant de confirmer que la machine de détection de fuites pour bouteilles en PP correspond aux éléments suivants :
Lorsque les opérations exécutent également des contrôles axés sur les fuites sur d’autres colis, les équipes d’approvisionnement peuvent recouper les objectifs de performance d’inspection et de rejet utilisés dans les flux de travail plus larges de détection des fuites—tout en maintenant les critères d’acceptation alignés sur la méthode spécifique d’inspection d’étanchéité utilisée ici.