L'inspection du codage sur les cartons extérieurs garantit la lisibilité des codes à jet d'encre à 60 CPM
Dans l’emballage des briques de boisson et des boîtes extérieures, un code jet d’encre ne remplit véritablement sa fonction que lorsqu’il est présent, lisible, correct et positionné avec précision. Lorsque les codes s’estompent, deviennent flous, se décalent ou sont dupliqués, le scan en aval et la traçabilité deviennent difficiles. Les contrôles ponctuels manuels, en réalité, ne peuvent pas suivre les cadences de production modernes.
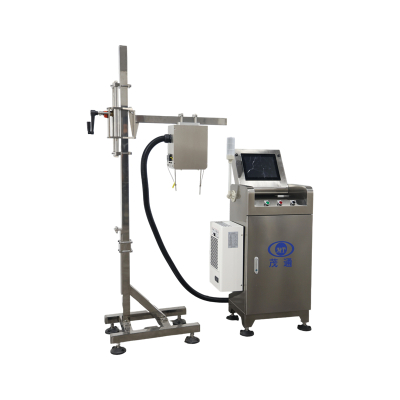
Le système d’inspection du codage des boîtes extérieures est spécialement conçu pour l’inspection en ligne, sans contact, de la qualité du codage par jet d’encre sur les lignes de production de cartons et de boîtes extérieures. Il capture chaque code de carton avec une caméra numérique Gigabit, effectue une analyse d’image numérique, prend une décision conforme/non conforme et élimine automatiquement les cartons dont le codage est défectueux. Il atteint une vitesse de production applicable allant jusqu’à 60 cartons par minute, avec une acquisition d’image possible depuis le dessus ou le côté du carton.

Ce que le système fait sur un convoyeur en fonctionnement
Ce système agit comme un contrôle qualité critique en boucle fermée, positionné entre les étapes d’impression et d’emballage. Au lieu d’attendre les vérifications de fin de poste, il évalue la qualité du codage à mesure que les cartons passent devant le point d’inspection. Étant sans contact, il inspecte sans jamais toucher le carton, ce qui garantit un fonctionnement stable même sur des convoyeurs à grande vitesse.
Son périmètre d’inspection se concentre sur la qualité d’impression à jet d’encre. En clair, le système vérifie la présence du code, sa lisibilité, l’exactitude de son contenu comme la date ou les codes d’usine/sécurité, ainsi que son positionnement correct dans la zone désignée. Point essentiel, il relie ensuite cette décision à une action de rejet automatique.
Comment l’inspection du codage des cartons extérieurs suit, décide et rejette
Le flux de travail coordonne de manière transparente le positionnement, l’acquisition d’images, l’analyse numérique, le suivi et le rejet. En règle générale, l’installation nécessite une section de convoyeur droite de 1,5 à 2 mètres immédiatement derrière l’imprimante à jet d’encre, ce qui facilite une séquence propre et ininterrompue, de l’impression à l’inspection puis au retrait.
Flux d’inspection étape par étape
Cette séquence précise est cruciale pour les équipes d’approvisionnement, car elle relie directement chaque carton spécifique à une décision de qualité définitive au moment et à la position exacts sur le convoyeur. Cela garantit un rejet précis, éliminant le besoin d’éliminations incertaines par « estimation au mieux ».
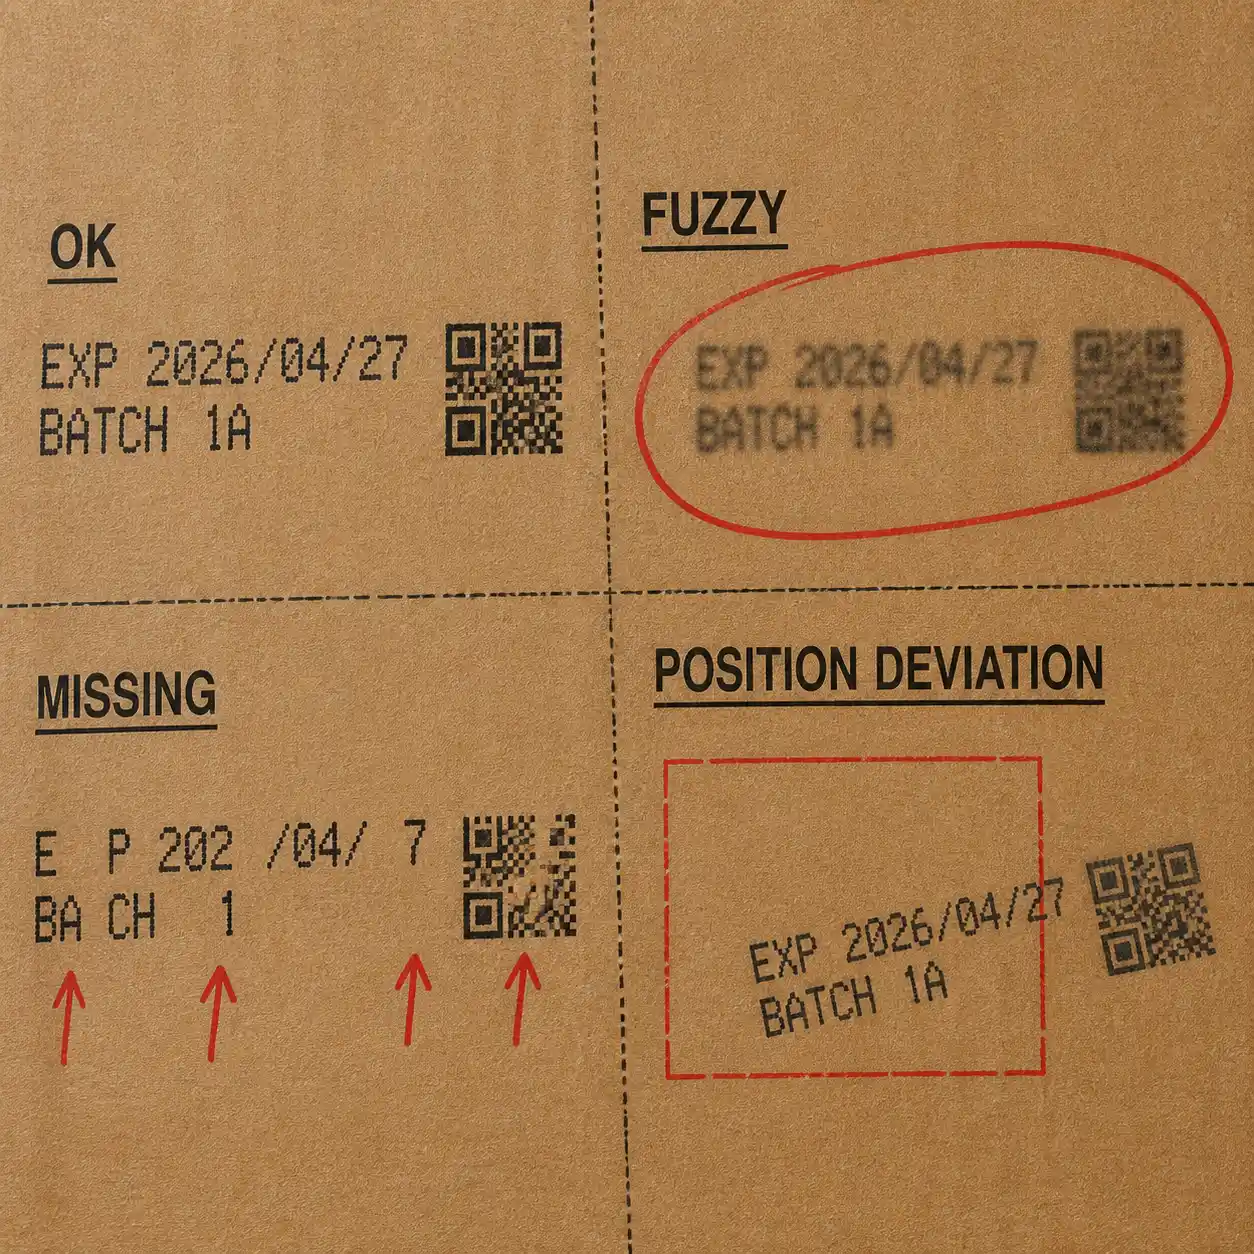
L’inspection du codage des défauts sur la boîte extérieure est conçue pour détecter
Le système couvre efficacement les modes de défaillance courants des imprimantes à jet d’encre présents sur les lignes de conditionnement de cartons, depuis les codes manquants jusqu’aux erreurs de position et aux impressions dupliquées. Ses performances de détection sont étayées par des données expérimentales théoriques, avec un taux impressionnant de fausses éjections pour l’inspection globale de l’impression à jet d’encre de ≤0,03 %.
| Catégorie de défaut | Condition définie | Taux de rejet théorique documenté |
|---|---|---|
| Absence d'impression jet d'encre | Code absent | >99,99% |
| Impression jet d'encre manquante | Caractère unique manquant à plus de 30 % | >99,8 % |
| Impression jet d'encre floue | Caractères indéchiffrables à l’œil humain | >99,93 % |
| Impression jet d'encre incorrecte | Date de production incorrecte, code d’usine incorrect, code de sécurité incorrect ou déformation (allongement ou raccourcissement) | >99,99% |
| Écart de position | Dépassement de la zone d'expansion | >99,99% |
| Impression jet d'encre en double | Plusieurs codes imprimés dans la zone de code | >99,99% |
Pour mettre en perspective la performance « sans codage », la documentation indique que sur 10 000 produits non conformes dépourvus de codage, un maximum théorique d’un seul pourrait ne pas être rejeté.
Caractéristiques opérationnelles que les acheteurs évaluent généralement
Au-delà de ses capacités essentielles d’intégration de caméra Gigabit, de déclenchement par capteur et d’enregistrement par encodeur, le système offre des fonctionnalités opérationnelles robustes qui simplifient l’utilisation quotidienne de la ligne :
Pour les équipes chargées de spécifier l’équipement pour des opérations multi-équipes, ces caractéristiques sont fréquemment évaluées parallèlement à des facteurs critiques tels qu’une vitesse de ligne cible allant jusqu’à 60 cartons par minute et les catégories spécifiques de défauts qu’il traite, notamment les impressions manquantes, floues, au contenu incorrect, les écarts de position, les déformations et les impressions en double.
Où il est couramment appliqué et pourquoi cela compte
Principalement, le système trouve son application dans les lignes de production de cartons, capable d’inspecter des cartons de couleurs diverses. Le bénéfice de production est clair : il réduit considérablement la dépendance à l’inspection manuelle, tout en augmentant la cohérence en retirant automatiquement les cartons qui ne répondent pas aux exigences définies de codage par jet d’encre.
Du point de vue des achats, l’inspection du codage des cartons extérieurs est souvent considérée comme un outil essentiel pour normaliser le contrôle qualité des codes. Elle fonctionne en détectant et en suivant chaque carton, en capturant et en analysant les informations imprimées en ligne, puis en retirant automatiquement tout carton non conforme. Cela garantit que l’étape de processus suivante reçoit un flux de produits plus propre et entièrement conforme.