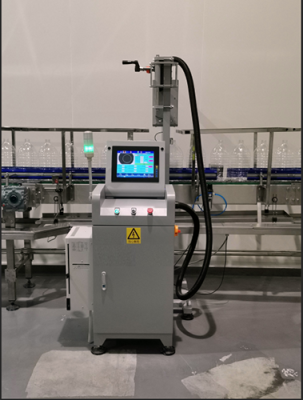
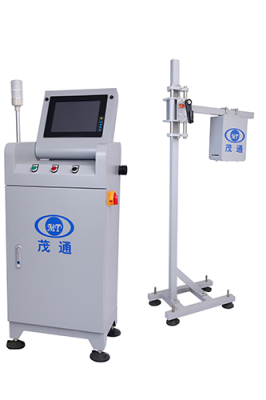
Configurer une machine de détection de fuites par compression de bouteilles en PE pour 0,02 MPa
Un contrôle précis des fuites en ligne est l’un des moyens les plus rapides de stabiliser la qualité de l’emballage, de réduire les réclamations clients et de limiter les temps d’arrêt imprévus. La machine de détection de fuites par compression de bouteilles en PE est conçue pour l’inspection de pression en ligne des bouteilles en PE/PET contenant du gaz ou de la vapeur, en utilisant la détection par compression par courroie et la comparaison à double capteur pour identifier les fuites et éliminer automatiquement les produits non conformes.
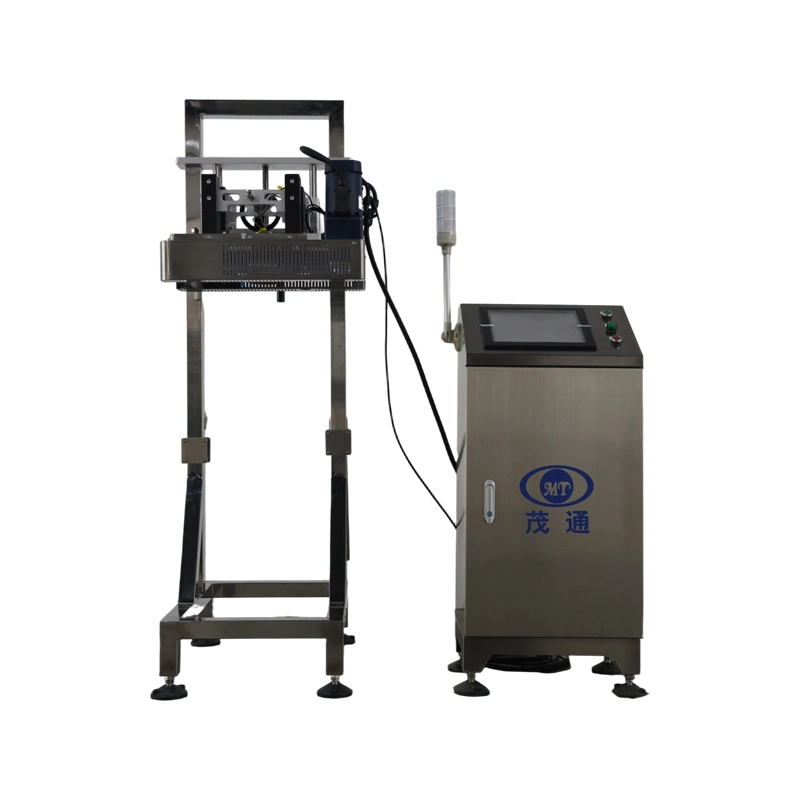
Comment la machine de détection de fuites par compression de bouteilles en PE contrôle les bouteilles en mouvement
Sur les lignes à grande vitesse, un test d’étanchéité n’apporte de la valeur que s’il reste synchronisé avec le flux du convoyeur et produit des mesures stables. Dans la machine de détection de fuites par compression de bouteilles en PE, les bouteilles traversent une zone de compression contrôlée créée par une courroie flexible. Un mécanisme de guidage à l’entrée pré-comprime la bouteille afin de maintenir une certaine pression. Si une bouteille fuit, la pression est relâchée autant que possible pendant la période de compression.
La logique de décision repose sur deux relevés de pression :

La plateforme comprend un suivi adaptatif de la vitesse et s’arrête automatiquement lorsque la ligne de production s’arrête. Elle liste également une fonction d’alarme lumineuse d’impact, un menu en langue chinoise, l’algorithme unique de traitement numérique du signal DSP de Maotong, une fonction d’assistance à distance 24 heures sur 24 et une fonction d’arrêt par rejet continu.
Paramètres de précision de détection et de performance à vérifier sur votre ligne
Pour les acheteurs qui comparent des solutions en ligne, la question centrale est de savoir si la machine de détection de fuites par compression de bouteilles en PE peut maintenir ses objectifs spécifiés dans des conditions réelles de convoyeur. Les paramètres suivants sont indiqués pour l’équipement :
| Paramètre | Spécification |
|---|---|
| Plage de détection | 0,08 à 0,5 MPa |
| Précision | Meilleure que 0,02 MPa |
| Taux de rejet | ≥99,99 % |
| Taux de faux rejets | ≤0,03 % |
| Vitesse d’inspection maximale | Supérieure à 600 bouteilles/minute |
Un second tableau définit les résultats des tests de fuite dans des conditions spécifiques :
| Élément de test | Conditions de test et précision | Taux de rejet | Taux de faux rejets |
|---|---|---|---|
| Détection de fuite d’air | Fuite d'air visible au niveau du film d'aluminium, faible capacité de remplissage ou taille des pores > 0,8 mm | >99,99 % | ≤0,03 % |
| Absence de détection de couvercle | — | >99,999 % | — |
Pour garder des attentes réalistes, il est utile d'évaluer chaque indicateur séparément. La précision (capacité de mesure de pression) n'est pas la même chose que le taux de rejet (la constance avec laquelle les défauts sont éliminés) ou le taux de faux rejets (la fréquence à laquelle des bouteilles acceptables sont éjectées). Une machine de détection de fuites par compression de bouteilles PE bien réglée est généralement évaluée sur ces trois aspects lors de la mise en service.
Qu'est-ce qui peut influencer la cible de 0,02 MPa en production quotidienne
La machine de détection de fuites par compression de bouteilles PE annonce une précision meilleure que 0,02 MPa, avec des notes pratiques sur ce qui peut perturber les mesures ou provoquer des faux rejets.
Une vibration verticale excessive de la chaîne du convoyeur affectera la précision de détection.
Outre les vibrations du convoyeur, deux facteurs supplémentaires sont signalés comme influençant les résultats d'inspection :
Sur le plan opérationnel, la recommandation énoncée est d’inspecter les produits après refroidissement — idéalement sur un convoyeur à une seule rangée à la sortie du stérilisateur ou là où la température du produit est uniforme. En d’autres termes, pour préserver les performances d’une machine de détection de fuites par compression de bouteilles PE, le travail de « configuration » le plus précieux se fait souvent au niveau du convoyeur et des conditions de process autour de la machine.
Conditions d’installation qui aident à maintenir un taux de rejet stable
Une machine de détection de fuites par compression de bouteilles PE est destinée à une installation en ligne, et ses consignes d’installation portent sur l’alignement, les utilités et une section de convoyeur droite pour un transport stable.
| Élément | Condition recommandée |
|---|---|
| Position d'installation | Installer l’équipement horizontalement |
| Alignement de la bande | Bande du convoyeur de serrage parallèle à la bande du convoyeur de produits |
| Section droite du convoyeur | 1,5–2 mètres |
| Alimentation électrique | CA monophasé 220 V, 50 Hz |
| Puissance totale | 250 W |
| Air comprimé | 4–8 bar |
| Température ambiante | 0 °C–50 °C |
| Humidité relative | 10 %–80 % |
Avant la mise sous tension, les notes d’installation insistent sur la vérification du desserrage des câbles et sur la confirmation du fil de terre du coffret de commande.
Si votre objectif est de préserver le taux de rejet et le taux de faux rejets spécifiés, une habitude de mise en service simple consiste à vérifier l’alignement (montage horizontal et courroies parallèles), puis à observer si des vibrations verticales du convoyeur apparaissent lors des changements de vitesse normaux. Ces contrôles contribuent directement à des lectures plus cohérentes sur la machine de détection de fuites par compression de bouteilles en PE.
Lorsque les acheteurs présélectionnent cette machine aux côtés d’équipements d’inspection par pression
De nombreuses équipes d’emballage construisent une famille d’inspections autour de l’intégrité sous pression. Par exemple, le testeur de pression pour canettes est décrit comme un système d’inspection de pression entièrement automatisé avec suivi adaptatif de la vitesse et une capacité de test indiquée supérieure à 1 200 canettes par minute.
Lors de la comparaison des options, les acheteurs déterminent généralement d’abord le type de contenant et les exigences de vitesse, puis vérifient si la machine de détection de fuites par compression de bouteilles en PE s’adapte à la section de convoyeur droit disponible de 1,5 à 2 m et si les utilités correspondent (alimentation monophasée 220 V et air comprimé de 4 à 8 bars).
Pour les détails du produit, consultez la fiche officielle de la machine de détection de fuites par compression de bouteilles en PE, et pour l’inspection de pression dans la même catégorie, le testeur de pression de canettes.
Si vous avez besoin d’une confirmation d’installation ou d’application, les coordonnées officielles fournies sont : +8618612569280 et qibin@maotongtech.com.