Pourquoi la machine de détection de fuites par compression de bouteilles en PE convient aux lignes de 600 bouteilles
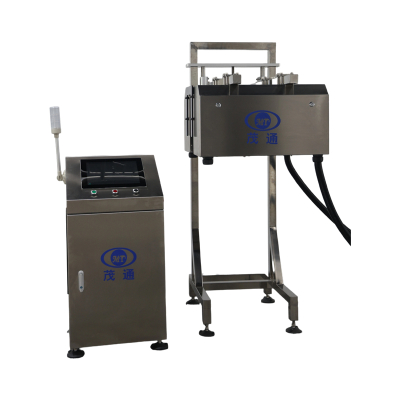
Les lignes d’embouteillage rapides tolèrent mal l’incertitude. Lorsqu’un contenant qui fuit atteint l’emballage en aval, le coût est rarement celui d’une seule unité : cela peut entraîner un nettoyage, des interruptions de ligne et des réclamations qualité. La machine de détection de fuites par compression de bouteilles en PE est présentée comme une solution en ligne pour le contrôle de pression et de fuites sur des contenants gazeux spécifiés, combinant la détection par compression sur convoyeur, une approche de comparaison de pression à double capteur et l’éjection automatique.

Ce que la machine est conçue pour faire
Les lignes d’embouteillage rapides tolèrent mal l’incertitude. Lorsqu’un contenant qui fuit atteint l’emballage en aval, le coût est rarement celui d’une seule unité : cela peut entraîner un nettoyage, des interruptions de ligne et des réclamations qualité. La machine de détection de fuites par compression de bouteilles en PE est présentée comme une solution en ligne pour le contrôle de pression et de fuites sur des contenants gazeux spécifiés, combinant la détection par compression sur convoyeur, une approche de comparaison de pression à double capteur et l’éjection automatique.
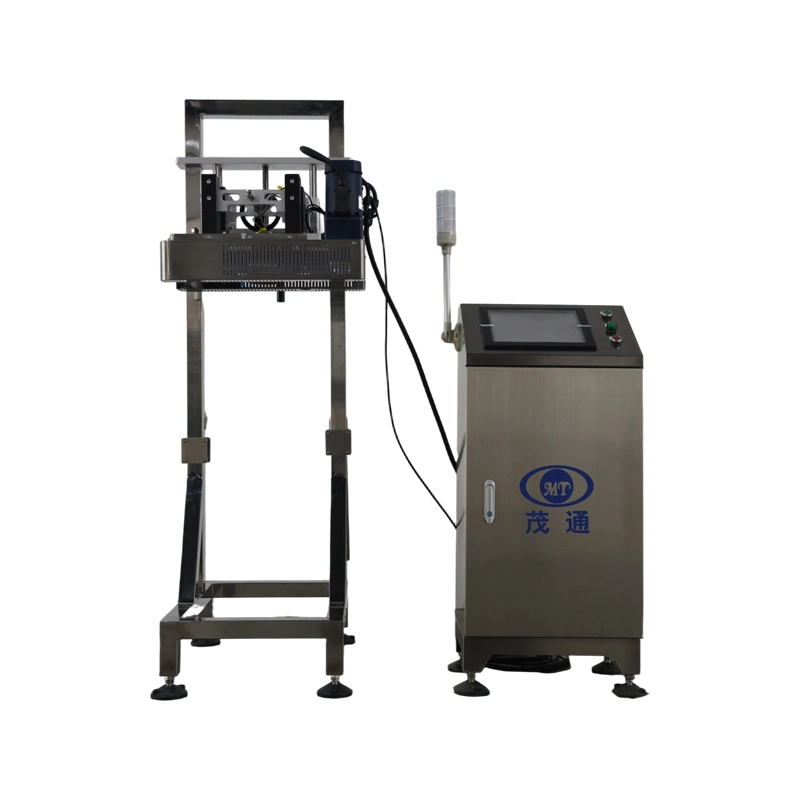
En un seul passage sur le convoyeur, la machine de détection de fuites par compression de bouteilles en PE effectue :
La machine est décrite comme utilisant une méthode de détection en ligne par contact qui reflète les caractéristiques de pression interne pendant l’inspection, soutenue par un algorithme propriétaire de traitement numérique du signal DSP. Pour les environnements de production avec démarrages et arrêts, elle inclut également un suivi adaptatif de la vitesse, s’arrêtant lorsque la ligne de production s’arrête afin d’aider à prévenir le blocage ou l’endommagement des bouteilles.
Pour les acheteurs qui comparent des solutions, l’essentiel à retenir est pratique : la machine de détection de fuites par compression de bouteilles en PE est conçue pour l’inspection en ligne à cadence élevée, avec un dispositif d’éjection et la présentation des résultats à l’écran via une interface homme-machine.
Sa place dans les opérations d’emballage
Les objets d’inspection applicables indiqués comprennent :
Ce périmètre est important lors de l’approvisionnement. Si votre catégorie de produit ne relève pas de ces objets spécifiés — en particulier s’il implique du CO2 — confirmez la compatibilité avant l’intégration en ligne.
Lorsqu’elle est combinée à des points de contrôle en amont et en aval, la machine de détection de fuites par compression de bouteilles en PE peut être installée aux côtés d’autres contrôles en ligne tels qu’une machine d’inspection des codes ou un testeur de pression de canettes, selon le plan qualité global de la ligne.
Fonctionnement de la compression par courroie et de la comparaison à double capteur
La machine de détection de fuites par compression de bouteilles en PE comprend une section d’extrusion (compression) et deux positions de capteurs désignées S1 et S2. La séquence de fonctionnement est décrite comme suit :

Sur le plan opérationnel, la comparaison entre la Pression 1 et la Pression 2 sert à déterminer si la pression a été relâchée pendant la section de compression contrôlée — un indicateur utilisé pour la discrimination des fuites dans le principe énoncé de cet équipement.
Paramètres de performance clés que les acheteurs vérifient généralement en premier
L’ensemble de spécifications publié pour la machine de détection de fuites par compression de bouteilles PE comprend les paramètres suivants.
| Élément | Paramètre |
|---|---|
| Vitesse d’inspection maximale | Supérieure à 600 bouteilles/minute |
| Plage de détection | 0,08 à 0,5 MPa |
| Précision | Meilleure que 0,02 MPa |
| Taux de rejet | ≥99,99 % |
| Taux de faux rejets | ≤0,03 % |
| Alimentation / consommation | Monophasé AC 220 V, 50 Hz / 250 W |
| Air comprimé | 4–8 bar |
| Environnement d’exploitation | 0–50 °C, 10 %–80 % HR |
| Interface et fonctions | Interface homme-machine, affichage dynamique des données de rejet, alarme lumineuse d’impact, arrêt continu en cas de rejet, assistance à distance 24 heures sur 24, menu en langue chinoise |
Notez la condition indiquée selon laquelle une vibration verticale excessive de la chaîne du convoyeur peut affecter la précision — c’est l’un des détails les plus pratiques à évaluer lors de l’examen sur site.
Liste de contrôle d’installation et d’exploitation pour des résultats stables
Pour une inspection stable avec la machine de détection de fuites par compression de bouteilles en PE, les consignes d’installation publiées mettent l’accent sur la géométrie de la ligne, l’alignement et les utilités.
Convoyeur et alignement
Services publics et contrôles avant démarrage
Conditions de process influençant la régularité
Si vous avez besoin de la page produit pour les dossiers d’achat, les spécifications ou une revue interne, consultez la machine de détection de fuites par compression de bouteilles en PE.