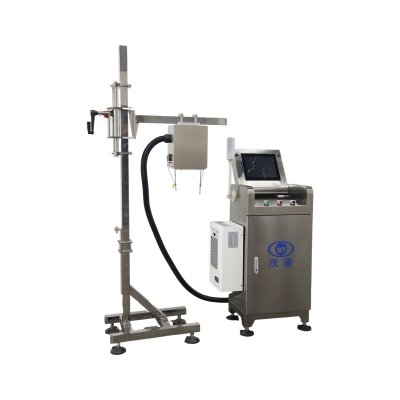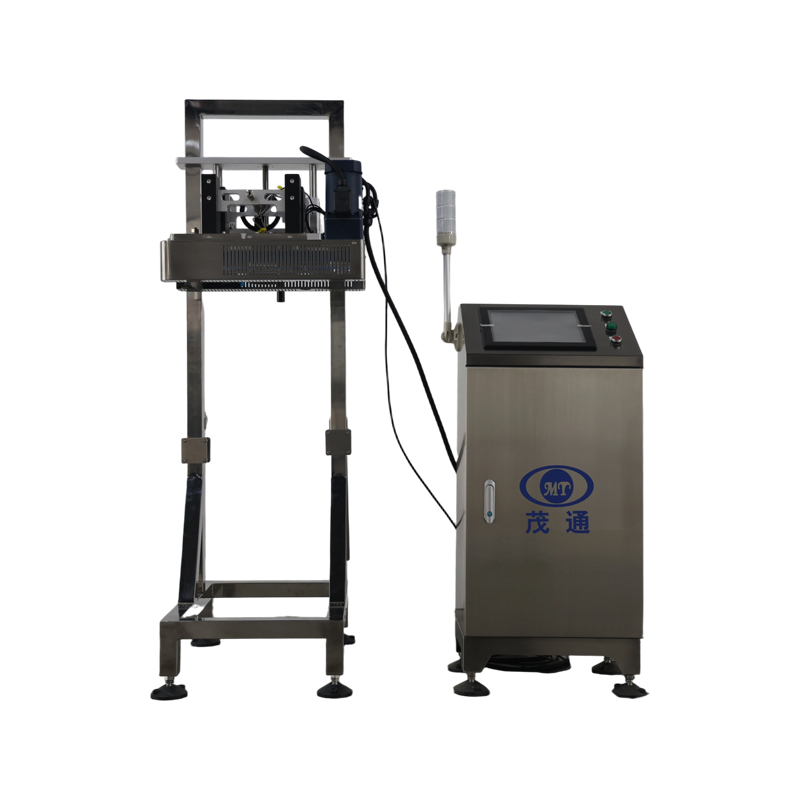
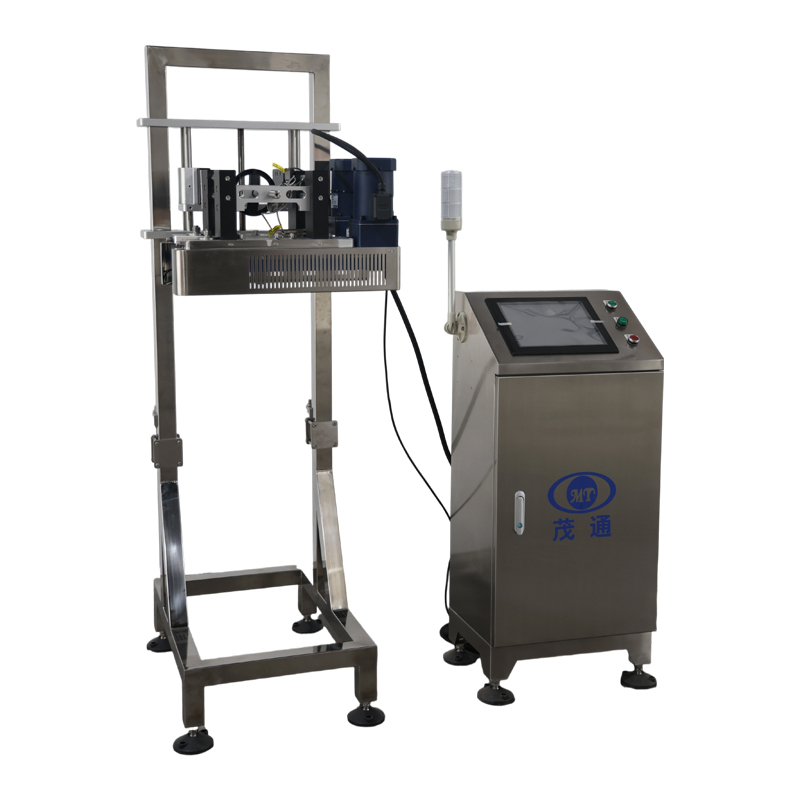
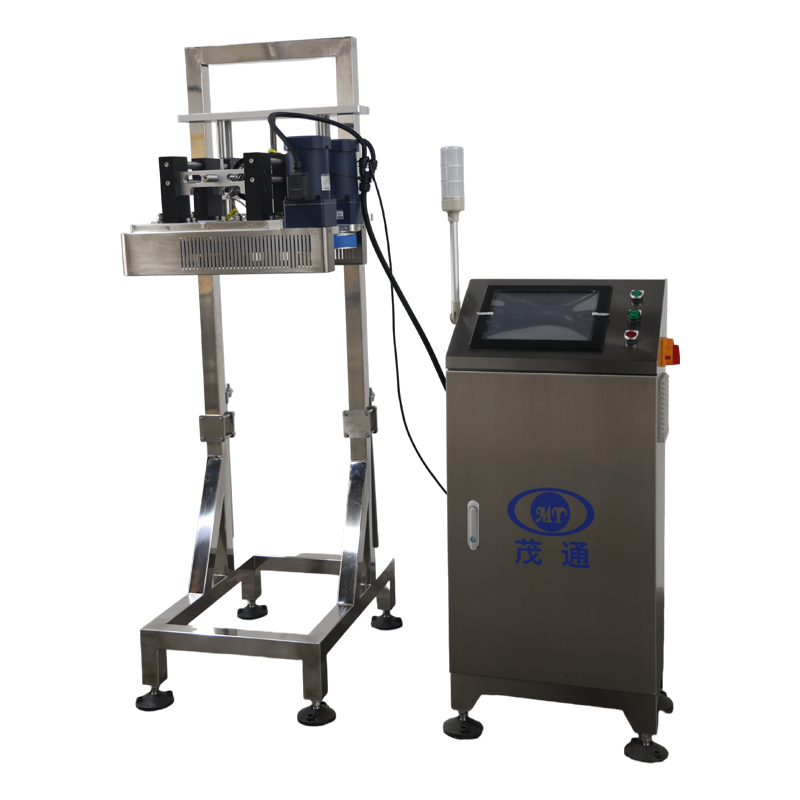
Machine d'inspection de pression d'extrusion
1. Détection sans contact, détection rapide, haute précision
2. Réalisation dynamique de la détection à différentes vitesses de ligne de production
3. Conception et fabrication du joint du moteur principal, antibuée, imperméable, anti-goutte, adaptabilité environnementale
4. Circuit matériel adopté, et système d'exploitation embarqué utilisé pour garantir un fonctionnement stable à long terme
5. Alarme sonore, lumineuse, et rejet automatique des conteneurs non conformes
6. Grand écran à affichage chinois, rétroéclairage LED nocturne cristallin, écriture claire et lumineuse, fonctionnement en mode dialogue homme-machine
7. Rapport qualité-prix élevé
1. Aperçu des performances
La machine d'inspection de pression d'extrusion est un système d'inspection de pression entièrement automatisé conçu pour les lignes de production à haute cadence, capable de traiter jusqu'à 1 200 canettes par minute. Le système adopte une méthode de détection en ligne par contact, permettant une mesure précise des caractéristiques de pression interne des conteneurs. Les résultats d'échantillonnage sont stables, fiables et surpassent les niveaux de précision des alternatives nationales et internationales.
Au cœur du système se trouve la technologie de détection par compression de courroie, développée et affinée grâce à plus de trois années de recherche continue et de tests sur le terrain. Pendant le fonctionnement, les conteneurs sont transportés par une courroie flexible. Des capteurs montés sur les côtés détectent la pression exercée à l'intérieur de la canette ou de la bouteille, tandis qu'un contrôleur convertit ces lectures en signaux numériques. Ces signaux sont ensuite traités pour fournir une évaluation précise de la pression interne et de la qualité du produit.
2. Contenants applicables
Boîtes en aluminium scellées à l'azote liquide
Bouteilles en plastique PE/PP contenant du gaz ou de la vapeur
Autres récipients sous pression (à l'exclusion des produits à base de CO₂)
3. Capacités d'inspection
Mesure de la pression interne
Détection de fuites
Détection de l'absence de couvercle
Détection de récipient retourné
Détection de récipient bloqué
Rejet automatique des produits défectueux selon des seuils définis par l'utilisateur
4. Principales fonctionnalités et spécifications
Synchronisation automatique avec la vitesse de la ligne de production, avec arrêt du système lors de l'arrêt de la ligne pour éviter l'éclatement causé par le fonctionnement à vide
Débit d'inspection dépassant 1 200 boîtes par minute
Compatible avec les exigences d'inspection à haute et basse pression
Précision de détection statique : ±0,01 MPa
Précision de détection dynamique : ±0,02 MPa
Résistance aux impacts à haute vitesse
Opération intuitive basée sur l'IHM
Visualisation dynamique en temps réel des données de rejet
Alarme lumineuse visuelle pour les événements d'impact
Prise en charge complète du menu en langue chinoise
Technologie propriétaire de traitement numérique du signal DSP Maotong
Diagnostic et assistance technique à distance 24h/24 et 7j/7
Fonction d'arrêt continu en cas de rejet
5. Précision de détection
Plage de détection : 0,08 – 0,5 MPa
Précision de mesure : meilleure que 0,01 MPa (remarque : des vibrations verticales excessives de la chaîne de convoyage peuvent influencer la précision)
Taux de rejet : ≥99,99 %
Taux de faux rejet : ≤0,01 %
6. Principe de détection d'extrusion
À l’entrée du système, un mécanisme de guidage applique une compression préliminaire sur les canettes, garantissant une pression de base constante. Pour les récipients présentant des fuites, la pression appliquée diminue considérablement, et la pression résiduelle à la sortie est mesurée. Pour les récipients intacts, la variation de pression reste minime. En comparant ces relevés, le système peut identifier avec précision les fuites ou une mauvaise qualité de scellage, assurant ainsi un contrôle fiable de la qualité des produits.
7. Principe de détection de l'équipement
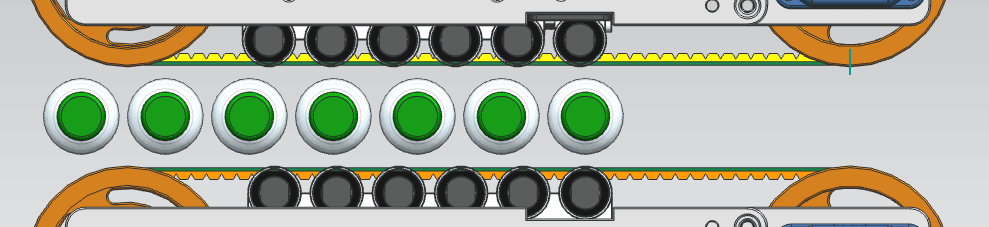
Lorsqu'un produit passe sur la bande, il franchit le capteur de positionnement, qui détecte son arrivée et enregistre le numéro d'identification du produit ainsi que le signal actuel du codeur via l'unité de contrôle. Le capteur de positionnement déclenche le capteur de force pour mesurer la pression instantanée exercée par le produit contre la bande. Ces données de pression sont ensuite transmises à la carte de traitement du signal Maotong via le réseau. La carte de traitement du signal traite et analyse les données de pression reçues, transmettant les résultats à la fois à l'interface homme-machine pour un affichage dynamique et à l'unité de contrôle. En recevant un signal de rejet, l'unité de contrôle notifie l'éjecteur pour retirer le produit portant le numéro d'identification correspondant qui ne satisfait pas à l'exigence de pression.
II. Installation d'équipement
1. Chargement, déchargement et stockage de l'équipement
Pendant le transport, l'équipement doit être sécurisé et emballé, en veillant particulièrement à éviter que le capteur ne soit soumis à une pression ou à une tension. L'extérieur de l'équipement doit être enveloppé d'un matériau résistant à l'humidité et aux chocs afin d'éviter les rayures, les bosses et l'humidité. L'équipement doit être fixé au véhicule de transport pour éviter tout dommage pendant le déplacement. Lors du déchargement de l'équipement, utilisez un équipement de levage spécialisé et assurez-vous que l'équipement est solidement monté sur celui-ci pour éviter tout glissement. Pendant l'utilisation et le stockage, l'environnement ambiant doit répondre à certaines exigences : l'humidité relative doit être comprise entre 10 % et 80 %, et la température entre 0 °C et 50 °C.
II. Exigences d’installation
2.1 Installez l’équipement sur une surface stable et plane. Assurez-vous que la bande transporteuse de serrage est précisément alignée et parallèle à la bande transporteuse inférieure de la ligne de production.
2.2 Avant de brancher l'alimentation, inspectez tous les câbles électriques pour confirmer qu'ils sont solidement fixés et vérifiez que le boîtier de commande est correctement mis à la terre.
2.3 Alimentation électrique : monophasée CA 220 V, 50 Hz, consommation électrique totale 250 W.
2.4 Air comprimé : pression de 4 à 8 bars ; la qualité de l'air doit être conforme aux normes industrielles pertinentes.
2.5 Pour des performances de test optimales, il est recommandé d'inspecter les produits après refroidissement. L'unité doit être installée sur un tronçon de convoyeur droit d'une longueur de 1,5 à 2 m.
III. Structure et apparence de l'équipement
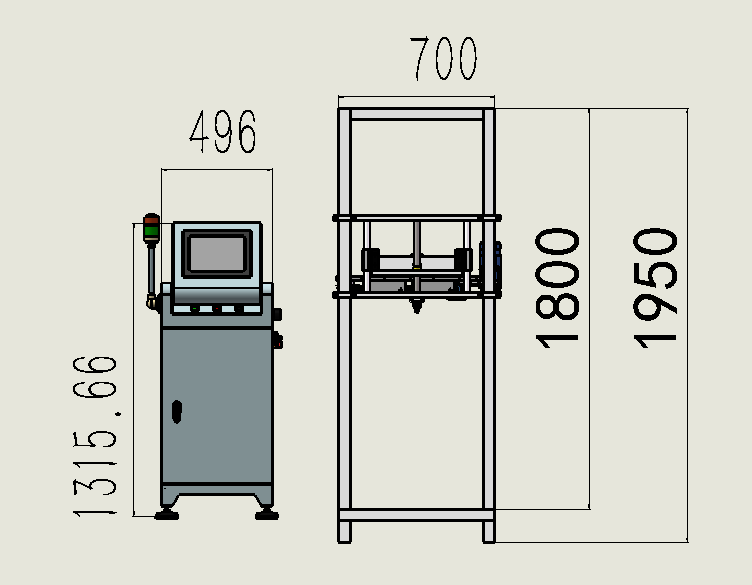
Dimensions : 600 mm × 1000 mm × 1700 mm
Matériau du cadre : acier inoxydable 304, intégré au système de convoyeur
Poids net : environ 100 kg
IV. Consignes de sécurité
Avant l'opération, veuillez observer les précautions de sécurité suivantes :
Seuls les opérateurs formés peuvent faire fonctionner l'équipement.
La maintenance doit être effectuée par des techniciens qualifiés.
Confirmez que tous les avertissements et dispositifs de protection sont en place avant le démarrage.
N'utilisez pas la machine avec le capot ouvert. Coupez toujours l'alimentation électrique et l'air comprimé avant d'ouvrir le capot.
Gardez les mains éloignées de la bielle du vérin de rejet pendant le fonctionnement.
Ne bloquez pas et ne touchez pas le capteur photoélectrique pendant le fonctionnement pour éviter un déclenchement intempestif ou des blessures.
Ne débranchez pas les connexions électriques sous tension pour éviter d'endommager les composants.
Lors de l'entretien, étiquetez clairement la machine pour éviter toute mise en marche accidentelle.
Assurez-vous que l'équipement et les périphériques sont hors tension avant d'effectuer des connexions. L'alimentation ne peut être rétablie qu'après avoir sécurisé les connexions.
Les composants électroniques étant sensibles aux décharges électrostatiques, le châssis et l'armoire de commande doivent être correctement mis à la terre.
V. Conditions commerciales
Livraison : Sur le site de production de l'acheteur.
Garantie : 12 mois à compter de la date de réception, sans dépasser 14 mois à compter de la date d'expédition.
Service après garantie : Pendant deux ans après la garantie, seuls les frais de déplacement de l'ingénieur et les pièces de rechange sont facturés.
Maintenance préventive : deux visites d’ingénieurs par an (deux jours chacune). L’acheteur doit planifier les inspections au moins deux semaines à l’avance par fax. Seules les pièces de rechange seront facturées.
Logiciel : mises à niveau logicielles gratuites à long terme fournies, sans modifications matérielles.
Réponse de service : à réception de la demande écrite, le fournisseur enverra le personnel de service sur le site de production de l’acheteur en Chine continentale sous 72 heures.