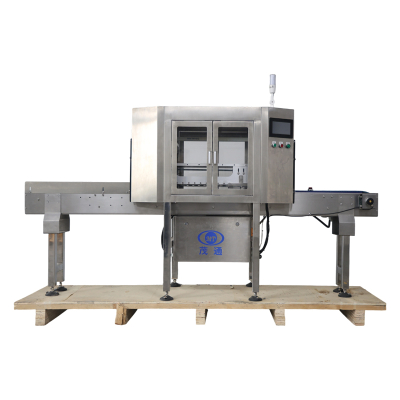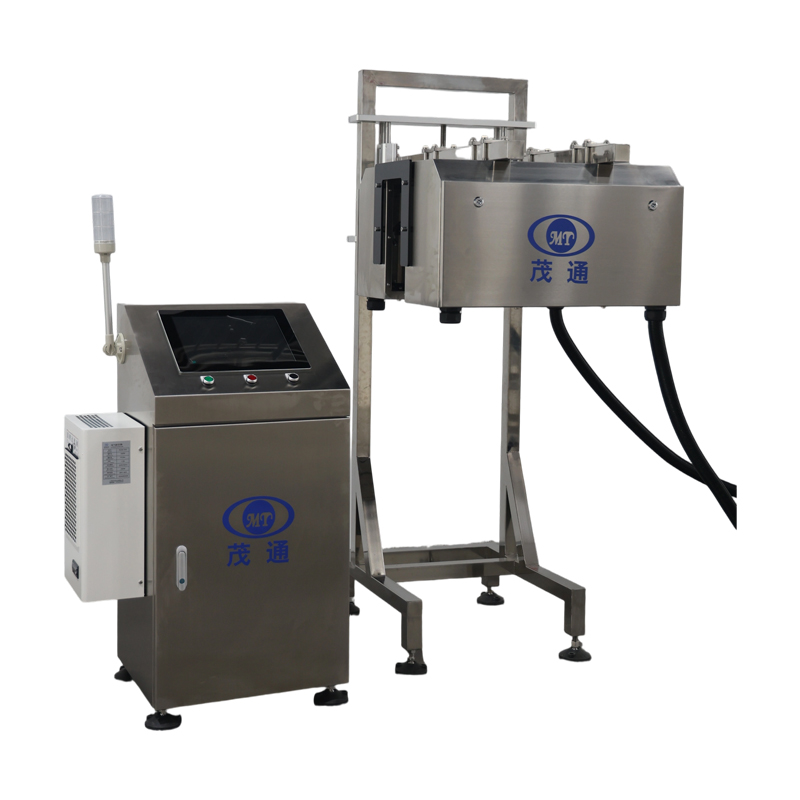
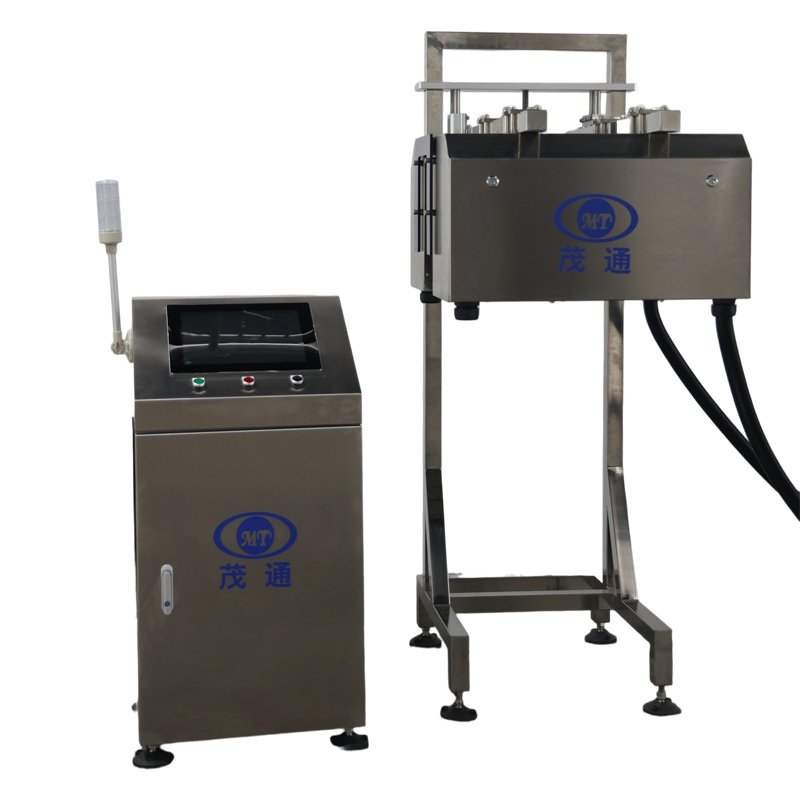
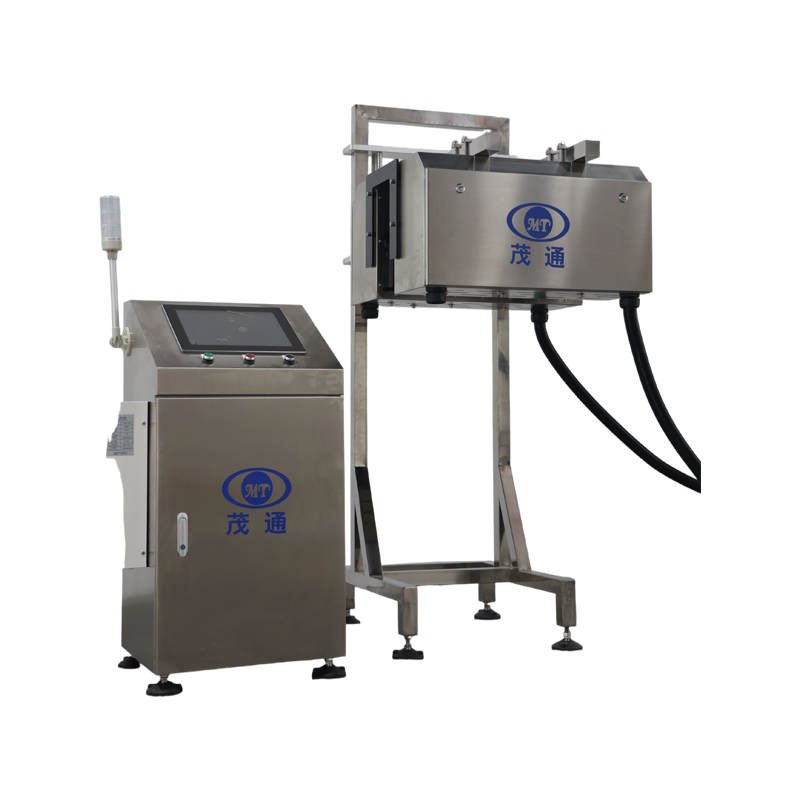
Machine d'inspection de codes
1. L'algorithme avancé est stable et offre une grande précision de détection
2. Détecter différentes positions du code
3. La vitesse maximale peut atteindre 72 000 BPH
I. Description générale du système
1. Nom du projet
Système intégré d'inspection visuelle des bouteilles PET pour le bouchon, la bague d'inviolabilité, le niveau de liquide et le contrôle du code à jet d'encre
2. Aperçu et fonction du système
Le système d'inspection est conçu pour fournir un contrôle qualité continu et entièrement automatisé des bouteilles PET tout au long du processus de production. Il effectue une inspection complète de l'installation du bouchon, de l'intégrité de la bague d'inviolabilité, du niveau de remplissage du liquide et des informations imprimées à jet d'encre.
Le système analyse automatiquement chaque bouteille par rapport à des normes de qualité prédéfinies. Toute bouteille identifiée comme non conforme est suivie et automatiquement retirée de la ligne de production, garantissant que seuls les produits conformes passent à l'étape de production suivante.
3. Vitesse maximale de la ligne
Jusqu'à 60 000 bouteilles par heure
4. Type de contenant applicable
Bouteilles en PET
5. Plage de remplissage applicable
200 mL à 2 L
II. Exigences d'installation et environnementales
1. Altitude d'installation applicable
5 à 3 000 mètres au-dessus du niveau de la mer
2. Température de fonctionnement
5°C à 40°C
3. Humidité relative recommandée
50% à 65% HR
4. Exigences du site d'installation
Le client doit fournir une zone d'installation avec une fondation plane, stable et suffisamment porteuse. Le site doit satisfaire à toutes les normes nationales applicables et offrir des conditions suffisantes pour une installation, une mise en service et un fonctionnement continu sûrs du système d'inspection.
L'environnement d'installation doit également offrir un espace et une accessibilité adéquats pour l'exploitation, l'inspection, la maintenance et le réglage de l'équipement.
5. Exigences de stockage de l'équipement
Avant l'installation et la mise en service, tout l'équipement et les composants doivent être stockés dans un environnement répondant aux exigences nationales de stockage applicables.
Pour les périodes de stockage prolongées, des mesures de protection appropriées doivent être prises, notamment une inspection périodique, une lubrification et une protection de l'environnement. Ces mesures visent à prévenir la corrosion, la détérioration des surfaces, la déformation des composants ou tout autre dommage susceptible de nuire à l'installation, à la mise en service ou au fonctionnement normal de l'équipement.
III. Services publics et exigences d'exploitation
1. Alimentation électrique
220 VCA, 50 Hz, monophasé
L'alimentation électrique requise doit être fournie par le client.
Toute exigence électrique spéciale ou non standard doit être confirmée avant la conception et la fabrication de l'équipement. Des modifications à l'alimentation électrique standard peuvent nécessiter des ajustements du système électrique et de la configuration de l'équipement, et peuvent par conséquent affecter le calendrier de fabrication, le délai de livraison et la soumission finale.
2. Puissance installée totale
Environ 2,4 kW
3. Tension de commande
24 VCC
4. Exigence en air comprimé
Pression spécifiée : 4–12 Pa
Le client est responsable de la fourniture de la source d'air comprimé de l'usine et du raccordement de la conduite d'alimentation en air à l'entrée pneumatique désignée de l'équipement d'inspection.
Note technique :
L'unité de pression pneumatique doit être confirmée avant la publication de la spécification technique finale. Une plage de 4 à 12 Pa est inhabituellement basse pour les systèmes pneumatiques industriels conventionnels. Si la spécification prévue est de 4 à 12 bar ou de 0,4 à 1,2 MPa, la valeur correspondante doit être corrigée dans le document final.
IV. Configuration de l'équipement et flux de travail d'inspection
1. Installation et intégration
Le système d'inspection est conçu pour être intégré dans la ligne de convoyage de bouteilles PET existante du client, en aval du processus de remplissage.
La position d'installation finale sera déterminée en fonction de l'agencement réel de la ligne de production, de la configuration du convoyeur, du pas des bouteilles, de la vitesse de transport, de l'espace d'installation disponible et de la distance d'inspection requise. L'équipement sera positionné de manière à garantir une présentation stable des bouteilles et une acquisition d'images fiable.
2. Éléments d'inspection
Le système est capable d'identifier les défauts et anomalies de qualité suivants :
Bouchon manquant
Bouchon installé au-dessus de la position spécifiée
Bouchon incliné ou mal aligné
Bague de garantie endommagée, incomplète ou cassée
Niveau de liquide inférieur à la limite spécifiée
Code jet d'encre manquant
Impression jet d'encre anormale, excessive, incomplète ou non conforme
3. Procédure d'inspection et de contrôle
3.1 Identification et suivi des bouteilles
Lorsqu'une bouteille en PET entre dans la zone d'inspection, le capteur photoélectrique détecte sa position et génère le signal de déclenchement correspondant.
Lors de la réception du déclencheur, le système de contrôle enregistre la bouteille et lui attribue un identifiant de suivi unique. Simultanément, le codeur fournit un retour continu de position, permettant au système de contrôle de surveiller avec précision le déplacement de la bouteille le long du convoyeur.
3.2 Acquisition d'images et analyse visuelle
Lorsque la bouteille atteint la position d'inspection désignée, les caméras de vision concernées sont déclenchées pour capturer des images des zones d'inspection requises, notamment :
Bouchon de bouteille et bague d'inviolabilité
Niveau de remplissage du liquide
Informations imprimées par jet d'encre
Les images capturées sont transmises au système de traitement visuel, où des algorithmes dédiés de traitement d'images analysent les caractéristiques pertinentes et comparent les résultats d'inspection avec les critères de qualité prédéfinis.
Les résultats d'inspection et l'état actuel du système sont affichés en temps réel sur l'IHM, permettant aux opérateurs de surveiller les conditions de production et d'inspection. Parallèlement, les résultats d'inspection sont transmis au PLC pour un suivi ultérieur et un contrôle de rejet.
3.3 Rejet automatique des bouteilles défectueuses
Lorsqu'une bouteille est identifiée comme non conforme, le système stocke son résultat d'inspection et son identifiant de suivi. La bouteille est ensuite surveillée en continu en fonction du retour de position du codeur alors qu'elle se déplace vers le poste de rejet.
Une fois que la bouteille défectueuse atteint la position de rejet prédéterminée, le PLC envoie un signal de commande au mécanisme de rejet. Le dispositif de rejet fonctionne au moment approprié pour retirer la bouteille non conforme du flux de production principal.
Les bouteilles conformes restent sur le convoyeur et poursuivent le processus de production sans interruption.
Grâce à l'opération coordonnée de l'inspection visuelle, de l'identification des bouteilles, du suivi par codeur, du contrôle par automate programmable (PLC) et du rejet automatique, le système offre une inspection de qualité stable et fiable adaptée à la production de bouteilles PET à grande vitesse.
4. Composants mécaniques de l'équipement
modèle
|
Nom |
Composants |
Description fonctionnelle |
Remarque
|
1 |
Armoire de distribution |
Composé d'un processeur d'image, d'un processeur d'interface, d'un contrôleur de stroboscope et d'un automate. |
Alimente l'ensemble du système, traite les images et contrôle le rejet des produits défectueux. |
|
2 |
Module de détection |
Source lumineuse LED, caméra CCD industrielle et capteur. |
Capture dynamiquement les images des bouteilles PET. |
|
3 |
Dispositif de rejet |
Les principaux composants comprennent des électrovannes et des éléments mécaniques. |
Reçoit les signaux et contrôle le rejet des produits défectueux. |
5. Composition électrique de l'équipement
modèle
|
Nom |
Unité |
Notes de marque |
Quantité |
1 |
Ordinateur industriel d'imagerie embarqué (4 ports Ethernet) i5+4G+120G |
Unité |
Taïwan Chaoen, anti-poussière, vitesse de traitement rapide et excellente stabilité |
1 |
2 |
Caméra numérique gigabit haute vitesse DAHUA |
Unité |
Résolution 680x480, importée du Canada, marque leader du secteur |
4 |
3 |
Module d'E/S de caméra |
Ensemble |
Fabriqué en Chine |
4 |
4 |
Lentille |
Pièce |
COMPUTAR 6MP, 12mm |
4 |
5 |
Câble caméra 50/30 lignes |
Pièce |
Fabriqué en Chine, 5m |
4 |
6 |
Alimentation CC MW 24V 75/120W (DRP-75/120-24) |
Pièce |
Taïwan Mean Well |
2 |
7 |
API |
Pièce |
Développé indépendamment par Maotong |
1 |
8 |
Écran tactile |
Pièce |
IEI Taïwan 15 pouces |
1 |
9 |
Contrôleur de source lumineuse |
Unité |
Personnalisé en Chine, déclenchement asynchrone à 4 voies, technologie de contrôle du scintillement de l'écran, prolongeant considérablement la durée de vie de la source lumineuse |
1 |
10 |
Source lumineuse photo |
Unité |
Éclairage de surface personnalisé, infrarouge et bleu |
4 |
11 |
Armoire de distribution électrique |
Pièce |
Fabriqué en Chine, matériau 304, brossé, décapé, oxydé et brossé |
1 |
12 |
Éjecteur mono à un étage |
Pièce |
Personnalisé, type à poussée d'air, matériau 304 |
1 |
13 |
Cylindre de l'unité d'éjection |
Pièce |
Cylindre haute vitesse Norgren, Royaume-Uni |
1 |
14 |
Électrovanne d'unité de rejet |
Pièce |
Électrovanne haute vitesse MAC, États-Unis, temps de réponse de 4,9 ms |
1 |
15 |
Encodeur |
Pièce |
Fabriqué en Chine, Hode, type incrémental |
1 |
16 |
Composants électriques basse tension |
Pièce |
Schneider, France |
Plusieurs |
17 |
Système de traitement d'image |
Pièce |
Développé indépendamment par Maotong, peut développer V3.0 selon les besoins du client |
1 |
18 |
Groupe frigorifique pour équipement spécial - climatiseur industriel |
Pièce |
Shanghai Highly Special, puissance frigorifique 320W |
1 |
19 |
Borniers |
Pièce |
Honeywell, États-Unis |
Plusieurs |
20 |
Capteur photoélectrique |
Pièce |
Leuze, Aurora PNP |
1 |
21 |
Autres composants électriques |
Pièce |
- |
Plusieurs |
22 |
Matériau du boîtier et traitement de surface |
Pièce |
Matériau 304, pièces mécaniques igus®, brossé, décapé, oxydé et brossé. |
1 |
23 |
Lampe d'alarme |
- |
Plusieurs |
|
24 |
Séparateur d'huile-eau |
- |
Lampe à tour tricolore Schneider |
Plusieurs |
25 |
Relais |
Pièce |
1 |
|
26 |
Matériau en verre |
Pièce |
AirTac |
1 |
6. Schéma de la structure de l'armoire de test
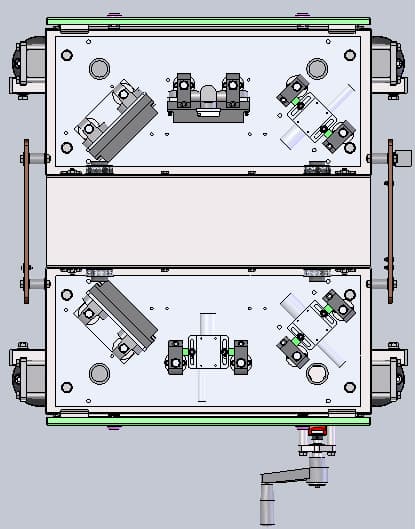
Détection du niveau de liquide de bouchage
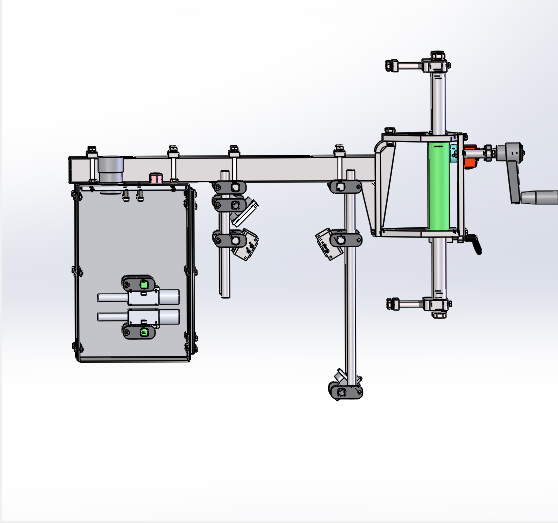
Détection du niveau de liquide de bouchage
7. Inspection des capsules
Cette unité d'inspection est équipée de trois caméras CCD positionnées sous différents angles de vue afin d'obtenir des images complètes de chaque bouteille et de minimiser les angles morts potentiels de l'inspection. Des lentilles optiques dédiées sont intégrées pour contrôler et filtrer la lumière entrante, contribuant ainsi à maintenir une capture d'image constante et de haute qualité pendant le fonctionnement. Ce module est principalement conçu pour détecter les anomalies liées aux bouchons, notamment les bouchons manquants, les bouchons excessivement surélevés ou mal positionnés, les bouchons inclinés, ainsi que les bouchons fissurés ou endommagés.
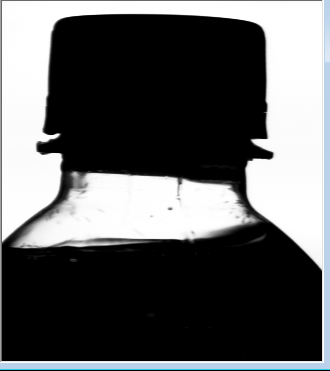
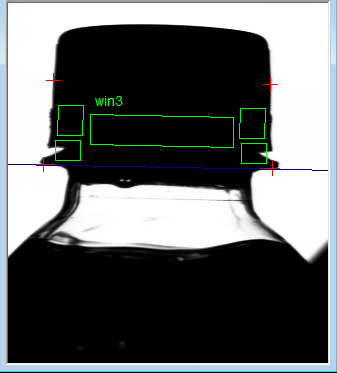
Images de capsulage de bouteilles PET capturées par caméra CCD
8. Détection du niveau de liquide
L'unité d'inspection du niveau de liquide utilise une caméra CCD pour capturer une image de face de chaque bouteille. Lors de l'acquisition de l'image, la bouteille est temporairement stabilisée afin de minimiser le mouvement du liquide et de garantir que la surface du liquide reste sensiblement horizontale, maintenant ainsi des conditions d'inspection constantes.
L'image capturée est soumise à des procédures dédiées de traitement d'image afin d'améliorer la distinction entre les zones remplies et non remplies. La partie remplie de liquide apparaît comme une zone sombre, tandis que la partie vide au-dessus de la surface du liquide apparaît comme une zone claire.
Un algorithme de vision spécialisé identifie l'interface liquide-air et détermine sa position par rapport au niveau de référence prédéfini. Le niveau de liquide mesuré est ensuite comparé à la limite d'acceptation spécifiée pour déterminer si la bouteille respecte la norme de remplissage requise.
9. Inspection de l’impression à jet d’encre
L'unité d'inspection par jet d'encre utilise une caméra CCD pour acquérir des images des marquages imprimés sur le corps de la bouteille et sur le bouchon. Les images acquises sont analysées par un algorithme de traitement visuel dédié afin d'évaluer la présence, l'emplacement, la lisibilité, la cohérence et la qualité globale des informations imprimées.
Le système peut identifier les marquages par jet d'encre manquants, mal placés, flous, incomplets ou autrement anormaux. Lorsque l'impression détectée n'est pas conforme aux paramètres d'inspection prédéfinis, la bouteille correspondante est automatiquement identifiée comme un produit défectueux et est ensuite retirée de la ligne de production par le système de rejet.
Le système d'inspection prend en charge une variété de combinaisons de couleurs d'impression et de fond, notamment l'encre noire appliquée sur des bouchons jaunes et l'encre blanche appliquée sur des bouchons noirs, offrant des performances d'inspection fiables sous différentes configurations d'emballage.
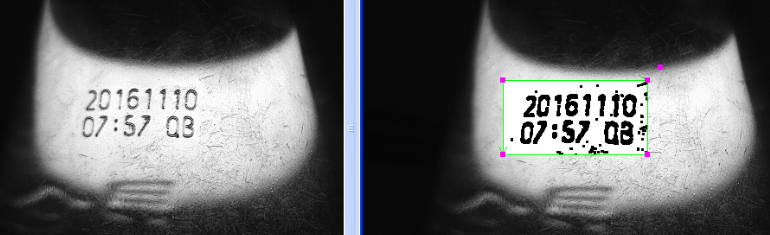
Effet de traitement de reconnaissance d'image d'échantillon
10. Précision de détection
Articles d'inspection |
Contenus de l’inspection |
Précision de détection
|
Taux de rejet
|
Inspection des bouchons de bouteille
|
Absence de bouchon |
—— |
≥99,99 % |
Bouchon haut |
>0,8 mm |
≥99,98 % |
|
Bouchon tordu |
>0,8 mm |
≥99,5 % |
|
Anneau de sécurité 100% déconnecté |
Écart de >1 mm |
≥99,99 % |
|
Anneau de sécurité cassé à >70% |
Écart de >1 mm |
≥98,32 % |
|
Anneau de sécurité cassé à >50% |
Écart de >1 mm |
≥95,78 % |
|
Anneau de sécurité 100 % manquant |
—— |
≥99,99 % |
|
Anneau de sécurité manquant à 70 % |
—— |
≥98,21 % |
|
Anneau de sécurité manquant à 50 % |
—— |
≥95,78 % |
|
Articles d'inspection |
Détection du niveau de liquide (haut et bas) |
3 mm en dessous (ou au-dessus) de la norme
|
≥99,92% |
Inspection des bouchons de bouteille |
Absence d'impression jet d'encre |
≥99,99 % |
|
Impression jet d'encre globale manquante à 50 % |
≥99,95 % |
||
Impression jet d'encre globale manquante à 30% |
≥99,9% |
||
Impression jet d'encre globale manquante à 20% |
≥99,8% |
||
L'impression jet d'encre est suffisamment floue pour supprimer les caractères jet d'encre après traitement |
≥99,99 % |