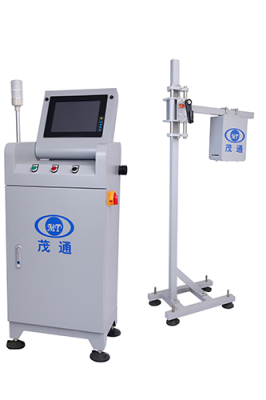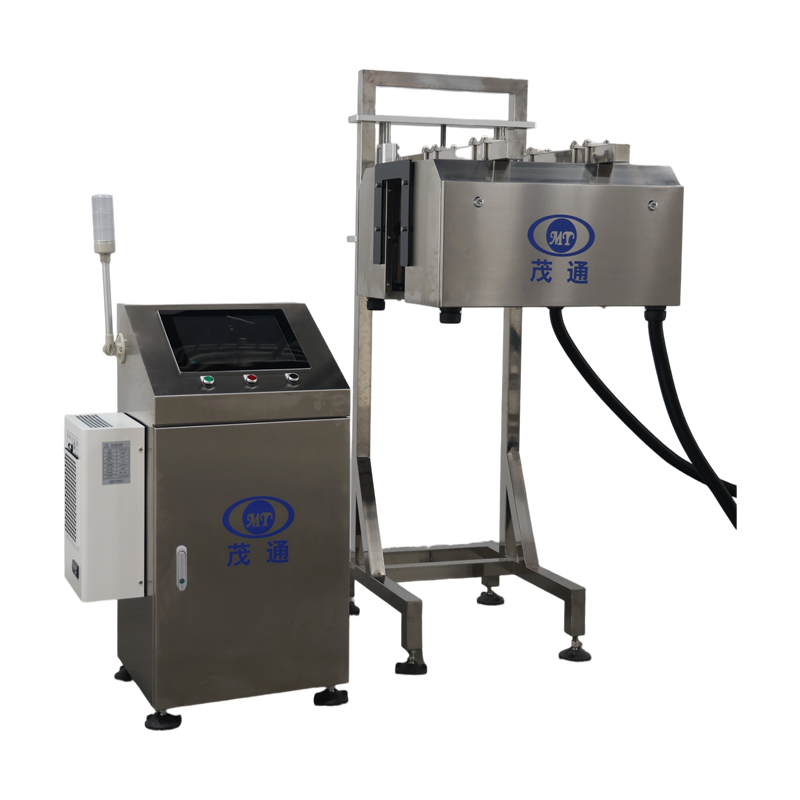
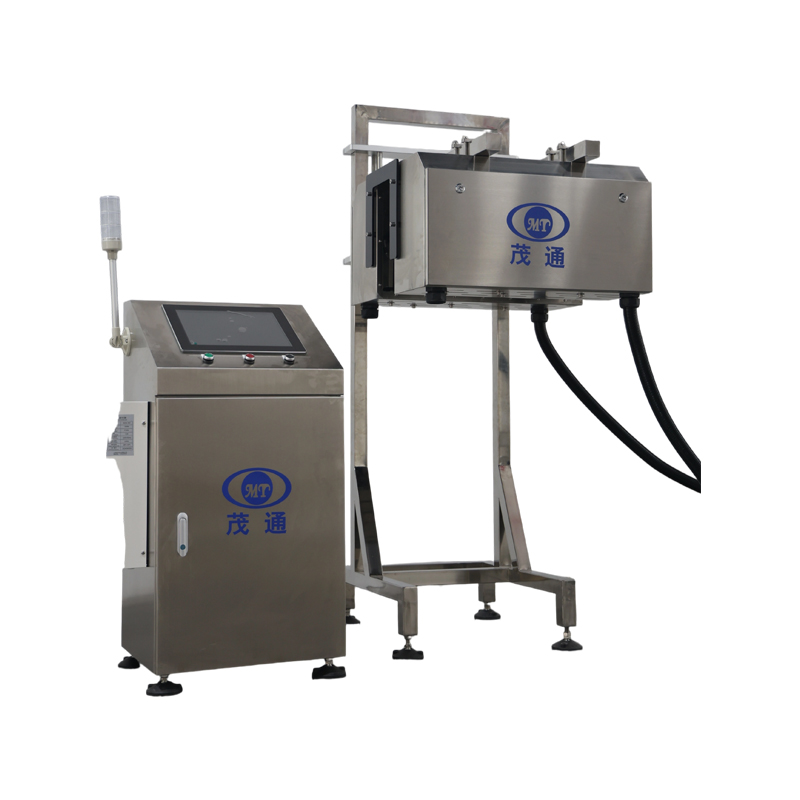
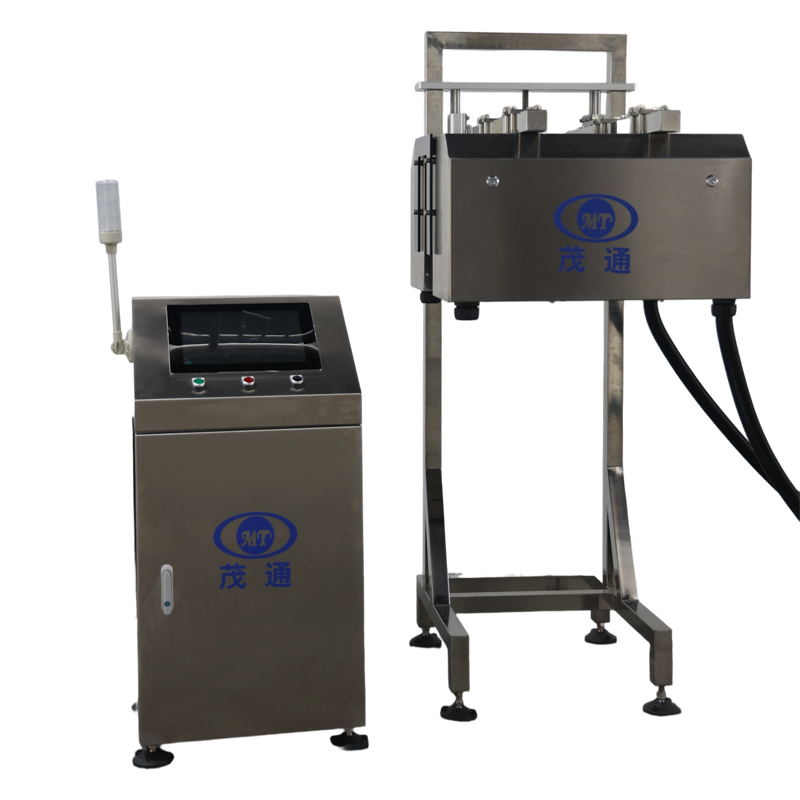
Machine d'inspection d'étiquettes PET
1. Inspection à 360 degrés
2. La technologie de couture multi-vue et de reconnaissance des couleurs est plus fiable
3. La vitesse maximale atteint 36 000 BPH
I. Base de conception du projet
1. Aperçu du projet
1.1 Nom du projet
Système d'inspection en ligne des étiquettes de bouteilles PET
1.2 Portée du projet
Le système proposé utilise une technologie avancée de vision artificielle pour effectuer une inspection en ligne entièrement automatisée et sans contact des étiquettes de bouteilles PET. Les fonctions d'inspection comprennent la détection de présence des étiquettes et la vérification de la hauteur des étiquettes afin de garantir que celles-ci répondent aux exigences de production spécifiées.
1.3 Capacité de production conçue
60 000 bouteilles par heure
1.4 Conteneurs applicables
Bouteilles en PET
2. Exigences environnementales
2.1 Altitude d'installation
L'équipement est conçu pour fonctionner à des altitudes comprises entre 5 et 3 000 mètres au-dessus du niveau de la mer.
2.2 Température de fonctionnement recommandée
5°C à 40°C
2.3 Humidité relative recommandée
50% à 65% HR
2.4 Exigences du site de l'usine
La zone d'installation doit être conforme aux normes et réglementations nationales applicables concernant la planéité du sol, la capacité de charge structurelle et autres conditions de site pertinentes, garantissant ainsi une installation, une exploitation et une maintenance stables de l'équipement.
2.5 Exigences de stockage de l'équipement
Après la livraison à l'usine, tout l'équipement, les composants et les pièces de rechange doivent être stockés dans une installation appropriée conforme aux normes nationales et aux exigences de stockage applicables.
Remarque : Une lubrification régulière et une maintenance préventive doivent être effectuées selon les besoins. Une maintenance appropriée est importante pour prévenir les dommages à la surface des composants, la corrosion, la déformation ou toute autre détérioration pouvant nuire à l'installation, à la mise en service et aux performances d'exploitation à long terme de l'équipement.
3. Conditions d'exploitation de l'équipement
3.1 Niveau de bruit
≤85 dB
Le niveau de bruit réel peut varier en fonction de facteurs tels que le type et les caractéristiques des conteneurs ou emballages traités, la puissance de fonctionnement de l'équipement et les conditions acoustiques du bâtiment d'installation.
3.2 Alimentation électrique
220 VCA, 50 Hz, monophasé
Toute exigence d'alimentation électrique non standard ou spéciale doit être communiquée et confirmée à l'avance.
3.3 Consommation électrique
Puissance totale installée : environ 1,0 kW
Tension de commande : 24 VCC
3.4 Air comprimé
Pression de service : 0,5 MPa
Consommation d'air approximative par cycle de rejet : 0,01 L
II. Introduction de l'équipement
1. Position d'installation
Le système d'inspection est conçu pour être installé sur la section droite du convoyeur à voie unique en aval de l'étiqueteuse. Cette disposition permet au système d'inspecter en continu les bouteilles PET étiquetées lorsqu'elles passent à travers le poste d'inspection.
2. Processus de fonctionnement du système
Après l'étiquetage, les bouteilles en PET sont acheminées en continu vers le poste d'inspection en ligne. Le système de vision industrielle capture et analyse automatiquement les images de chaque bouteille afin de déterminer si l'étiquette est présente et si sa hauteur se situe dans la plage de tolérance spécifiée.
Les bouteilles identifiées comme conformes poursuivent leur chemin sur la ligne de production, tandis que les bouteilles dont l'étiquette est manquante ou dont la hauteur de l'étiquette présente un écart sont automatiquement identifiées et rejetées par le système.
L'ensemble du processus d'inspection est effectué automatiquement, en continu et sans contact physique avec les bouteilles, permettant un contrôle qualité en ligne fiable à la cadence de production prévue de 60 000 bouteilles par heure.
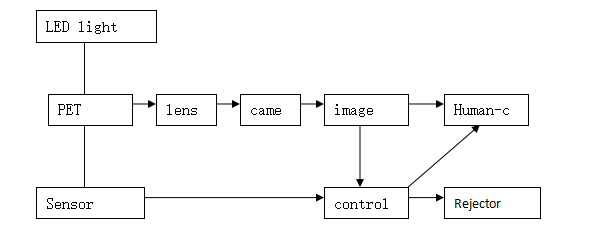
Figure : Principe de fonctionnement du système et organigramme
3. Fonctionnement du système
3.1 Détection des bouteilles et suivi de position
Lorsque chaque bouteille entre dans le poste d'inspection et passe le capteur de positionnement, le capteur détecte la présence de la bouteille. En même temps, le système de contrôle enregistre les informations d'identification correspondantes de la bouteille et la valeur de position de l'encodeur afin d'établir un suivi précis de la position pour l'acquisition d'images ultérieure et le rejet des défauts.
3.2 Acquisition et inspection d'images
Une fois que la bouteille atteint la position d'inspection prédéfinie, le capteur de positionnement déclenche la caméra pour capturer une image de l'étiquette de la bouteille. L'image acquise est ensuite transférée à l'unité de traitement visuel pour analyse.
Les résultats d'inspection sont affichés sur l'IHM en temps réel. En même temps, les données d'inspection et les informations sur les défauts sont transmises au système de contrôle pour le contrôle de rejet ultérieur et la gestion des processus.
3.3 Rejet des défauts
Lorsqu'un résultat d'inspection indique qu'une bouteille ne répond pas aux exigences de qualité spécifiées, le système de contrôle génère un signal de rejet et active le mécanisme de rejet correspondant.
La bouteille défectueuse est automatiquement retirée de la ligne de production, tandis que les bouteilles conformes poursuivent le processus de convoyage normal.
4. Système d'acquisition d'images
4.1 Système d'éclairage
Le système d'inspection utilise une source de lumière LED surfacique haute performance avec une durée de vie prévue allant jusqu'à 50 000 heures.
La source lumineuse adopte une configuration d'éclairage frontal pour fournir un éclairage stable et uniforme de la zone d'inspection, améliorant ainsi le contraste de l'image et la fiabilité de l'inspection.
Dans les conditions d'éclairage spécifiées, l'ouverture de la bouteille apparaît dans l'image acquise comme un anneau circulaire lumineux continu, fournissant une référence visuelle claire pour le traitement d'image et la mesure.
Un objectif à focale fixe avec ouverture manuelle est utilisé pour l'acquisition d'images. Lors de la mise en service, la bague de mise au point est ajustée pour obtenir la netteté d'image la plus élevée possible au niveau du plan du capteur CCD. L'ouverture est ensuite réglée finement pour obtenir la luminosité et le contraste d'image appropriés.
4.2 Caméra
Le système est équipé d'une caméra analogique CCD à balayage de zone avec les spécifications suivantes :
Résolution : 640 × 480 pixels
Cadence maximale : 60 images par seconde
La caméra fournit une vitesse d'acquisition d'images et une résolution suffisantes pour prendre en charge l'inspection en ligne continue au débit de production spécifié.
5. Image du module d'inspection des étiquettes
Le module d'inspection des étiquettes capture et traite les images de chaque bouteille lorsqu'elle passe par le poste d'inspection. Les images acquises sont analysées par le système de traitement de la vision pour déterminer la présence de l'étiquette, sa position et son orientation.
L'image du module d'inspection doit être fournie séparément.
6. Éléments d'inspection et précision
6.1 Éléments d'inspection
Le système est conçu pour identifier automatiquement les défauts d'étiquetage suivants :
Étiquette manquante
Détecte les bouteilles sur lesquelles aucune étiquette n'est présente.Position d'étiquette trop haute
Détecte les étiquettes positionnées au-dessus de la plage de hauteur spécifiée.Position d'étiquette trop basse
Détecte les étiquettes positionnées en dessous de la plage de hauteur spécifiée.Orientation incorrecte de l'étiquette
Détecte les étiquettes installées dans la mauvaise orientation, y compris les étiquettes inversées ou retournées.
6.2 Précision de détection
numéro de série
|
Contenu du test |
Précision du test |
Taux de rejet
|
Taux de faux rejets
|
1 |
Absence d'étiquette |
--- |
100 % |
≤0,03 % |
2 |
Étiquette haute |
Écart ≥ 2 mm |
≥99,9% |
|
3 |
Étiquette basse |
Écart ≥ 2 mm |
≥99,9% |
|
4 |
Étiquette de connexion (ruban appliqué lors du changement d’étiquettes, nécessite une différence de couleur significative entre le ruban et l’étiquette) |
≥99,9% |
7. Structure de l’équipement et composants principaux
7.1 Configuration du système
Le système d’inspection se compose de plusieurs modules d’inspection visuelle et d’une interface homme-machine (IHM), fournissant une inspection automatisée des étiquettes pour les lignes de production à grande vitesse.
7.2 Unité de contrôle d’inspection
Chaque module d'inspection est équipé d'un ordinateur de commande industriel fiable pour le traitement d'images, l'analyse des données d'inspection et la communication en temps réel avec le système de contrôle central.
7.3 Système de contrôle électrique
Le système de contrôle électrique intègre des automates programmables industriels (PLC), une mémoire de programme, des capteurs photoélectriques, des capteurs de proximité/inductifs et d'autres composants de contrôle. Combinés à un logiciel de contrôle dédié et à une interface homme-machine (IHM), ces composants forment une plateforme de contrôle intégrée, hautement automatisée et intelligente.
7.4 Système de vérification du rejet
Un module de vérification du rejet dédié surveille en continu le processus de rejet pour confirmer que les produits défectueux identifiés sont effectivement retirés de la ligne de production, empêchant ainsi leur passage en aval.
7.5 Armoire de commande électrique
L'armoire de distribution d'énergie et de contrôle est équipée d'un climatiseur industriel afin de maintenir une température de fonctionnement interne appropriée. Cela contribue à protéger les composants électriques et électroniques et améliore la stabilité et la durée de vie de l'équipement.
7.6 Conception compacte de l'équipement
L'armoire d'inspection adopte une conception structurelle compacte et économe en espace, minimisant l'empreinte de l'équipement tout en répondant aux exigences d'installation, de fonctionnement et de maintenance.
7.7 Surveillance et diagnostic via l'IHM
L'état de fonctionnement de l'équipement, les conditions d'inspection, les informations d'alarme et les diagnostics de défauts sont présentés sur l'IHM via une interface graphique intuitive, permettant aux opérateurs de surveiller rapidement les performances du système et d'identifier les défauts potentiels.
8. Avantages du système
8.1 Inspection à haute vitesse et haute précision
Le système d'acquisition et de traitement d'images utilise du matériel industriel importé de pointe, combiné à des algorithmes dédiés de traitement d'images. Cette configuration offre une vitesse d'inspection, une précision, une stabilité et une fiabilité élevées, rendant le système adapté aux environnements de production continue à haute cadence.
8.2 Gestion des recettes multi-produits
Le système prend en charge la configuration et le stockage des paramètres d'inspection pour plusieurs types de bouteilles. Les spécifications des produits peuvent être changées rapidement grâce à une simple opération en un toucher, réduisant ainsi le temps de changement de série et améliorant la flexibilité de production.
8.3 Contrôle de rejet des défauts en boucle fermée
Le module intégré de vérification du rejet assure une surveillance en ligne en temps réel du processus de rejet. Il vérifie que les bouteilles défectueuses détectées sont bien éliminées, créant ainsi un mécanisme d'inspection et de rejet en boucle fermée qui améliore la fiabilité globale du contrôle qualité.
8.4 Architecture modulaire et extensible
Le système adopte une architecture modulaire avec plusieurs interfaces de communication et de contrôle, ainsi qu'un espace d'installation réservé. Cette conception offre une flexibilité pour les futures mises à niveau fonctionnelles, l'ajout de modules d'inspection et l'extension du système.
8.5 Haute Fiabilité et Facilité de Maintenance
L'équipement est conçu pour un fonctionnement stable à long terme, avec une faible incidence de pannes et une structure de maintenance simple. L'inspection de routine, le dépannage et la maintenance peuvent être effectués efficacement, contribuant à minimiser les temps d'arrêt et les coûts d'exploitation.