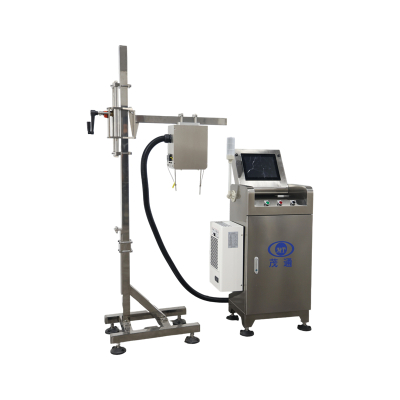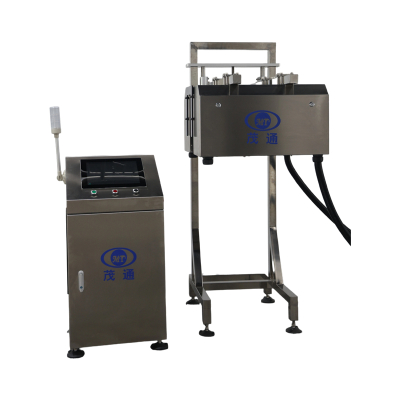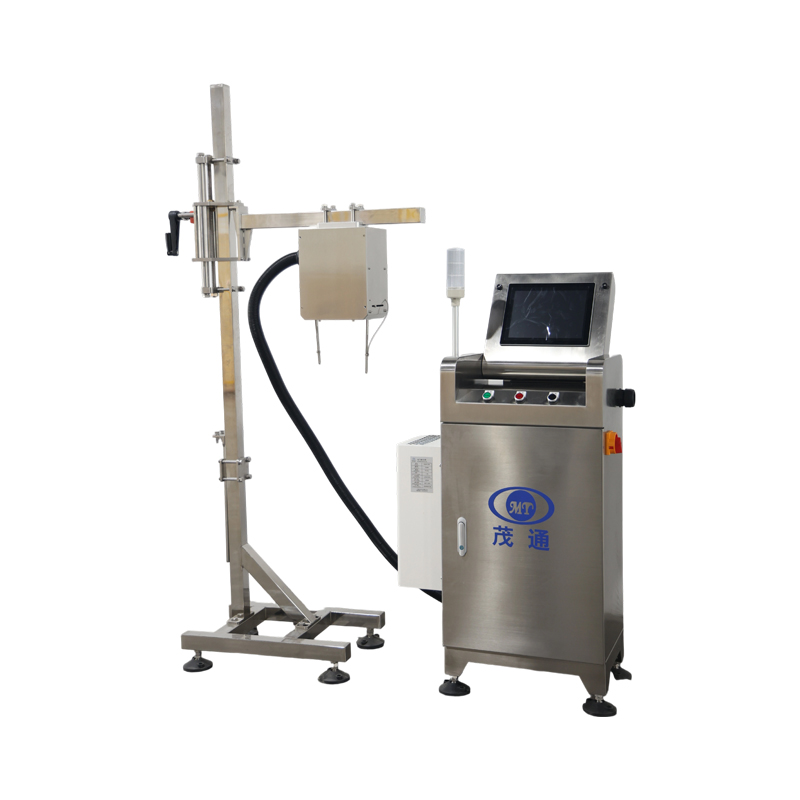
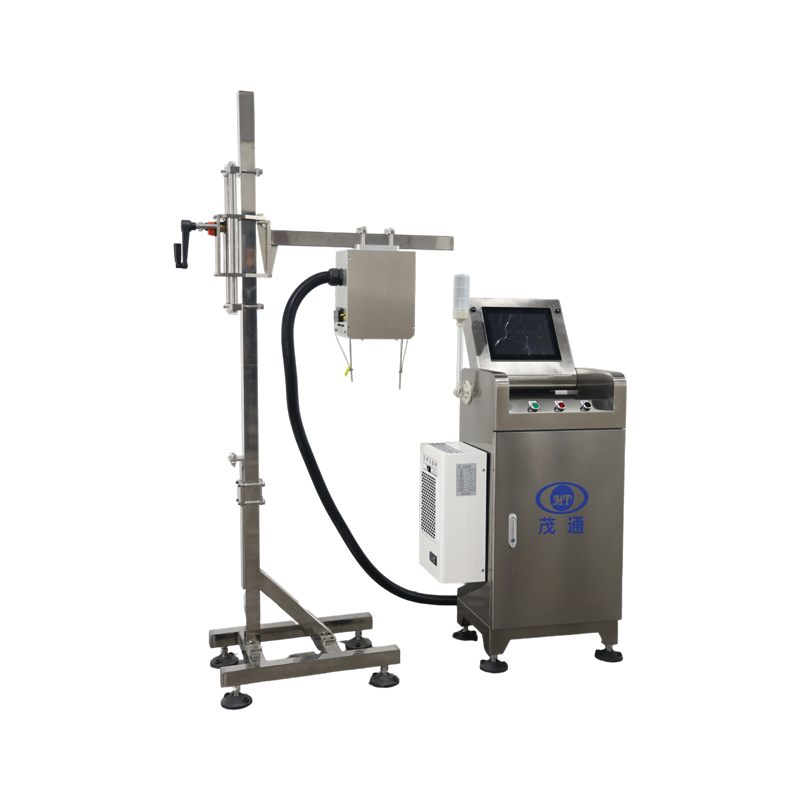
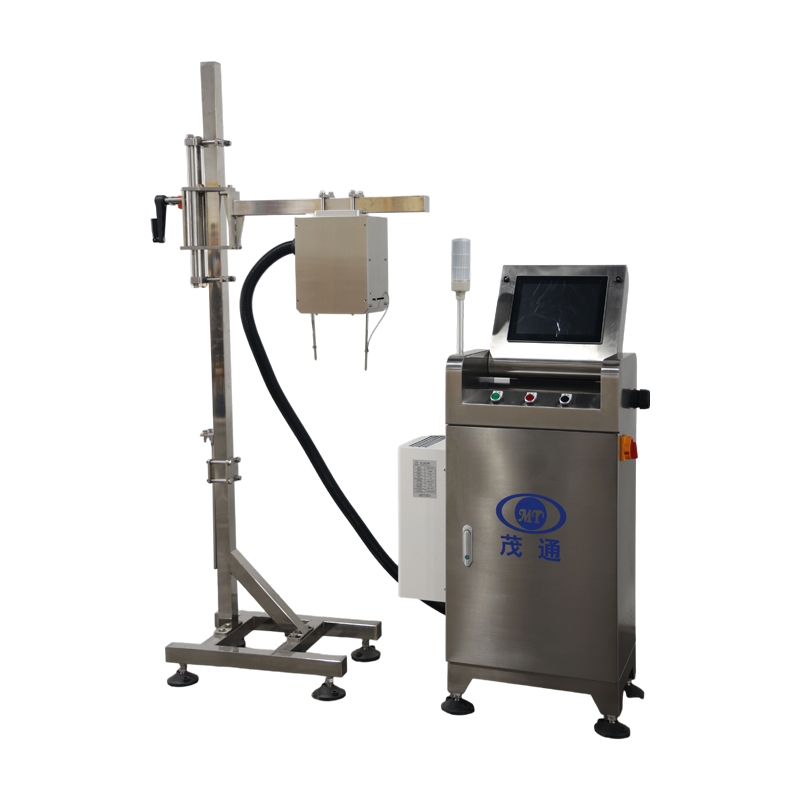
Machine d'inspection des canettes vides
1.Avec un système d'inspection d'images développé indépendamment,
2.la vitesse maximale peut atteindre 1000 canettes/min.
3.Détection fiable et fonctionnement stable sur une longue durée, installation et utilisation faciles.
I. Paramètres de l'équipement et description du site
1. Aperçu du projet
1.1 Nom du projet : Système d'inspection des boîtes vides
1.2 Description : Ce système utilise une technologie de vision industrielle avancée pour effectuer une inspection entièrement automatisée, sans contact et en ligne des boîtes vides. Il détecte les déformations de l'embouchure, les bosses, les particules étrangères sur le corps de la boîte, les corps étrangers à l'intérieur de la boîte et les boîtes sous-pressurisées.
1.3 Capacité nominale : 1000 boîtes/minute
1.4 Type de contenant : Boîtes en deux pièces
1.5 Plage de volume de produit : 100 mL – 600 mL
2. Conditions environnementales
Altitude de fonctionnement : 5–3000 m au-dessus du niveau de la mer
Plage de température : 5°C–40°C
Humidité relative : 50%–65% HR
Exigences de l'usine : La planéité du sol et la capacité de charge doivent répondre aux normes nationales pour garantir le bon fonctionnement de la machine.
Exigences de stockage : À la livraison, toutes les pièces et équipements doivent être stockés conformément aux normes nationales. Une lubrification et un entretien adéquats sont requis pendant le stockage pour éviter tout dommage de surface ou déformation pouvant affecter l'installation, la mise en service et les performances.

3. Conditions de fonctionnement
Niveau de bruit : ≤85 dB (les niveaux réels peuvent varier selon le type de conteneur, la charge de la machine et l'environnement acoustique).
Alimentation :
Tension : 220 V, 50 Hz, monophasé (fournie par le client ; les tensions spéciales doivent être spécifiées à l'avance car elles peuvent affecter les spécifications, les délais de livraison et les prix).
Consommation électrique totale : ~1,0 kW
Tension de commande : 24 VCC
4. Description de l'équipement
4.1 Aperçu du système
Nom de l'équipement : Détecteur de boîtes vides
Modèle : Machine d'inspection des boîtes vides
Quantité : 1 ensemble
Capacité d'inspection : 1000 boîtes/minute
Contenant applicable : Boîtes en deux pièces
Compatibilité de la ligne de production : Capacité jusqu'à 1000 boîtes/minute
Position d'installation : Sur le convoyeur à voie unique avant la remplisseuse
Fonction : Inspecte les boîtes vides pour détecter des défauts tels que déformation de l'embouchure, déchirure, bords en V, rabats, bosses, contamination du corps et corps étrangers internes, et rejette automatiquement les boîtes défectueuses en ligne.
4.2 Principe du système, processus et installation
Processus de travail :
Un capteur de position détecte la boîte entrante, enregistre son identifiant et consigne la valeur du codeur via l'unité de contrôle.
La caméra est déclenchée pour capturer l'image de la boîte, qui est ensuite analysée par le processeur d'images. Les résultats sont envoyés à l'IHM pour affichage en direct et à l'unité de contrôle pour les décisions de rejet.
L'automate reçoit la commande de rejet et signale au rejeteur de retirer la boîte défectueuse correspondant à l'identifiant enregistré.
Exigences d'installation :
Le client doit fournir une section de convoyeur droite de 2 m.
Les boîtes ne doivent pas être serrées ; un espacement d'environ 2 cm entre les boîtes est essentiel.
Cette condition est cruciale pour garantir une précision d'inspection fiable.
4.3 Module de détection des canettes vides
Portée de l'inspection et précision :
(Détails à préciser selon la capacité de détection des défauts et les performances du système).
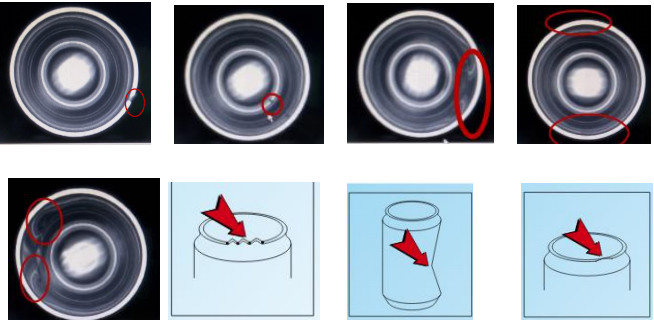
Figure 5 : Canettes vides défectueuses
Position de détection
|
Type de défaut
|
Exactitude
|
Illustration
|
Taux de rejet
|
Taux de faux rejets
|
Embouchure de la boîte
|
Encoche de frisage de l'embouchure de la canette
|
1 mm X 1 mm |
≥99,9% |
≤0,05% |
|
Déformation de la collerette de l'embouchure de la canette
|
Hauteur de protubérance vers le haut ou vers le bas ≥ 2 mm ou longueur horizontale ≥ 4 mm
|
≥99,9% |
|||
Dépression à l'embouchure du réservoir
|
5% au total
|
≥99,9% |
|||
Ovalité de l'embouchure de la boîte
|
≥1 cm |
≥99,9% |
|||
Saleté sur le bord de la boîte
|
2 mm x 2 mm, épaisseur ≥ 1 cm
|
≥99,9% |
|||
Paroi intérieure du réservoir
|
Saleté au milieu de la paroi intérieure
|
3 mm x 3 mm, épaisseur ≥ 1 mm
|
≥99,9% |
||
Fond du bocal
|
Corps étranger au milieu du fond du réservoir
|
3 mm x 3 mm, épaisseur ≥ 1 mm
|
≥99,9% |
||
Corps étranger (opaque) à l'intérieur de l'anneau de fond de cuve
|
3 mm x 3 mm, épaisseur ≥ 1 mm
|
≥99,9% |
|||
Trou au milieu du fond de cuve
|
3 mm X 3 mm |
≥99,9% |
|||
Corps de la canette
|
Déformation du corps de la canette
|
Déformation : 4 mm Déformation : ±1 mm
|
≥99,9% |
||
Description (Veuillez lire attentivement)
|
Cette solution adopte une méthode d'inspection à poste unique et à lentille unique, dont l'objectif principal est de contrôler l'ouverture de la canette (précision stricte), les canettes plates de grande taille et les corps étrangers volumineux. Étant donné que les processus ultérieurs comprennent un lavage à l'eau chaude et un remplissage à l'azote, les petits corps étrangers peuvent être éliminés par l'eau chaude. Par conséquent, la précision de détection des petits corps étrangers et des petites déformations de la paroi de la canette sera moindre.
|
||||