Machine de détection de niveau de liquide pour canettes
1. S'adapte automatiquement à la vitesse des différentes lignes de production, inspection dynamique
2. Sans source radioisotopique, et utilise une conception à rayons doux. La protection contre les rayons est sûre et fiable
3. Utilisant une conception de circuit matériel, un logiciel d'inspection développé en interne, un haut degré d'optimisation, une vitesse de traitement rapide, la vitesse maximale pouvant atteindre 72 000 BPH
I. Aperçu du projet
Titre du projet :
Système automatisé d'inspection et de rejet du niveau de liquide
Description du projet :
Le système est conçu pour la surveillance continue en ligne des niveaux de liquide dans des conteneurs individuels, permettant une identification précise des produits sous-remplis ou surremplis et un rejet automatique fiable des conteneurs non conformes.
Débit maximal :
Jusqu'à 72 000 conteneurs par heure, selon la configuration haute vitesse sélectionnée et les conditions de production réelles.
Matériaux de conteneurs applicables :
Le système convient à une large gamme de matériaux d'emballage, notamment l'aluminium, le fer-blanc, le PE, le PET, le PP, la céramique, le verre et d'autres matériaux de conteneurs couramment utilisés.
Spécifications de produits applicables :
Volume nominal : 200–2 000 mL
Diamètre du conteneur : 30–90 mm
Hauteur du conteneur : 50–200 mm
Modèle d'équipement :
Machine d'inspection du niveau de liquide de canette
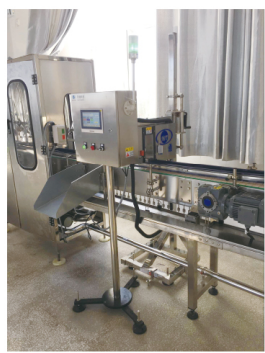
II. Conditions environnementales et du site
1. Altitude d'installation
L'équipement est adapté à une installation à des altitudes comprises entre 5 et 3 000 mètres au-dessus du niveau de la mer.
2. Température ambiante de fonctionnement
5°C–40°C
3. Humidité relative
50%–65% HR
4. Exigences de préparation du site
La zone d'installation doit offrir une fondation plane, stable et suffisamment porteuse. Les conditions du sol et autres exigences d'infrastructure pertinentes doivent être conformes aux normes nationales applicables afin de garantir un fonctionnement sûr et fiable de l'équipement.
5. Stockage et conservation
Après la livraison, l'équipement complet et les composants associés doivent être stockés dans des conditions conformes aux normes nationales applicables. Pour l'équipement conservé en stock avant l'installation, une lubrification, une inspection et un entretien de protection réguliers doivent être effectués afin de prévenir la corrosion, la détérioration de surface, la déformation ou tout autre dommage susceptible de nuire à l'installation, à la mise en service ou au fonctionnement ultérieur.
III. Exigences en matière de services publics et de production
1. Alimentation électrique
220 VCA, 50 Hz, monophasé
L'alimentation électrique doit être fournie par le client. Toute exigence de tension spéciale doit être confirmée avant la conception et la fabrication de l'équipement, car des modifications à la spécification électrique standard peuvent affecter la configuration de l'équipement, le calendrier de production et le prix final.
2. Consommation électrique nominale
Environ 1,0 kW
3. Tension de commande
24 VCC
4. Alimentation en air comprimé
4–12 Pa
Le client doit fournir le pipeline d'air comprimé et le raccordement depuis la source d'air de l'usine jusqu'à l'unité principale de l'équipement.
Remarque : veuillez vérifier l'unité de pression pneumatique avant de finaliser la spécification technique. 4 à 12 Pa est extrêmement faible pour les systèmes pneumatiques industriels conventionnels et peut avoir été destiné à indiquer 4 à 12 bar ou 0,4 à 1,2 MPa.
IV. Description de l'équipement
1. Exigences d'installation
Emplacement d'installation
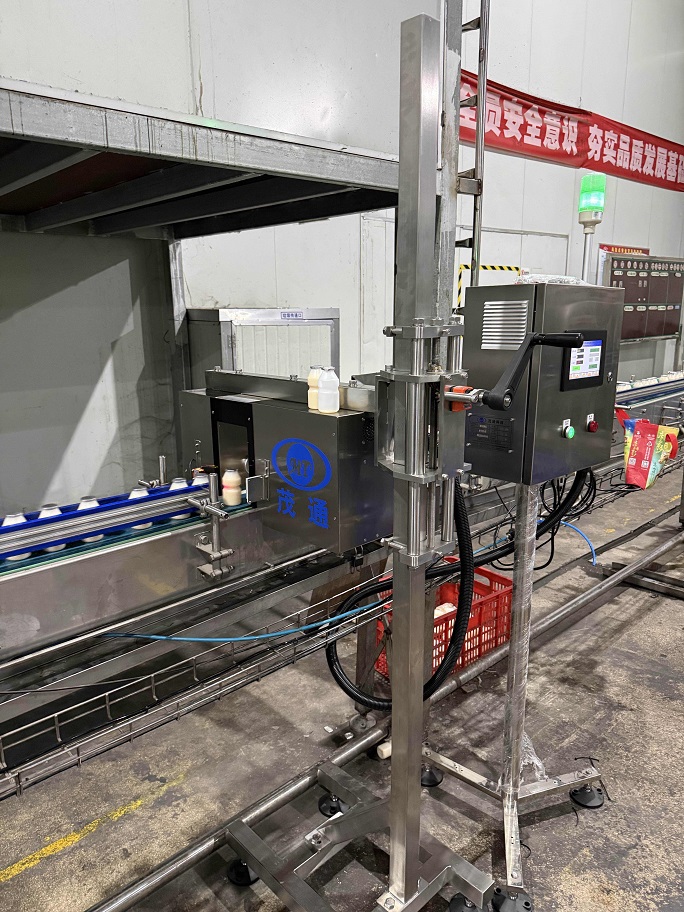
La machine d'inspection doit être positionnée en aval de la machine de remplissage, soit en amont, soit en aval de l'imprimante à jet d'encre, selon la configuration réelle de la ligne de production.
Exigences relatives au convoyeur
L'équipement doit être installé sur une chaîne de convoyeur à une seule rangée. Un tronçon droit de convoyeur d'au moins 2 mètres doit être disponible à l'emplacement d'installation proposé afin de fournir un espace suffisant pour l'installation de l'équipement et un positionnement stable des conteneurs.
Calendrier d'installation
L'installation sur site devrait être achevée dans un délai de 24 heures, sous réserve que le site soit correctement préparé à l'avance.
Modification du convoyeur
Une ouverture de 150 mm au maximum doit être prévue dans le rail de guidage du convoyeur le long du tronçon droit afin de permettre au mécanisme de rejet d'évacuer en douceur les conteneurs défectueux.
Principaux composants du système
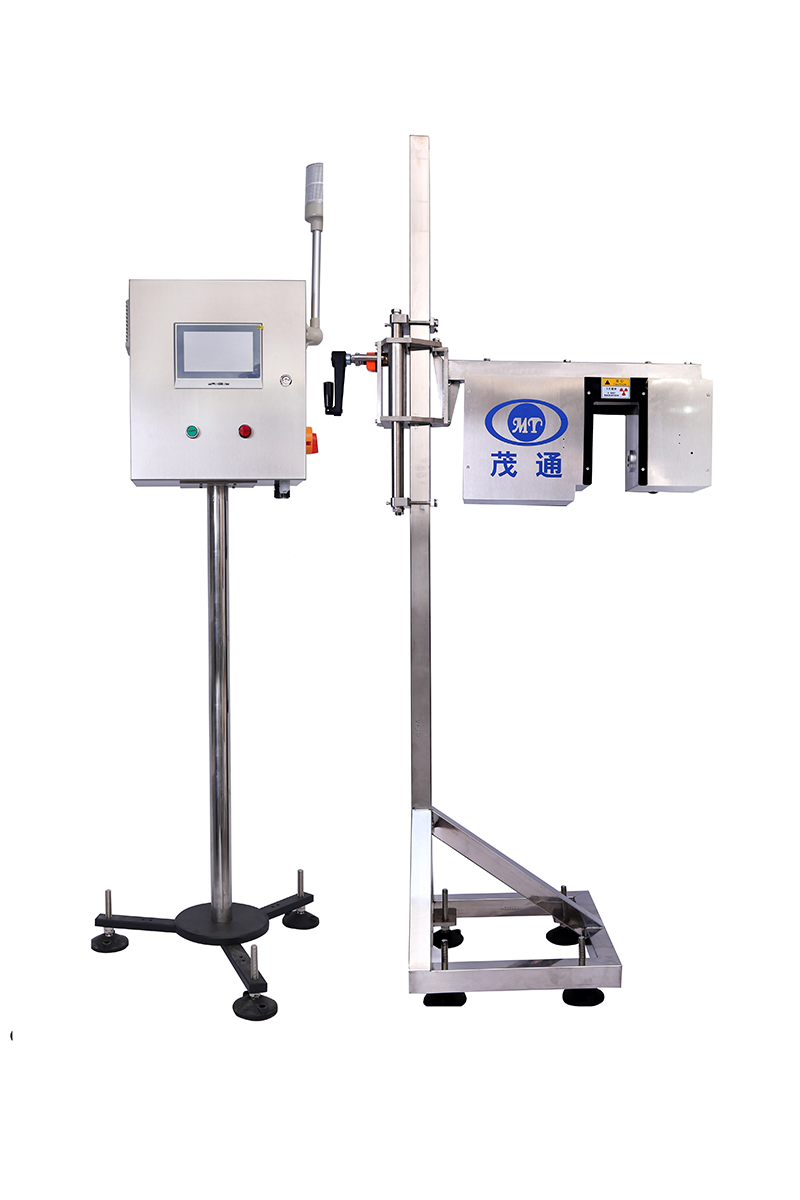
Le système d'inspection complet se compose principalement de :
Unité de contrôle du niveau de liquide
Unité de rejet automatique
Armoire électrique/de distribution
Interface d'exploitation IHM
Modules de commande électronique
Assemblages mécaniques et composants de support
Traitement des produits rejetés
Il est conseillé à l'acheteur de fournir un conteneur de collecte rigide à la sortie de rejet pour faciliter la collecte et la manipulation des produits non conformes.
2. Capacités d'inspection
Le système offre les fonctions d'inspection de niveau de liquide suivantes :
Détection de niveau bas — Fonction standard
Détection de niveau haut — Fonction optionnelle/auxiliaire
Les limites d'inspection réelles peuvent être configurées en fonction des spécifications du produit et des exigences de qualité du client.
3. Principe de fonctionnement
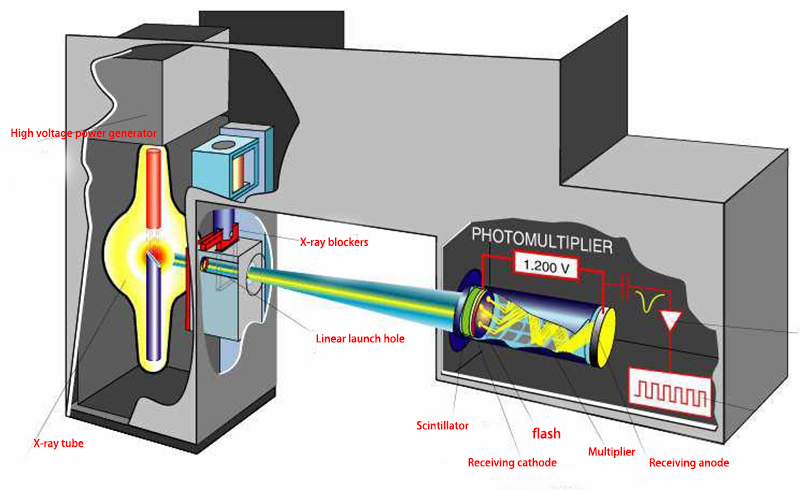
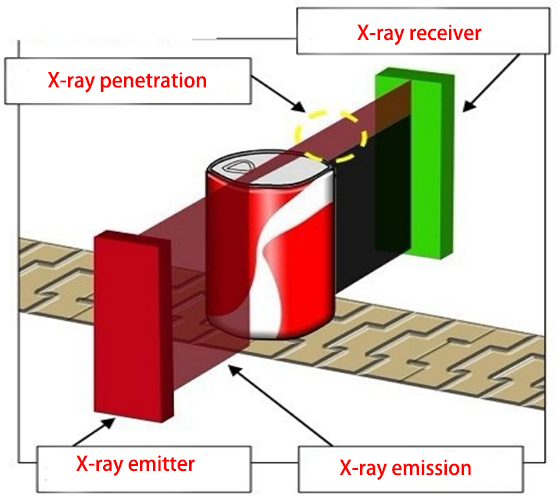
L'équipement utilise la technologie de transmission par rayons X pour déterminer le niveau de liquide à l'intérieur du conteneur.
Lorsque les rayons X traversent des conteneurs contenant différentes quantités de produit, l'intensité du rayonnement transmis reçue par le détecteur varie en conséquence. Ces différences sont converties en signaux mesurables et traitées par le système.
Les valeurs mesurées sont comparées aux paramètres de référence prédéfinis configurés par l'utilisateur. Lorsque le niveau de liquide détecté sort de la plage autorisée, le système identifie le contenant comme non conforme et envoie le signal correspondant au mécanisme de rejet automatique.
Le contenant défectueux est ensuite retiré de la ligne de production à la position de rejet désignée.
4. Principales caractéristiques techniques
Inspection sans contact
Le système effectue une mesure du niveau de liquide sans contact, éliminant tout contact physique avec le contenant et prévenant tout dommage ou contamination lors de l'inspection.
Suivi précis des produits
Le suivi des contenants est basé sur un encodeur couplé au système d'entraînement synchrone, permettant à l'équipement de maintenir un positionnement de rejet précis même lorsque la ligne de production subit des arrêts temporaires ou des variations de vitesse de convoyage.
Inspection adaptative à haute vitesse
Le système peut s'adapter à différentes vitesses de convoyeur et ajuster en continu son timing d'inspection afin de maintenir des performances de détection en temps réel pendant la production.
Architecture de contrôle séparée
Les fonctions d'inspection et de contrôle sont disposées dans des armoires indépendantes, ce qui contribue à réduire les interférences électromagnétiques et améliore la stabilité et la fiabilité globales du système électrique.
Construction en acier inoxydable scellé
L'enceinte de l'équipement est fabriquée en acier inoxydable et adopte une conception structurelle scellée. Cela offre une résistance efficace à l'humidité, à la condensation, à la brume et aux gouttelettes d'eau, rendant la machine adaptée aux environnements de production exigeants.
Protection automatique en veille des rayons X
Lorsque la ligne de production est inactive, le système peut automatiquement arrêter l'émission de rayons X, réduisant ainsi l'exposition inutile aux radiations et la consommation d'énergie, tout en améliorant la sécurité de l'équipement.
Système de contrôle intégré
L'équipement combine un circuit matériel dédié avec un système d'exploitation embarqué, offrant un fonctionnement fiable à long terme et réduisant l'impact des pannes des systèmes informatiques généralistes sur la production.
Alarmes sonores et visuelles
Un système d'alarme intégré sonore et lumineux fournit une notification immédiate des anomalies de l'équipement ou des événements liés à l'inspection.
Rejet automatique des défauts
Une fois qu'un contenant non conforme est identifié, le système génère automatiquement un signal de rejet et active le mécanisme de rejet pour retirer le produit défectueux du flux de production.