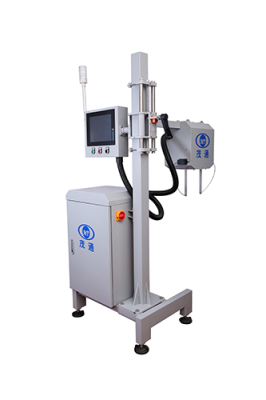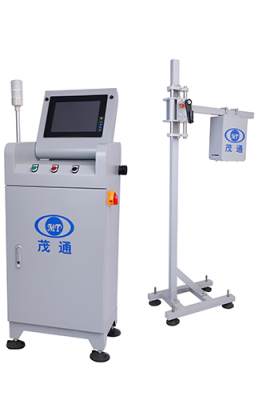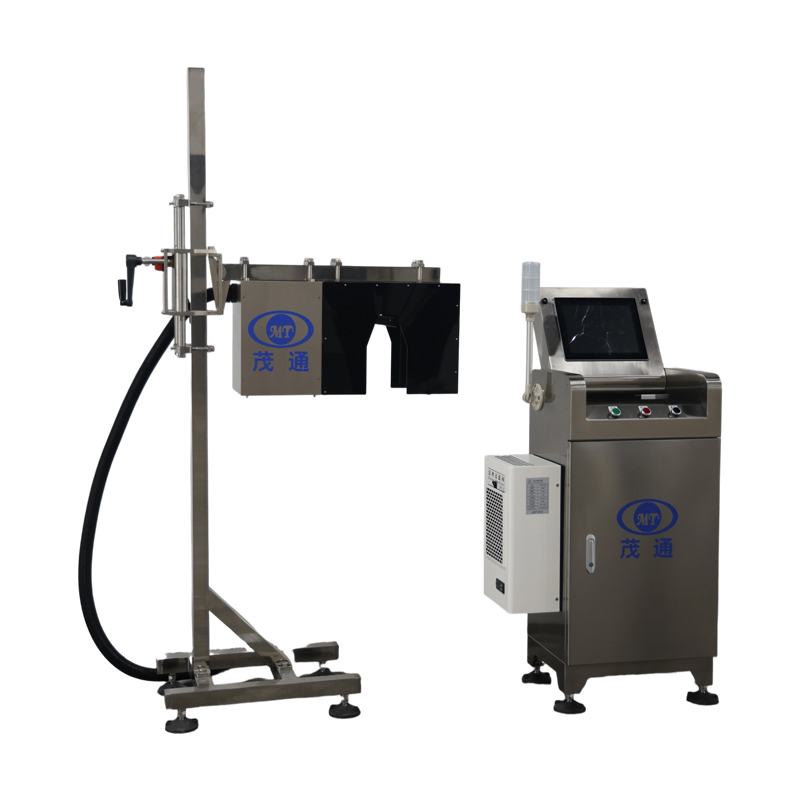
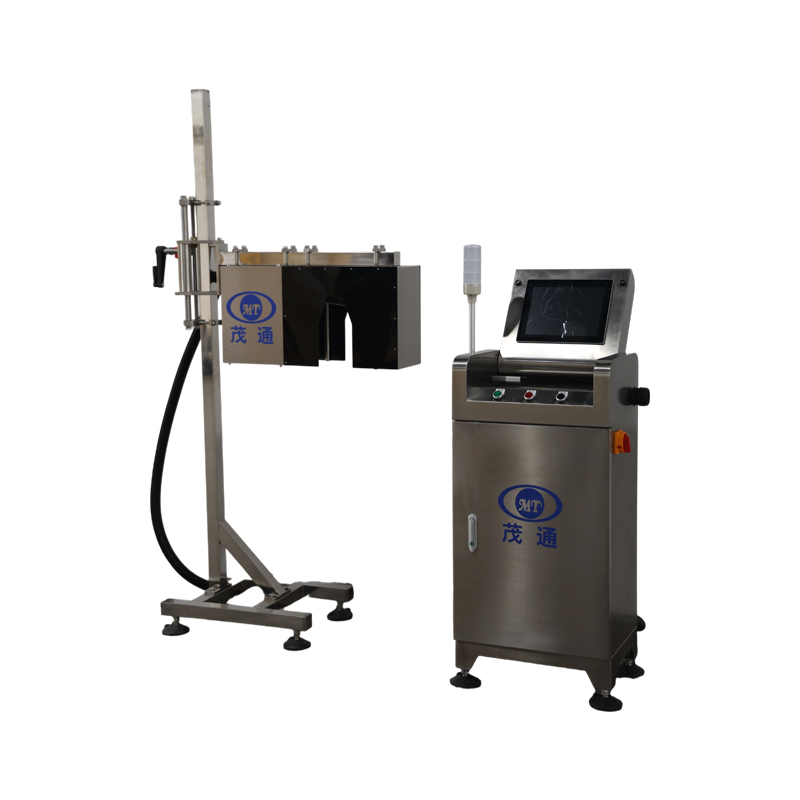
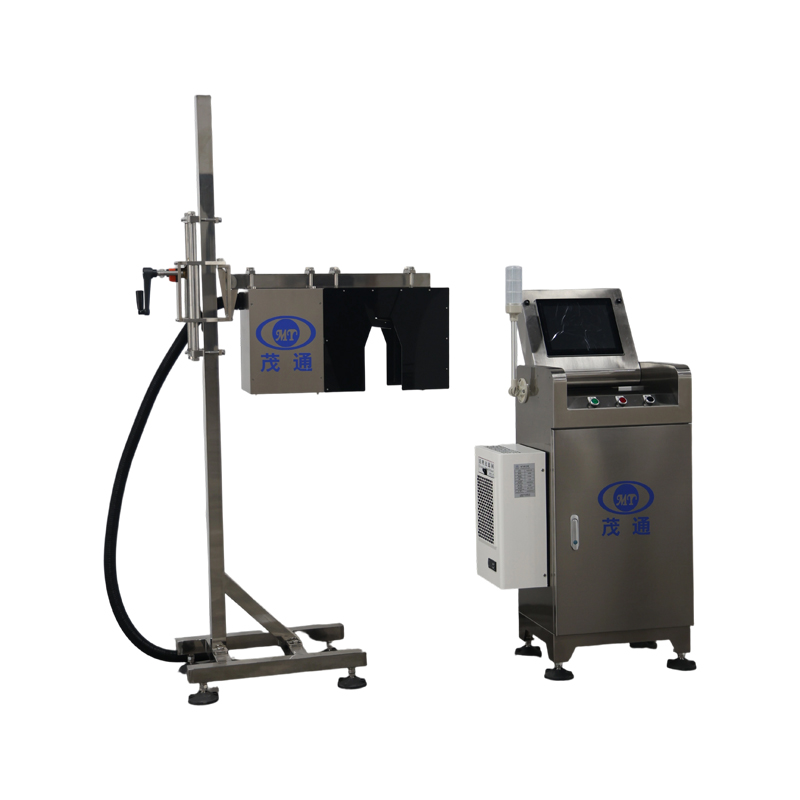
Machine de détection de défauts d'impression jet d'encre
1. L'algorithme avancé est stable et offre une grande précision de détection
2. Détecter différentes positions du code
3. La vitesse maximale peut atteindre 72 000 BPH
Système d'inspection de l'impression à jet d'encre, du niveau de liquide et de la bague d'inviolabilité
I. Aperçu du projet
1. Nom du projet
Système d'inspection de l'impression à jet d'encre, du niveau de liquide et de la bague d'inviolabilité
2. Description du projet
Le système d'inspection proposé est conçu pour le contrôle qualité automatisé des bouteilles en PET. Il détecte les défauts liés à l'intégrité du bouchon, à l'état de la bague d'inviolabilité, au niveau de liquide et à la qualité de l'impression à jet d'encre. Toute bouteille identifiée comme non conforme sera automatiquement rejetée de la ligne de production.
3. Vitesse de production maximale
Jusqu'à 60 000 bouteilles par heure (BPH)
4. Conteneur applicable
Bouteilles en PET
5. Plage de volume applicable
200 mL – 2 L
II. Conditions environnementales et du site
1. Altitude d'installation
5–3 000 m au-dessus du niveau de la mer
2. Température ambiante
5°C–40°C
3. Humidité relative
50%–65% HR
4. Exigences du site de l'usine
Le site d'installation doit offrir une planéité de sol adéquate, une capacité de charge structurelle et d'autres conditions de site nécessaires conformément aux normes nationales applicables, afin de garantir un fonctionnement fiable et stable de l'équipement.
5. Exigences de stockage
Après la livraison, l'équipement et ses composants doivent être stockés dans un environnement conforme aux normes nationales de stockage applicables. Une lubrification, une protection contre la corrosion et une maintenance préventive appropriées doivent être effectuées pendant le stockage pour éviter les dommages de surface, la corrosion, la déformation ou d'autres conditions susceptibles d'affecter négativement l'installation, la mise en service et le fonctionnement ultérieurs.
III. Exigences relatives aux services publics et au fonctionnement
1. Alimentation électrique
220 VCA, 50 Hz, monophasé
Toute exigence de tension spéciale ou non standard doit être confirmée avant la passation de la commande. Les modifications de l'alimentation électrique spécifiée peuvent entraîner des ajustements correspondants de la configuration de l'équipement, des délais de fabrication et du coût du projet.
2. Consommation électrique totale
Environ 2,4 kW
3. Tension de commande
24 VCC
4. Alimentation en air comprimé
4–12 Pa
Le client doit fournir la canalisation d'air comprimé depuis la source d'air jusqu'à l'unité principale de l'équipement.
Remarque : Veuillez vérifier l'unité de pression d'air comprimé. Pour les équipements d'inspection industrielle, 4–12 bar / 0,4–1,2 MPa peuvent être prévus plutôt que 4–12 Pa.
IV. Fonctions de l'équipement et portée de l'inspection
1. Position d'installation
Le système d'inspection doit être installé à la position désignée conformément à l'agencement général de la ligne de production et aux exigences du processus.
2. Éléments d'inspection
Le système est capable de détecter les défauts suivants :
Bouchon manquant
Bouchon surélevé ou mal positionné
Bouchon désaligné
Bague de garantie endommagée ou cassée
Niveau de liquide bas
Code jet d'encre manquant
Couverture d'encre excessive ou impression jet d'encre anormale
Code jet d'encre incorrect ou défectueux
3. Principe d'inspection et de contrôle
Étape 1 – Détection et suivi des bouteilles
À mesure que chaque bouteille PET entre dans la zone d'inspection, le capteur de positionnement détecte la bouteille et envoie un signal de déclenchement au système de contrôle.
Le système de contrôle attribue un identifiant unique à chaque bouteille et synchronise cet identifiant avec les informations de position en temps réel de l'encodeur. Cela permet un suivi précis de chaque bouteille tout au long du processus d'inspection et de rejet.
Étape 2 – Acquisition d'images et analyse des défauts
En fonction de la position de la bouteille et des informations de l'encodeur, le système de déclenchement active les unités de caméra pour capturer des images dans trois zones d'inspection principales :
Bouchon de bouteille
Niveau de liquide
Marquage à jet d'encre
L'inspection à jet d'encre se concentre sur le code/marquage imprimé lui-même, plutôt que sur le fonctionnement ou l'état de l'imprimante à jet d'encre.
Les images capturées sont traitées et analysées par le système de traitement de vision. Les résultats d'inspection sont affichés en temps réel sur l'IHM (Interface Homme-Machine) et transmis simultanément au PLC (Automate Programmable Industriel) pour un traitement logique supplémentaire et la détermination des défauts.
Étape 3 – Rejet automatique des défauts
Lorsqu'une bouteille défectueuse est identifiée, le PLC associe le résultat d'inspection à l'identifiant de la bouteille correspondante et suit sa position en temps réel à l'aide des données de l'encodeur.
Lorsque la bouteille défectueuse atteint le poste de rejet, le PLC envoie une commande de rejet au mécanisme de rejet automatique, qui retire la bouteille non conforme identifiée de la ligne de production.
Ce processus en boucle fermée garantit un suivi précis des bouteilles, une identification fiable des défauts et un rejet automatique des produits défectueux sans interrompre la production continue.
4. Composants mécaniques de l'équipement
modèle
|
Nom |
Composants |
Description fonctionnelle |
Remarque
|
1 |
Armoire de distribution |
Composé d'un processeur d'image, d'un processeur d'interface, d'un contrôleur de stroboscope et d'un automate. |
Alimente l'ensemble du système, traite les images et contrôle le rejet des produits défectueux. |
|
2 |
Module de détection |
Source lumineuse LED, caméra CCD industrielle et capteur. |
Capture dynamiquement les images des bouteilles PET. |
|
3 |
Dispositif de rejet |
Les principaux composants comprennent des électrovannes et des éléments mécaniques. |
Reçoit les signaux et contrôle le rejet des produits défectueux. |
5. Composition électrique de l'équipement
modèle
|
Nom |
Unité |
Notes de marque |
Quantité |
1 |
Ordinateur industriel d'imagerie embarqué (4 ports Ethernet) i5+4G+120G |
Unité |
Taïwan Chaoen, anti-poussière, vitesse de traitement rapide et excellente stabilité |
1 |
2 |
Caméra numérique gigabit haute vitesse DAHUA |
Unité |
Résolution 680x480, importée du Canada, marque leader du secteur |
4 |
3 |
Module d'E/S de caméra |
Ensemble |
Fabriqué en Chine |
4 |
4 |
Lentille |
Pièce |
COMPUTAR 6MP, 12mm |
4 |
5 |
Câble caméra 50/30 lignes |
Pièce |
Fabriqué en Chine, 5m |
4 |
6 |
Alimentation CC MW 24V 75/120W (DRP-75/120-24) |
Pièce |
Taïwan Mean Well |
2 |
7 |
API |
Pièce |
Développé indépendamment par Maotong |
1 |
8 |
Écran tactile |
Pièce |
IEI Taïwan 15 pouces |
1 |
9 |
Contrôleur de source lumineuse |
Unité |
Personnalisé en Chine, déclenchement asynchrone à 4 voies, technologie de contrôle du scintillement de l'écran, prolongeant considérablement la durée de vie de la source lumineuse |
1 |
10 |
Source lumineuse photo |
Unité |
Éclairage de surface personnalisé, infrarouge et bleu |
4 |
11 |
Armoire de distribution électrique |
Pièce |
Fabriqué en Chine, matériau 304, brossé, décapé, oxydé et brossé |
1 |
12 |
Éjecteur mono à un étage |
Pièce |
Personnalisé, type à poussée d'air, matériau 304 |
1 |
13 |
Cylindre de l'unité d'éjection |
Pièce |
Cylindre haute vitesse Norgren, Royaume-Uni |
1 |
14 |
Électrovanne d'unité de rejet |
Pièce |
Électrovanne haute vitesse MAC, États-Unis, temps de réponse de 4,9 ms |
1 |
15 |
Encodeur |
Pièce |
Fabriqué en Chine, Hode, type incrémental |
1 |
16 |
Composants électriques basse tension |
Pièce |
Schneider, France |
Plusieurs |
17 |
Système de traitement d'image |
Pièce |
Développé indépendamment par Maotong, peut développer V3.0 selon les besoins du client |
1 |
18 |
Groupe frigorifique pour équipement spécial - climatiseur industriel |
Pièce |
Shanghai Highly Special, puissance frigorifique 320W |
1 |
19 |
Borniers |
Pièce |
Honeywell, États-Unis |
Plusieurs |
20 |
Capteur photoélectrique |
Pièce |
Leuze, Aurora PNP |
1 |
21 |
Autres composants électriques |
Pièce |
- |
Plusieurs |
22 |
Matériau du boîtier et traitement de surface |
Pièce |
Matériau 304, pièces mécaniques igus®, brossé, décapé, oxydé et brossé. |
1 |
23 |
Lampe d'alarme |
- |
Plusieurs |
|
24 |
Séparateur d'huile-eau |
- |
Lampe à tour tricolore Schneider |
Plusieurs |
25 |
Relais |
Pièce |
1 |
|
26 |
Matériau en verre |
Pièce |
AirTac |
1 |
6. Schéma de la structure de l'armoire de test
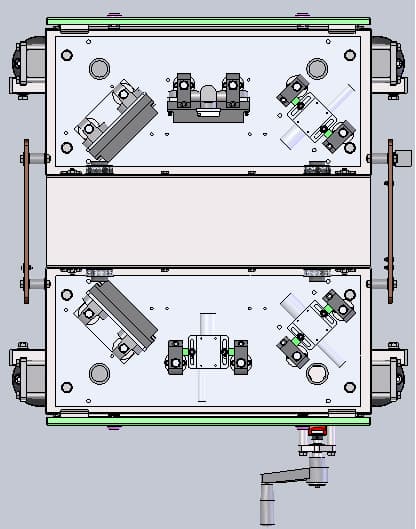
Détection du niveau de liquide de capsulage (détection du niveau de liquide de capsulage aux postes un et trois)
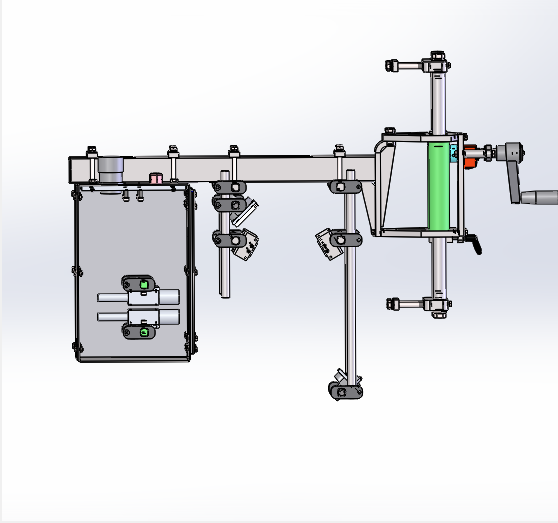
Inspection par impression jet d'encre (poste 2, inspection par impression jet d'encre à caméra unique)
7. Inspection des capsules
Ce module utilise trois caméras CCD positionnées sous différents angles pour capturer des images de chaque bouteille, minimisant ainsi efficacement les angles morts. Équipé de lentilles optiques spécialisées, il filtre la lumière provenant de plusieurs directions afin d'améliorer la clarté des images et l'efficacité de l'acquisition. Le système est conçu pour identifier les défauts liés aux bouchons, notamment les bouchons manquants, les bouchons surélevés, les bouchons inclinés et les bouchons endommagés.
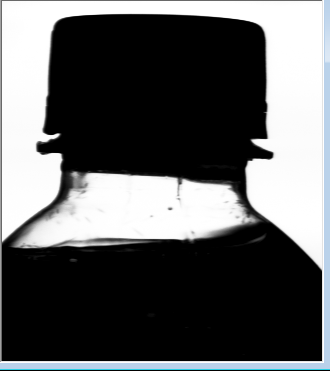
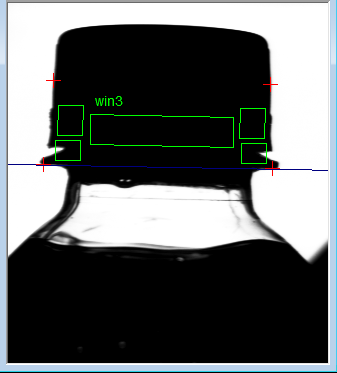
Images de capsulage de bouteilles PET capturées par caméra CCD
8. Détection du niveau de liquide
Ce module utilise une caméra CCD pour capturer une image frontale du niveau de liquide de la bouteille. Il garantit que la surface du liquide à l’intérieur du contenant apparaît alignée horizontalement lorsque la bouteille est au repos. Grâce au traitement d’image, la région située sous le niveau de liquide est rendue en noir, tandis que la partie supérieure représentant l’espace vide de la bouteille est affichée en blanc. Un algorithme spécialisé est ensuite appliqué pour distinguer si le niveau de liquide est au-dessus ou en dessous du seuil prédéfini.
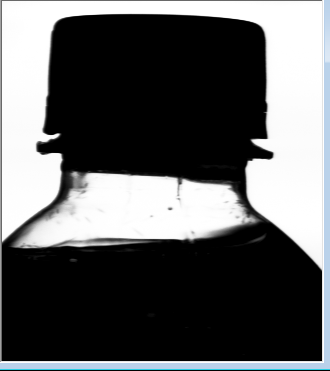
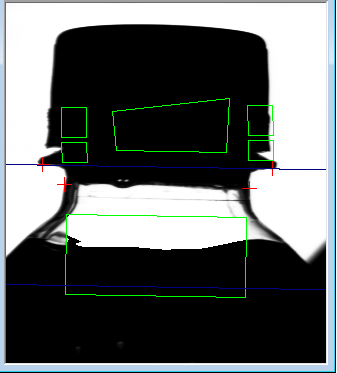
Image de bouteille PET capturée par la caméra Image de détection du niveau de liquide traitée
9. Inspection de l’impression à jet d’encre
Ce module utilise une caméra CCD pour capturer des images de l'impression jet d'encre sur les bouteilles et les bouchons depuis l'avant. Il analyse ensuite numériquement les images capturées et rejette automatiquement et avec précision les bouteilles dont l'impression jet d'encre est non conforme. Il est compatible avec les bouchons jaunes à encre noire et les bouchons noirs à encre blanche.
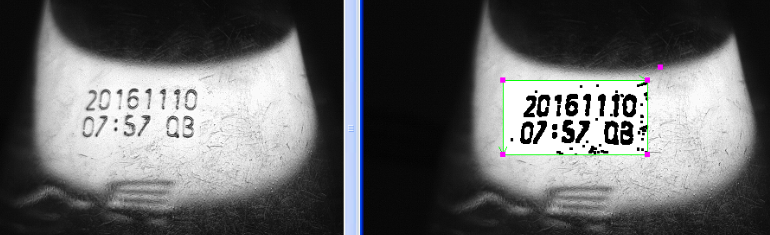
Effet de traitement de reconnaissance d'image d'échantillon
10. Précision de détection
Articles d'inspection |
Contenus de l’inspection |
Précision de détection
|
Taux de rejet
|
Inspection des bouchons de bouteille
|
Absence de bouchon |
—— |
≥99,99 % |
Bouchon haut |
>0,8 mm |
≥99,98 % |
|
Bouchon tordu |
>0,8 mm |
≥99,5 % |
|
Anneau de sécurité 100% déconnecté |
Écart de >1 mm |
≥99,99 % |
|
Anneau de sécurité cassé à >70% |
Écart de >1 mm |
≥98,32 % |
|
Anneau de sécurité cassé à >50% |
Écart de >1 mm |
≥95,78 % |
|
Anneau de sécurité 100 % manquant |
—— |
≥99,99 % |
|
Anneau de sécurité manquant à 70 % |
—— |
≥98,21 % |
|
Anneau de sécurité manquant à 50 % |
—— |
≥95,78 % |
|
Articles d'inspection |
Détection du niveau de liquide (haut et bas) |
3 mm en dessous (ou au-dessus) de la norme
|
≥99,92% |
Inspection des bouchons de bouteille |
Absence d'impression jet d'encre |
≥99,99 % |
|
Impression jet d'encre globale manquante à 50 % |
≥99,95 % |
||
Impression jet d'encre globale manquante à 30% |
≥99,9% |
||
Impression jet d'encre globale manquante à 20% |
≥99,8% |
||
L'impression jet d'encre est suffisamment floue pour supprimer les caractères jet d'encre après traitement |
≥99,99 % |