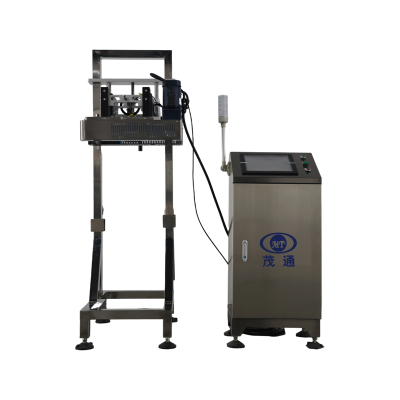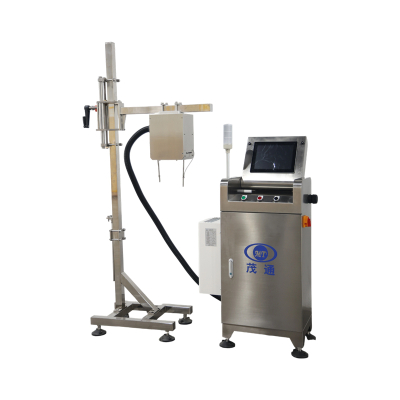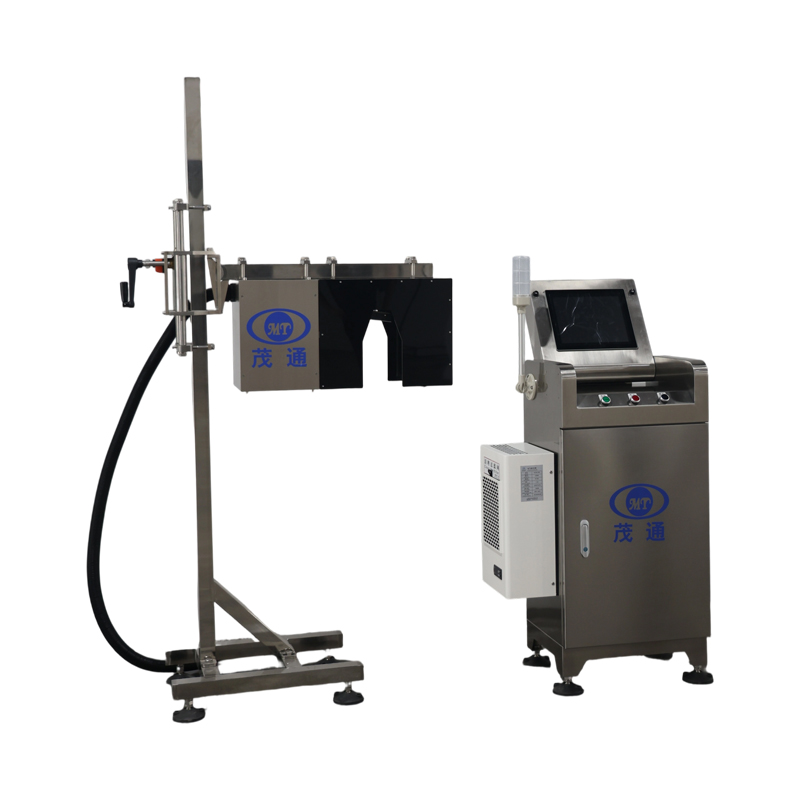

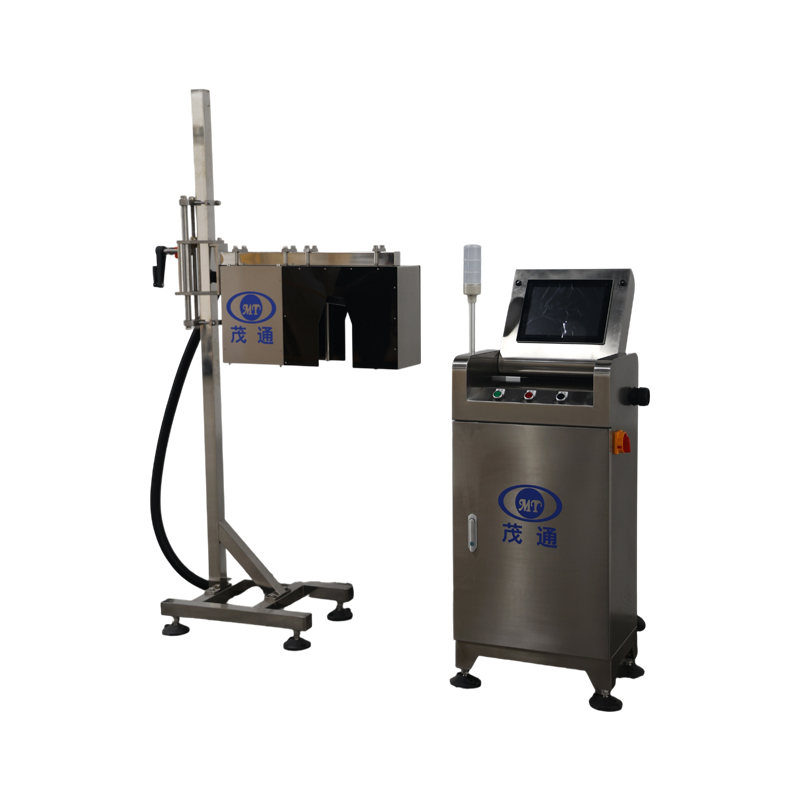
Machine d'inspection visuelle d'impression jet d'encre
1. L'algorithme avancé est stable et offre une grande précision de détection
2. Détecter différentes positions du code
3. La vitesse maximale peut atteindre 72 000 BPH
4. Composants mécaniques de l'équipement
modèle
|
Nom |
Composants |
Description fonctionnelle |
Remarque
|
1 |
Armoire de distribution |
Composé d'un processeur d'image, d'un processeur d'interface, d'un contrôleur de stroboscope et d'un automate. |
Alimente l'ensemble du système, traite les images et contrôle le rejet des produits défectueux. |
|
2 |
Module de détection |
Source lumineuse LED, caméra CCD industrielle et capteur. |
Capture dynamiquement les images des bouteilles PET. |
|
3 |
Dispositif de rejet |
Les principaux composants comprennent des électrovannes et des éléments mécaniques. |
Reçoit les signaux et contrôle le rejet des produits défectueux. |
5. Composition électrique de l'équipement
modèle
|
Nom |
Unité |
Notes de marque |
Quantité |
1 |
Ordinateur industriel d'imagerie embarqué (4 ports Ethernet) i5+4G+120G |
Unité |
Taïwan Chaoen, anti-poussière, vitesse de traitement rapide et excellente stabilité |
1 |
2 |
Caméra numérique gigabit haute vitesse DAHUA |
Unité |
Résolution 680x480, importée du Canada, marque leader du secteur |
4 |
3 |
Module d'E/S de caméra |
Ensemble |
Fabriqué en Chine |
4 |
4 |
Lentille |
Pièce |
COMPUTAR 6MP, 12mm |
4 |
5 |
Câble caméra 50/30 lignes |
Pièce |
Fabriqué en Chine, 5m |
4 |
6 |
Alimentation CC MW 24V 75/120W (DRP-75/120-24) |
Pièce |
Taïwan Mean Well |
2 |
7 |
API |
Pièce |
Développé indépendamment par Maotong |
1 |
8 |
Écran tactile |
Pièce |
IEI Taïwan 15 pouces |
1 |
9 |
Contrôleur de source lumineuse |
Unité |
Personnalisé en Chine, déclenchement asynchrone à 4 voies, technologie de contrôle du scintillement de l'écran, prolongeant considérablement la durée de vie de la source lumineuse |
1 |
10 |
Source lumineuse photo |
Unité |
Éclairage de surface personnalisé, infrarouge et bleu |
4 |
11 |
Armoire de distribution électrique |
Pièce |
Fabriqué en Chine, matériau 304, brossé, décapé, oxydé et brossé |
1 |
12 |
Éjecteur mono à un étage |
Pièce |
Personnalisé, type à poussée d'air, matériau 304 |
1 |
13 |
Cylindre de l'unité d'éjection |
Pièce |
Cylindre haute vitesse Norgren, Royaume-Uni |
1 |
14 |
Électrovanne d'unité de rejet |
Pièce |
Électrovanne haute vitesse MAC, États-Unis, temps de réponse de 4,9 ms |
1 |
15 |
Encodeur |
Pièce |
Fabriqué en Chine, Hode, type incrémental |
1 |
16 |
Composants électriques basse tension |
Pièce |
Schneider, France |
Plusieurs |
17 |
Système de traitement d'image |
Pièce |
Développé indépendamment par Maotong, peut développer V3.0 selon les besoins du client |
1 |
18 |
Groupe frigorifique pour équipement spécial - climatiseur industriel |
Pièce |
Shanghai Highly Special, puissance frigorifique 320W |
1 |
19 |
Borniers |
Pièce |
Honeywell, États-Unis |
Plusieurs |
20 |
Capteur photoélectrique |
Pièce |
Leuze, Aurora PNP |
1 |
21 |
Autres composants électriques |
Pièce |
- |
Plusieurs |
22 |
Matériau du boîtier et traitement de surface |
Pièce |
Matériau 304, pièces mécaniques igus®, brossé, décapé, oxydé et brossé. |
1 |
23 |
Lampe d'alarme |
- |
Plusieurs |
|
24 |
Séparateur d'huile-eau |
- |
Lampe à tour tricolore Schneider |
Plusieurs |
25 |
Relais |
Pièce |
1 |
|
26 |
Matériau en verre |
Pièce |
AirTac |
1 |
6. Schéma de la structure de l'armoire de test
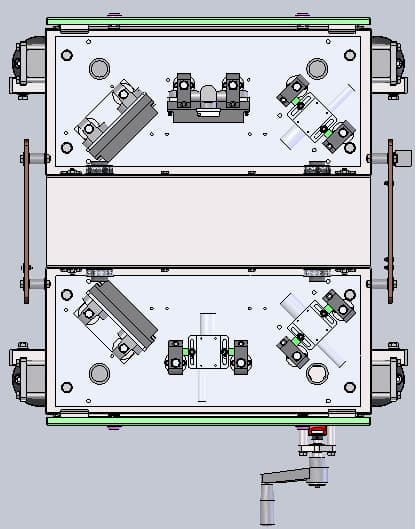
Détection du niveau de liquide de capsulage (détection du niveau de liquide de capsulage aux postes un et trois)
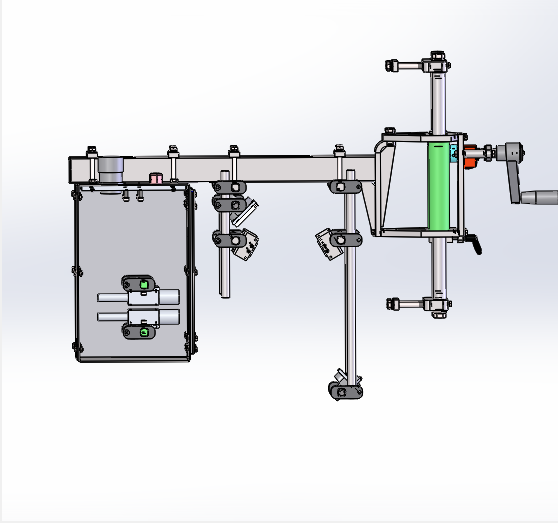
Inspection par impression jet d'encre (poste 2, inspection par impression jet d'encre à caméra unique)
7. Inspection des capsules
Ce module d'inspection utilise trois caméras CCD disposées sous différents angles de vue pour obtenir des images complètes de la bouteille, réduisant efficacement les angles morts et améliorant la couverture d'inspection. Des lentilles optiques dédiées sont utilisées pour contrôler et filtrer la lumière ambiante et incidente, offrant une acquisition d'images stable et claire dans des conditions d'éclairage variables. Le système de vision est capable de détecter une gamme de défauts liés aux bouchons, notamment les bouchons manquants, les bouchons inclinés ou mal positionnés, le désalignement des bouchons, ainsi que les bouchons endommagés ou cassés.
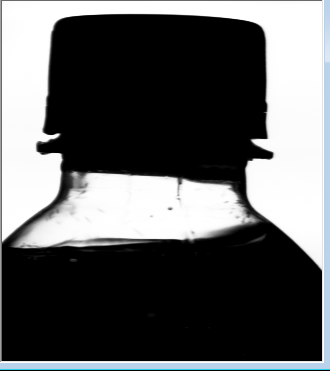
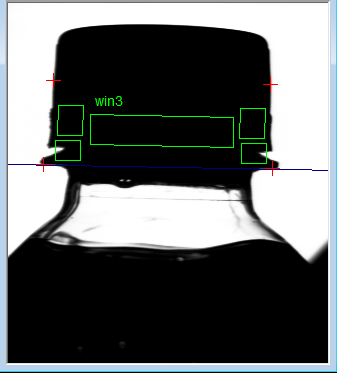
Images de capsulage de bouteilles PET capturées par caméra CCD
8. Détection du niveau de liquide
Ce module utilise une caméra CCD pour acquérir des images frontales du niveau de liquide à l'intérieur de chaque bouteille. Lors de l'inspection, la bouteille est positionnée dans un état stable pour garantir que la surface du liquide reste approximativement horizontale, offrant ainsi des conditions d'image cohérentes. Le système de vision traite l'image capturée en convertissant la zone remplie de liquide en noir et l'espace vide au-dessus de la surface du liquide en blanc. Un algorithme de traitement d'image dédié analyse ensuite la limite résultante et compare le niveau de liquide détecté avec la valeur de référence prédéfinie pour déterminer si le niveau de remplissage est inférieur ou supérieur à la limite spécifiée.
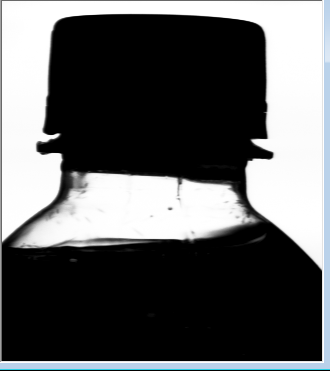
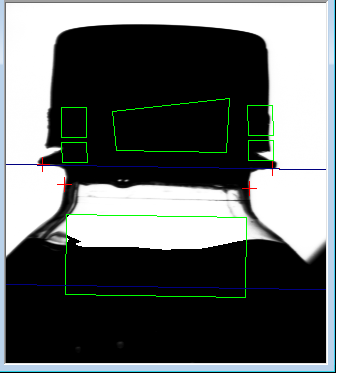
Image de bouteille PET capturée par la caméra Image traitée de détection du niveau de liquide
9. Inspection de l’impression à jet d’encre
Ce module utilise une caméra CCD pour capturer des images frontales des marquages à jet d'encre sur les bouteilles et les bouchons. Les images acquises sont traitées numériquement pour évaluer la qualité d'impression, et les bouteilles présentant une impression défectueuse ou non conforme sont automatiquement rejetées. Le système prend en charge l'inspection des bouchons jaunes avec impression noire et des bouchons noirs avec impression blanche.
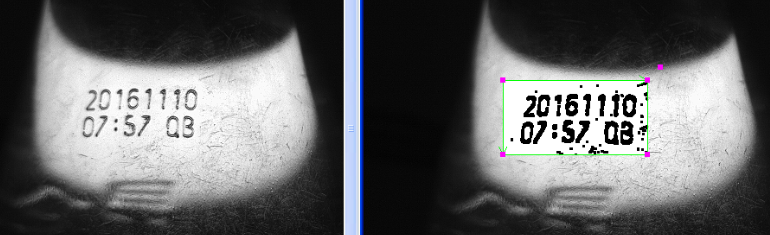
Effet de traitement de reconnaissance d'image d'échantillon
10. Précision de détection
Articles d'inspection |
Contenus de l’inspection |
Précision de détection
|
Taux de rejet
|
Inspection des bouchons de bouteille
|
Absence de bouchon |
—— |
≥99,99 % |
Bouchon haut |
>0,8 mm |
≥99,98 % |
|
Bouchon tordu |
>0,8 mm |
≥99,5 % |
|
Anneau de sécurité 100% déconnecté |
Écart de >1 mm |
≥99,99 % |
|
Anneau de sécurité cassé à >70% |
Écart de >1 mm |
≥98,32 % |
|
Anneau de sécurité cassé à >50% |
Écart de >1 mm |
≥95,78 % |
|
Anneau de sécurité 100 % manquant |
—— |
≥99,99 % |
|
Anneau de sécurité manquant à 70 % |
—— |
≥98,21 % |
|
Anneau de sécurité manquant à 50 % |
—— |
≥95,78 % |
|
Articles d'inspection |
Détection du niveau de liquide (haut et bas) |
3 mm en dessous (ou au-dessus) de la norme
|
≥99,92% |
Inspection des bouchons de bouteille |
Absence d'impression jet d'encre |
≥99,99 % |
|
Impression jet d'encre globale manquante à 50 % |
≥99,95 % |
||
Impression jet d'encre globale manquante à 30% |
≥99,9% |
||
Impression jet d'encre globale manquante à 20% |
≥99,8% |
||
L'impression jet d'encre est suffisamment floue pour supprimer les caractères jet d'encre après traitement |
≥99,99 % |